在如今制造业领域之舞台上,冲压模具设计恰似一颗极为耀眼之明星,其重要程度不言而喻,它对于产品质量而言乃是关键保障之一,对于生产效率也是关键保障,更属于企业于激烈市场竞争里能够脱颖而出之有力武器。若想在冲压模具设计这个范畴中能够应对自如,精准掌握核心要点是极其重要的。接下来,让我们一起深入去探究这六个关键核心部分,从而揭开冲压模具设计的这份神秘面纱句号。
01
取得详尽资料:筑牢设计基石
(一)深入剖析产品零件图样
得到详细标明技术要求的产品零件图样,属于开启设计之旅的首要任务。我们得对工件的形状、尺寸与精度要求,展开全面又深入的了解。关键孔的大小、位置以及关键表面的特征,都非要逐一弄清楚,从而精准确定工件的基准面。与此同时,务必清楚意识到,于冲压技术不断变动的现在,冲压件的工艺性要求并非是固定不变的,而是要按照实际生产的需求与可能性,灵活去运用各类冲压技术,合理挑选冲压方法,用心去拟订冲压工艺,巧妙施展手段构思模具结构。只有达成这样的情况,才能够在使得产品技术要求得以满足的同一时刻,契合冲压工艺所具备的条件。
(二)全面研究工艺过程卡片
收集与工件的加工工艺过程卡片有关物件,仿佛是持有了一张探索生产流程的地图一般。借助对它展开深入的研究,我们能够清楚地洞察到前后工序之间彼此的相互关系,以及个个工序之间必定要相互保障的加工工艺和装配要求。这为后续阶段的模具设计提供了十分珍贵的蛛丝马迹以及方向。
(三)精准考量生产批量
在冲压加工的经济决策里面,生产批量有着极其关键的作用,它如同一个指挥棒,引导着我们依据零件的生产批量以及质量要求,去慎重挑选模具的型式、结构以及材料等重要因素。在这个过程当中,我们要对模具加工工艺的经济性以及生产的合理性展开全面分析,精细勾勒出冲压工步的清楚轮廓。
(四)细致掌握原材料情况
清晰判定工件原材料的规格以及毛料的具体状况,涵盖板料、条料、卷料、废料等等情形,这是设计里绝对不能缺少的一个环节。深入透彻地知晓材料的性质以及厚度,依据零件呈现出的工艺特性,慎重严谨地判别是不是采用少废料乃至无废料这样的排样方式,并且初步确定材料的规格以及精度等级。与此同时,时刻牢牢记住在充分达成使用性能以及冲压性能要求的前提条件之下,尽可能选用经济实惠的材料,以此来达成成本的有效把控。
(五)精心分析材料方向与毛刺
在设计进程里,针对设计和工艺里对于材料纤维方向的要求,以及毛刺方向的规定,展开精心的分析,此乃确保产品质量与工艺稳定性的关键环节,这要求我们依靠丰富的经验和专业的知识,做出精准的判断以及妥善的规划。
(六)全面评估模具制造能力
对工(模)具车间中制造模具的技术能力展开全面评估,还要对其设备条件予以全面评估,并且要对可采用的模具标准件情况做到心里有底。这为模具设计的可行性,提供了有力保障,也为其高效性提供了有力保障。只有充分去了解自身所具备的制造实力,才能够在设计过程中有的放矢,进而避免出现不切实际的构想。
(七)充分熟悉冲压车间设备
若是熟悉冲压车间那设备资料以及实际运行状况,就仿佛是给设计之舟寻得了适宜航道,这能让我们于设计进程里充分考量设备特性与限制,保证模具可与现有设备达成完美匹配,达成高效且稳定的生产。
(八)初步构思模具结构方案
基于对上述资料予以深入研究以及消化,我们着手初步构思模具的结构方案,这一过程得充分施展创新思维与实践经验,必要时刻,要勇敢地针对既定的产品设计以及工艺过程给出建设性的修改意见,借由持续不断地优化与完善,尽力达成产品设计、工艺过程以及模具设计与制造三者之间达成毫无缝隙的结合,进而收获更为理想的效果。
02
确定工艺方案及模具结构型式:塑造核心架构
(一)精准判断基本工序性质
依照工件形状特征,以及尺寸精度,还有表面质量的严格要求这项规定,我们展开细致入微的工艺分析,在这一过程里,经过准确判断得出工件主要属性,进而确定落料工序,以及冲孔工序,还有弯曲工序,乃至于拉深工序,再加上翻边工序,和胀形等基本工序。这一判断如同建筑基石一般,作为后续设计工作的基础,奠定了坚实的这种情况。
(二)精确计算工序数目
按照工艺计算得出的精准数据,我们严格地去确定工序的数量。对于拉伸件而言,借助复杂的计算来确定拉深的次数。对于弯曲件以及冲裁件,依据它们独特的形状、尺寸还有精度要求,精准地判断是开展一次加工还是多次加工。这一环节需要高度专业的知识以及丰富的经验,稍有差错都可能致使产品质量和生产效率降低。
(三)合理排列工序顺序
会综合考量各加工工序的变形特点,会考虑尺寸精度要求,还会顾及操作的便捷性等诸多要素,咱们科学且合理地去确定工序排列的先后次序。到底是先开展冲孔然后再进行弯曲,还是先弯曲接着再冲孔呢,每一项决策都得历经深思熟虑,从而保障工艺的流畅性以及产品的质量稳定性。
(四)巧妙组合工序
从生产批量这一因素,其考虑尺寸大小,而尺寸大小关联精度要求,精度要求又取决于模具制造水平以及设备能力等多方面综合因素出发,我们会把初步依次排列好的单工序予以巧妙组合,这其中或许涵盖复合冲压工序,还可能有连续冲压工序等多种形式。在这么个过程里,我们得对对各种因素的好处坏处加以权衡,一般情形下,厚的材料、低精度、小数量、大尺寸的冲压件适合用单工序去生产,并且选用简单的模具;薄的材料、小尺寸、大量的冲压件则更适宜采用级进模来进行连续生产;而对于型位精度要求比较高的冲压件,采用复合模去冲压才是更明智的抉择。借助这一系列的决定,我们最终确立了冲压的工艺计划,同时还决断了各个工序模具的结构样式。
03
进行必要工艺计算:数据驱动设计
(一)精心设计材料排样与毛坯尺寸
设计进程里,针对材料排样予以细致设计,精确算出毛坯尺寸,这是保障材料利用率达最大化以及产品质量具备稳定性的关键要点。借助科学且合理的排样设计,能够有效减低废料的生成,削减生产成本;准确的毛坯尺寸计算,为后续加工工序供给妥当的起始数据。
(二)全面计算冲压力
去对那对冲压力开展全面且精确的计算,这计算涵盖冲裁力、弯曲力、拉深力,还有翻边力、胀形力、卸料力、推件力、压边力等。此计算过程要考虑诸多因素,像材料的力学性能、工件的形状跟尺寸、模具的结构等。在必要情形下,还得计算冲压功以及功率,用以确保所选设备能够满足生产需求。
(三)精确确定模具压力中心
借由繁杂的计算以及剖析,精准地判定模具的压力中心,这对确保模具的平稳运行以及延长模具的使用期限而言是非常关键必备的。要是压力中心的计算并非精准无误,那么极有可能致使模具在工作进程当中出现偏载现象,进而对产品质量以及模具的寿命产生影响。
(四)合理估算模具主要零件厚度
针对模具各个主要零件的厚度,展开合理的估算工作,像凹模的厚度,然后是凸模固定板的厚度,接着是垫板的厚度,还有卸料橡皮或者弹簧的自由高度等等。这一估算的进程,需要把模具的工作强度、使用寿命以及成本等诸多方面的因素进行综合考量,以此来达成性能与成本之间的最佳平衡状态。
(五)科学决定凸凹模间隙与尺寸
对凸、凹模的间隙进行科学合理地决定,精确计算凸、凹模工作部分的尺寸,这是确保产品尺寸精度以及表面质量的核心环节,凸凹模间隙大小直接对冲裁件的断面质量与尺寸精度产生影响,凸、凹模工作部分的尺寸决定了产品的最终形状和尺寸。
(六)精细计算拉深工序
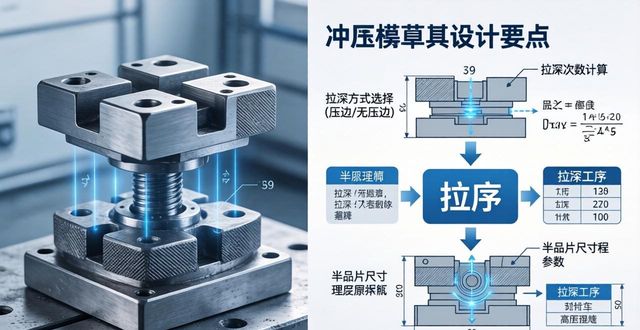
对拉深工序而言,要慎重抉择拉深方式,也就是考量采用压边或者不采用压边,并且精准算出拉深次数以及中间工序所涉及的半成品尺寸。针对带料的连续拉深这类特殊工艺,还得展开专门且精细的工艺计算,以此保证拉深过程能够顺利推进以及产品质量具备稳定性。
04
模具的总体设计与零部件结构设计:构建精细蓝图
(一)模具的总体设计
先一步一步完成了那一系列的分析计算之后,我们朝着模具结构的总体设计方向开始行动。在这个时候,我们仅仅需要去勾勒出大概的草图,初步把模具的闭合高度计算出来,还要大概地去确定模具的外形尺寸。这一开始的设计为接下来的详细设计提供了整体的框架以及方向。
(二)模具主要零部件的结构设计
1.精心设计工件部分零件
针对凸模、凹模、凸凹模等关键工件上部分零件的结构型式,展开精心设计,并且依据实际需求合理选固定形式,此处就得考虑零件的工作环境、受力状况以及加工工艺等诸多方面因素,进而确保零件的结构强度与稳定性。
2.精准选用定位零件
依据具体的生产情形,精确挑选并设计可调定位板、固定挡料销;活动挡料销,以及定距侧刃等定位装置 ,于连续模里,还得全面 pondered 是否选用初始挡料销,以此保证工序的精确性与稳定性。
3.科学选择卸料和推件装置
对卸料以及推件装置方面类型予以科学选择,是采用刚性结构还是弹性结构,针对弹簧、橡皮等关键部件开展合理选用以及精确计算,这会直接对产品卸料、推件效果产生影响,还会影响模具工作效率与稳定性。
4.合理抉择导向零件
根据模具工作要求,依据其精度要求,来合理挑选是采用导柱、导套导向这样的结构形式,还是导板导向结构形式。与此同时,要确定到底是选用中间导柱,还是侧后导柱,亦或是对角导柱。并且,还要选择到底是使用滑动导套,还是使用带钢球的滚珠导套等等。这对于保证模具的导向精度以及工作稳定性起着极其关键的作用。
5.恰当选择支持及夹持零件、紧固零件
正确挑选模柄,以及上下模座等这般的支持和夹持零件,还有紧固零件的结构样式,保证模具于工作进程当中可以稳定而可靠地运转,去承受各类繁杂的力以及冲击之势。
05
选定冲压设备与绘制模具图纸:确保生产可行性
(一)选定冲压设备
冲压设备的挑选,是工序设计里面极为关键的一步,也是模具设计里极为关键的一步。恰当选用设备,不但对工件质量保证影响重大,对生产率提升影响重大,对操作时安全性影响重大,还为模具设计带来极大便利。
1.冲压类型的选定
冲压类型的选定,主要是由工艺要求以及生产批量来决定的。不同的冲压类型,有着各自的特点,还有适用范围,我们要依据具体的生产需求,进行准确的选择。
2.冲压设备规格的确定
确定冲压设备规格,主要依靠工艺参数跟模具结构尺寸。针对曲柄压力机,得严格符合一系列要求。其一,压力机标称压力要比冲压工艺力大,具体而言,冲压过程的负荷曲线需处于压力机许用负荷曲线下方。针对拉深件,还要计算拉深功。其二,压力机装模高度要和模具闭合高度相适配。其三,压力机行程要满足工件成形要求。对于拉深工序要用的压力机,其行程得大于该工序里工件高度的2至2.5倍,这样才能顺利放进毛坯以及取出工件。最后,压力机的台面尺寸要大于模具下模座的外形尺寸,且要预留充足的固定模具的位置。一般每边要大出50至70mm以上,同时压力机台面上的漏孔尺寸得大于工件(或者废料)的尺寸。
(二)绘制模具图纸
1.绘制模具总图
在绘制模具总图这件事上面,所要严格遵循的是制图标准,具体涵盖GB/T4457到GB/T4460以及GB/T131 - 1993这些。与此同时啊,处于实际去进行生产的这样情境之中,依据模具自身所具备的工作特点,还有安装以及调整各个方面的需要,进而形成了某种特定习惯的布局。而模具总图一般情况下会包含主视图,会有俯视图,会有侧视图,会有仰视图,还会有局部剖视等等这些。在绘制主视图时,要绘制模具处于工作位置的剖面图,一般而言其中一半呈现冲压开始之前,也就是冲床滑块处于上止点位置时毛坯置入的情形,另一半绘制冲压结束后,工件已成形或者已分离,且冲床滑块处于下止点位置的状态。绘制俯视图时,通常上半部分和下半部分分开去绘制,有时按照需要也会完全绘制下半部分的俯视图。必要的时候还得绘制模具置于工作位置的侧视图,有时在图样的右上角还要绘制模具上半部分的仰视图以及局部剖视等。
此外,模具总图要包含工件图,还要有排样图,需列出零件明细表,注明材料以及数量,要选定标准零件的规格,同时给出技术要求,技术要求涵盖冲压力,涉及所选用的设备型号,包含模具总体的形位公差及装配,有安装调试方面的要求,有模具闭合高度的规定,有模具间隙的要求,还有其他特殊要求等。
2.绘制各非标准件的零件图
各非标准件的零件图之上,应当详尽地注明,全部尺寸、公差及配合、形位公差、表面粗糙度、所用材料及其热处理要求,以及其他各项技术要求。这为零件的加工制造,提供了精确的指导,确保零件的质量和精度,符合设计要求。
06
填写模具记录卡与编写冲压工艺文件:规范生产流程
(一)填写模具记录卡
针对小批量生产的情况,我们需要慎重地去填写工艺路线明细表,要详尽地记录每一道工序的加工具体内容,以及所使用的设备,还有工艺相关参数等各类信息。如此一来,这对在生产进程中开展有效的质量控制以及实施生产管理有着帮助作用。
(二)编写冲压工艺文件
那当处于大批量生产的情形之下呢,为了能保证生成过程具备高效性以及一致性,我们就得针对每个零件给出对应的工艺过程卡跟工序卡。工艺过程卡把零件从原材料一直到成品的全部加工进程都做描述的,这里面涵盖着工序的先后顺序,还有加工的办法以及工艺参数等等;工序卡呢,是针对每一道确切的工序去做详尽规定的,其中有工序的名称,还有操作的内容,以及所使用的工具,还有检验的要求之类的。凭借这些文件的撰写,我们给处于生产一线的操作人员供给了清晰的操作指南,从而保证了产品质量的稳定性连带生产效率的提高。
07
结语
冲压模具设计,是一门把技术、经验以及创新融合起来的综合性学科,精准抓住这九个核心要点,在设计进程里就能少走弯路,提升设计的效率与质量 ,伴随制造业不停发展,技术持续进步,冲压模具设计也会面临新挑战与机遇 ,我们得不断学习、探索,紧跟时代脚步,把先进技术、理念融入设计,为推动制造业发展贡献力量 ,相信未来日子,冲压模具设计会在制造业舞台上绽放更绚烂光彩。







