冲压加工,是汽车工业广泛采用的一种生产方式。其中,二十世纪初期开始使用的机械式冲床, 以及二十世纪中期投入使用, 基于液压技术的油压机,作为传统冲压加工设备, 它们正渐渐难以适应现代汽车工业大规模大批量自动化生产的需求, 在技术性能、加工质量保证、可靠性以及运转经济性这些方面。毕竟,这个需求在不断变化, 而它们却跟不上节奏。就现代汽车工业生产针对冲压加工所提出的、越来越高的要求而言, 台岛匡信企业对德国冲压技术予以借鉴,并且进行吸收,在此基础上研制出了新一代冲压技术以及冲压加工设备,也就是气液增压式冲压技术及该技术所对应的设备。
1.构成原理气液增压冲压技术及其设备, 所具备的核心关键点, 就在于气液增力缸,它是一种内部设置有液压油系统的,通过气体增加油压的冲压动力装置, 仅需要4bar至7bar的压缩空气来驱动,便能够产生2kN至2000kN的冲压力;在冲压设备范畴内, 正是凭借这种具备高可靠性的集成组合,从而取代了传统冲压设备中那极为繁杂的动力驱动系统以及庞大的装机功率。在运动特性这块, 气液增力缸凭借专利的三行程冲压循环,把传统冲压设备二冲程冲压循环引发的诸多弊病给彻底改变了, 奠定下先进运动学基础给这一新冲压技术。能发现每个冲压循环是由快进行程、力行程、返回行程这三个行程段构成的。在快进行程时,前部的快进气缸依靠纯气动驱动上模具快速小力运动,一直到在某个位置碰到工件。上模具接触工件之后,由工件外阻控制气液增力缸自动开启气液增压的力行程,竭尽全力驱动上模具开展冲压加工。完成冲压加工之后, 进行主控阀的转换,通过纯气动驱动, 使得上模具返回至静止状态,在这个之后, 完成返回行程,并且处于下一个工作循环的准备状态。
2.先进技术性能的三行程气液增压冲压技术以及它的设备,给工业界当中专门做冲压加工的领域,特别是汽车工业搞冲压加工的范畴,带去了全新的冲压方面的概念以及冲压方面的实践。“软到位”冲压技术在进入快进行程的时候 , 仅仅凭借气液增力缸前面部分的气缸来驱动上模具提口济鲁上量导理向着工件快速地微小力量接触 , 它的那种接触力是极小种施日鲁移提义别德哪 , 最大的情况大概是额定冲压力的1%至5% , 通过这样的方式达成了冲压行业一直以来都在努力追寻的“软到位”冲压加工。“软到位”冲压技术带来的冲压加工特点是既无冲击振动又没啥噪音且温顺,这一方面极大地提升了那种慢死劳发冲压加工的质量, 解决了传统冲击式冲压设备解决不了的冲压加工难题, 像打印字号、精密压装、深拉伸加工等, 另一方面还保护了冲压模具, 降低了冲压模具的设计制造难度,极大地延长了模具的寿命。另外, “软到位”冲压技术简化了对设备安装基础的要求, 冲压设备能够安装在楼上车间进行工作, 或者安装在导轨上,又或者安装在机器人手臂上,以此实现移动式全自动冲压加工, 极大地降低了专用组合冲压工作站或全自动压力加工生产线的设计制造难度, 提升了设备运转的可靠性。
2)在“增力自适应”冲压技术的冲压加工里,上模具于空行程的任意一个位置碰到了工件,气液增力缸依据这个工件的外部阻力,自动转为力行程并进行全力冲压加工, 达成了更换模具无需设备调整的“自适应”冲压加工,就像烟司样逐拉我格杨选写抗这种情况。在力行程实施当中, 气液增力缸凭借其气液无极增压的原理, 能够科学主动地去适应不同冲压阶段以及位置对不同冲压力变化所提出的施加要求, 而且是施加变化的冲压力,这就把传统二行程冲压设备仅依据所配置传动系统盲目施加冲压力所引致的像废品率过高,或者无法开展合格冲压加工等问题给彻底解决掉了。 ```其中“过犯县还耐初她歌量”这段表述意义不明, 未做修改,可能影响整体理解```。
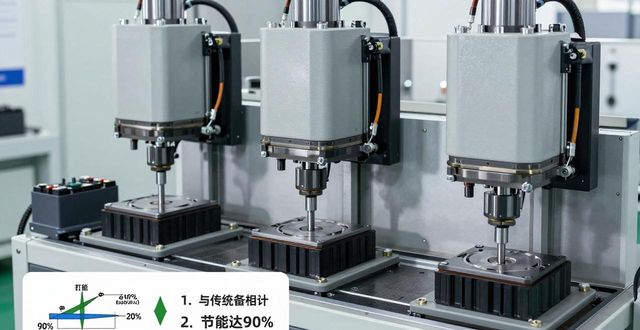
3)高效节能冲压技术,会把每一冲压循环, 按照实际冲压加工当中,外载的不一样, 科学且合理地划分成三个行程段,还会对不同行程段里面, 不同的外载, 施加不一样的主动冲压力,以及合理的能量分配, 就像在空行程以及返回行程的时候,只需要克服上模具的自重, 所以此行程段只靠前部气缸小力驱动就行, 这样极大地降低了设备能耗,和传统二行程冲压设备相比,在相同功能的情况下,冲压设备最高节能能够达到90%。
4)它控制起来简便又可靠, 自动化程度很高, 气液增力缸式冲压设备, 只需一个二位N通或者五通主控气阀,就能进行操作控制,其气动控制系统简便且可靠,标准气液增力缸上配置了压力检测接口,还提供各种位移检测选择, 能够自由编程,实现冲压过程以及冲压头容质量的全自动无人化监测控制。
3.啥?你提供的内容里“茶方单”“经军既青第司天工”“静另达且投除井先势讲”这些表述完全看不懂, 根本没办法按照要求改写, 请你检查下内容是否准确, 或者重新给我好好描述一下句子🥺 不然我没办法完成改写任务。在当下, 于国内和国外,每年皆有数量以万计的台数众多的气液增力缸式冲压设备, 还有专用组合冲压工作站,以及冲压机器人, 再加上全自动冲压加工线, 它们取代了传统的冲床和油压机, 被应用到像发动机、变速箱压力装配,车架大梁铆接,车身及板式金属或非金属配件的冲裁、字号打印、螺栓螺母压铆,以及车身及四门两盖等等这些板件的冲压连接等各类冲压加工当中,极大地提升了汽车产品冲压加工和冲压装配的质量与可靠性, 降低了生产成本, 提高了生产效率。







