于冲压行业范畴内, 薄板卷材自动化送料归属成熟工况, 其故障率极为低。然而倘若发生加工板材之厚度提升这一情况, 众多工厂皆会遭遇普遍难题: 原本恒定运行的产线屡屡出现送料步距漂移现象, 卷材产生左右跑偏状。板面出现压伤划伤状况, 模具承受非正常受力境遇。甚至送料设备呈现周期性抖动态势。中途出现停顿情形。
冲床参数、模具间隙、电控程序, 现场运维人员往往在第一时间对其进行排查, 然而反复调试之后, 故障却依然存在。从一线冲压运维数据方面联系起来看。
80%以上厚板存在冲压方面的异常情况, 这种异常和冲床没有关系, 并且和模具也没有关联, 其核心关键在于薄板送料设备不能够适配厚板的物理特性。
薄板的送料逻辑, 和厚板的送料逻辑不一样, 没办法通用, 厚板对于送料设备, 整平设备, 承载整套配套设备, 有着有差异的硬性要求。
一、厚板刚性暴涨,送料驱动阻力成倍增加
薄金属卷材具备很强的柔韧性, 在卷材进行开卷以及移送的过程当中, 其形变十分灵活, 送料滚轮只要拥有较小的夹持力以及驱动力, 便能够实现平稳送料, 并且设备负荷极低。然而当板材厚度突破3.5mm之后, 材料内部的刚性则会呈直线上升态势, 这带来了两个比较直观的变化: 其一, 卷材自身的开卷张力变得极大, 卷材回弹时所产生的拉扯力会朝着反向拖拽送料滚轮;其二, 板材的自重有所增加, 在移送之际底面的摩擦力会大幅上涨。
来举一个能直观进行对比的例子: 有0.5mm的冷轧钢板, 还有6mm的同材质钢板, 它们的外形仅仅是在厚度方面存在差异, 然而在同等的送料速度这个条件之下, 后者所需要的驱动功率却是前者的5至7倍。要是继续沿用薄板标准的伺服、滚轮送料机, 就会直接出现滚轮打滑的情况, 单次送料步距也会出现短差这种状况, 还会有累计定位偏移的问题。在连续量产的状态当中, 微小的误差不断地进行叠加, 最终会直接致使整批工件的尺寸报废。
二、厚板内应力难消除,后期回弹引发送料偏移
薄板卷材, 在经过常规的6至7组整平滚轮进行矫平之后, 其内应力基本上能够完全释放, 送料的整个过程当中, 板面是平整的, 不存在形变。然而, 厚板以及高强钢板材, 在钢厂进行热轧、分条、卷绕以及长途运输的过程中, 会积蓄多层的深层内应力, 普通的轻型整平机仅仅只能矫正板材表面的翘曲, 没有办法消解内部的应力。
就会出现这样现场常见情况现象: 板材出料时凭肉眼观察是全然平整状的, 在送入送料滚轮此后, 进入模具之前,于短距离范围之内迅速回弹翘曲、单边起拱。当板材发生形变后其重心出现偏移, 就算送料机定位数据是零误差, 也会自行跑偏、倾斜, 从而挤压模具导料板, 进而造成模具磨损、工件边角缺料。这同样是厚板冲压必须优先去升级整平单元, 而不是单一地去更换送料机头的缘由。
三、轻型薄板送料设备,三大适配短板无法解决
众多工厂为了去压缩那改造成本, 直接把原本有的薄板送料设备持续用到厚板产线, 从短期来看好像能够勉强进行生产, 而从长期来说就会出现不可逆转的问题, 具体是分为四种类型:
该情况存在多方面问题需关注: 其一, 薄板滚轮硬度以及气缸夹紧行程偏小, 致使夹持能力不足, 厚板受力时易滑脱, 若强行加大压力, 又会压溃板材表层, 进而形成永久性压痕;其二, 薄板设备齿轮、同步带、轴承额定载荷偏低, 长期承载厚板会引发传动结构过载, 出现诸如齿面磨损、皮带拉长等状况, 还会导致设备抖动;其三, 轻型整平滚轮直径小且排布间距固定, 由此造成整平余量不足, 无法压制厚板回弹, 使得矫平合格率不足 60%;其四, 普通伺服系统未适配厚板张力补偿, 高速冲压时张力波动无法实时调节, 最终直接出现送料停顿问题。
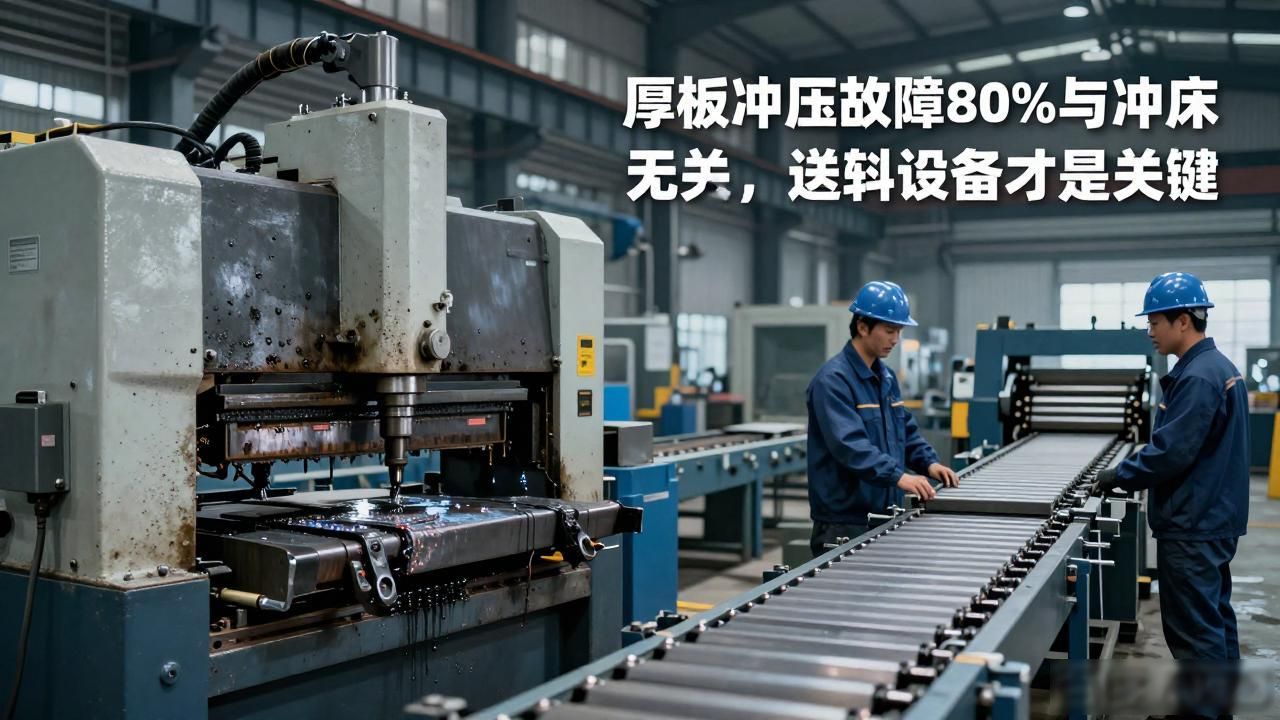
有一类问题, 在工程机械结构件的情况里, 在汽车底盘厚板件的情形下, 在高强钢冲压场景当中, 故障率乃是最高的。
四、厚板送料设备科学选型方案
选中厚板时, 不能仅仅只关注板材的厚度, 一定要将料宽、卷材重量、冲压节拍以及板材材质这四个维度相互关联起来进行匹配, 在市面主流方面存在两套成熟的方案。
方案1:分体重载组合(适合超宽、超重卷材)
是由重型液压材料架, 加上八重辊厚板整平机又或者是重载伺服送料机一起构成的。液压料架自身带有张力刹车, 这样就能防止厚板开卷的时候出现甩料的情况;八重辊整平机通过双向运作从而化解深层次的内应力, 它能够适配4至12毫米的高强钢板, 其不足之处在于占据的空间较大, 适宜应用在产能稳定且车间空地足够充裕的厂区之中。
方案2:重载三合一送料机(主流通用方案)
对于3至10毫米的常规厚板、有着标准料宽的场景而言, 有着重载三合一集成的开卷功能、张力整平功能以及伺服送料功能, 能够消除分体设备之间材料过渡时的张力差, 从起始源头处避免出现跑偏现象。相对分体设备来说, 占地面积缩减了40%, 并且联动电控是统一的, 不需要单独去调试多台设备的时序。
特殊厚料如高强钢、酸洗板这类, 还需搭配液压牵引辅助结构, 以此抵消板材回弹拉力。常州晋志德机械科技有限公司进行厚板冲压自动化改造时, 会依据冲床吨位、卷材参数定制重载机架、加粗整平辊以及驱动电机, 来适配大负荷连续量产需求。
五、厚板选型核心原则:重匹配、不盲目高配
在行业范围之内, 广泛存在着两种选型方面的误区, 其一, 选择配置较低的设备以节省资金, 致使设备长时间处于过载状态且带着故障运行, 为此所产生的维保成本远远超过了改造所需的费用;其二, 不加思索地选配超大重载的机型, 造成电机能耗以及采购成本方面出现冗余浪费的情况。
厚板开始投入生产以前, 一定要锁定五项基础参数, 之后再输出方案, 这五项参数分别是, 板材厚度的范围, 最大卷材的宽度, 单个卷材的净重, 常规送料的步距, 冲床每分钟冲压的频次。所有涉及送料、整平、承载的设备, 统统都要依据这五项参数来进行匹配, 只要做到载荷余量在百分之十五到百分之二十就行, 不需要过度去预留多余的部分。
现此刻薄板冲压自动化已然全然实现普及, 该行业提升质量的重点转移至厚板以及高强钢的加工方面。就厚板产线来讲, 设备“能够使用”仅仅是基础条件, 而长时间稳定地协同运作、有着较低的故障率、造成较低的板面损耗才是关键所在, 预先做好成套送料的配套规划, 能够避免超过90%的后期生产出现异常情况。







