【图1】所示为落料冲裁模的基本结构。
落料冲裁模被用于来开展复合加工, 也就是外形冲裁以及冲孔, 涉及复合加工结构的制作方法, 已在第8讲名为“复合模具结构的制作方法”当中给出了说明。
对于模具来讲, 模具所由构成的板的构成情形是极其叫人担忧的。那是源于这种构成会对模具成本造成特定影响。落料冲裁模的板构成呈现为如同【图1】所展示的7枚结构。鉴于凹模板中间就得装入顶出装置, 所以在一般状况下就大多会变得厚一点啰。
凸模较大时,不使用凸模固定板,而直接固定在凹模座上。
※对落料冲裁模而言, 其结构呈倒装状, 倒装结构下, 当进行外形冲裁时, 凸模处于下方位置, 凹模处于上方位置。有人会持有别样看法, 觉得上模座与下模座的这种关系并不合适, 然而我们却把安装至压机滑块那一侧的模座统统称作上模座, 还把安装至垫板那一侧的模座统统一概称为下模座。
在下模冲裁外形, 且是以凸模固定板来进行与较小产品形状相关处理时, 会于其下方采用垫板。通常都觉得, 那用于上模冲孔的垫板, 很少会被拆卸下来。
下面列出了各种板的材质。
凸模、下模座与凸模固定板:S50C或SS400
垫板:SK3~SK5
凸模、凹模板:SKS3或SKD11。
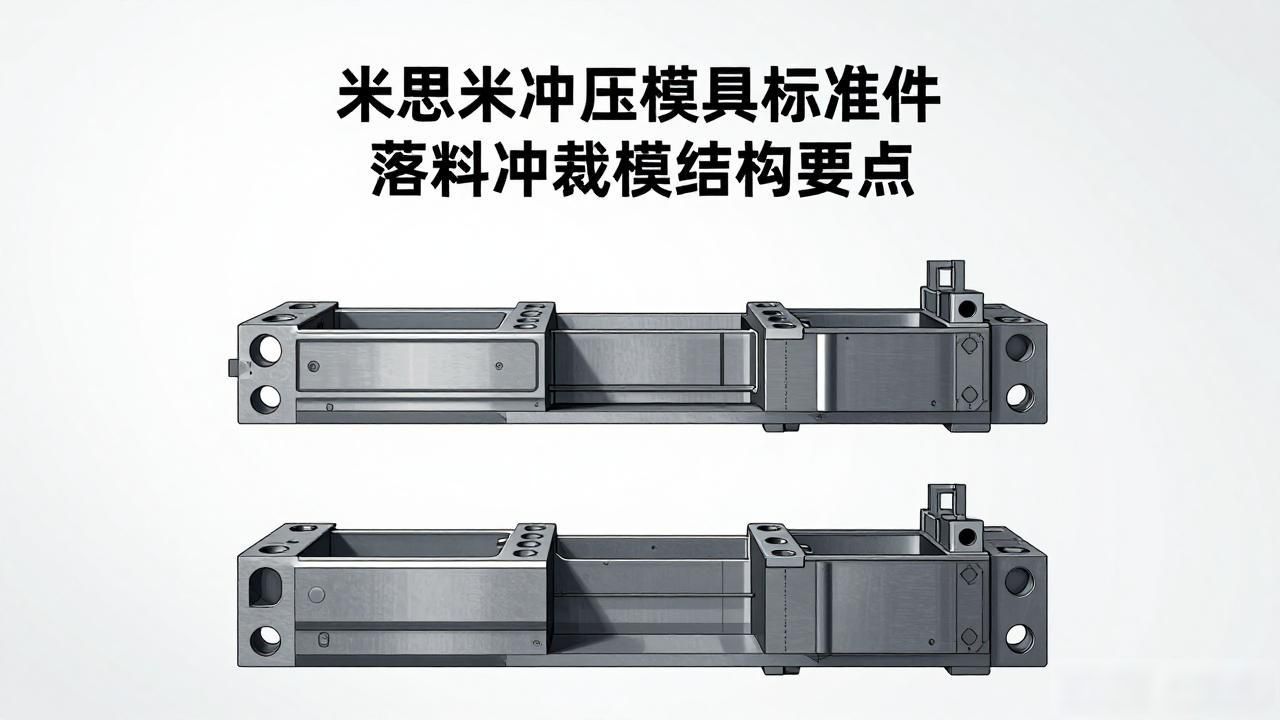
【图2】所示为将凹模板进行2分割的板构成。
顶出装置用反锪比较麻烦时或想节约凹模板的材料时使用。
板是由分割而形成的, 在这儿把它称作隔板, 它还被叫做“衬板”。因为这个板是用来给移动顶出装置使用的, 于是便会使用S50C或者SS400这种材质。
落料冲裁模板数不少, 制作该模具之际得采取恰当举措。此方法乃是运用线切割放电加工来制作模具。
要是借助线切割放电加工来产出凹模板, 那么凹模的核心部件便会被切除, 该切除部分会被用作凸模。可以凭借一枚板来生成凸模以及凹模。碰到薄板的情形, 会借助线切割放电加工的锥度加工来予以制作。
与此同时, 在制作卸料板时段, 会把那要被切断掉的核心部分运用到顶出装置里面去, 若就这样来进行操作的话, 不仅仅能够节省模具材料, 而且还会使得模具制作的速率得以加快, 这是适用于少量生产的产品加工情况的。
落料冲裁模中, 上模的板数是比较多的。所指的是【图1】里“连接A”呈现的螺栓与固定销也就是定位销的使用方式, 然而因为贯通的板数量较多, 所以有时候或许会觉得可靠性方面存在问题。使用隔板的时候这种情况更为突出。像【图2】里的“连接B”以及“连接C”所显示的, 一般是经由连接凹模板与冲孔凸模固定板达成一体化, 和上模之间采用别的方式来进行连接。
有着确定位置关系作用的那个零件是被称作固定销的部件, 然而销的长度要是越长的话, 那么其可靠性也就会越差, 对于固定销而言, 要把它通过的板数努力控制在 3 枚以内。
连接的方式怎样, 这跟模具的组装作业是有联系的, 在进行连接的时候, 要去思考板的连接该如何做, 还有模具合刃作业的具体做法要怎么考虑。







