0 引 言
汽车侧围中柱上部内板, 是重要的梁类零件, 还是车身侧面安全的重要保障零件。其零件材质是高强钢, 外形尺寸是1049.6mm×160.4 mm×30.5 mm, 弧度小, 一侧有翻边, 整体形状较简单, 周圈都是焊接面 , 对整体尺寸要求高, 如图1所示。
1 成形性分析
1.1 零件使用要求
零件属于车身内部用于加强的部件, 按照零件几何公差也就是 GD&T 的要求, 像图 2 中(a)所展示的阴影部分, 其焊接面公差处于 -0.1 至 0mm 的范围;而在图 2 中(b)所示的其它阴影部分, 焊接面公差是±0.5mm;其余那些并非焊接面的部分, 公差为±1.5mm;其外观有着无起皱以及不开裂的要求。
1.2 零件材料参数
有零件, 其材料是FC420/590LA, 料厚有1.2mm, 材料参数如在表1中所呈现的那样。这种材料常常被应用于车身骨架加强件方面, 它有着较高的屈服强度, 然而其成形性能以及延展性却是比较差的, 在冲压成形的时候多采用落料成形工艺。
1.3 前期成形工艺性及回弹分析
1.3.1 成形方案确定
为提升材料利用率, 零件运用落料后再成形工艺, 对落料料片开展排样, 于一定尺寸坯料中冲出若干样品, 经计算材料利用率达规定标准, 符合要求, 如图3所示, 该尺寸规格为1155mm×1060mm, 样品数量为7件。
1.3.2 成形性分析
对于零件, 是采用一次成形的方式, 两侧的翻边以及法兰, 是采用镶件成形的办法, 中间部位的凸包形状, 是采用压料体成形的手段, 如图4所展示的那样。由于翻边与法兰, 分别处于2个方向, CAE模拟采用上下双活动结构, 进行向下翻边操作, 同时向上成形法兰。Auto⁃form模型的设置, 如图5所呈现的这样。
基于Autoform进行成形计算, 进而获得了图6所展示的结果, 零件在成形之后, 历经成形性、减薄率以及起皱这3项的检查, 未出现失效的现象, 符合使用的要求。
再一次开展回弹分析, 借助第1次自由回弹分析, 如同图7所呈现的那样, 最大回弹量大概是3.0mm, 回弹量比较大, 得进行前期回弹补偿;回弹补偿的要求是, 补偿完之后90%以上零件区域的回弹量限定在±0.5mm, 才能够进行模具零件加工。运用自由回弹的结果来进行补偿, 最终补偿之后的回弹量如图8所示, 90%以上区域的回弹量处于±0.5mm, 表明回弹补偿是可行的, 能够进行模具零件加工制造。
2 零件检测
2.1 白光扫描检测
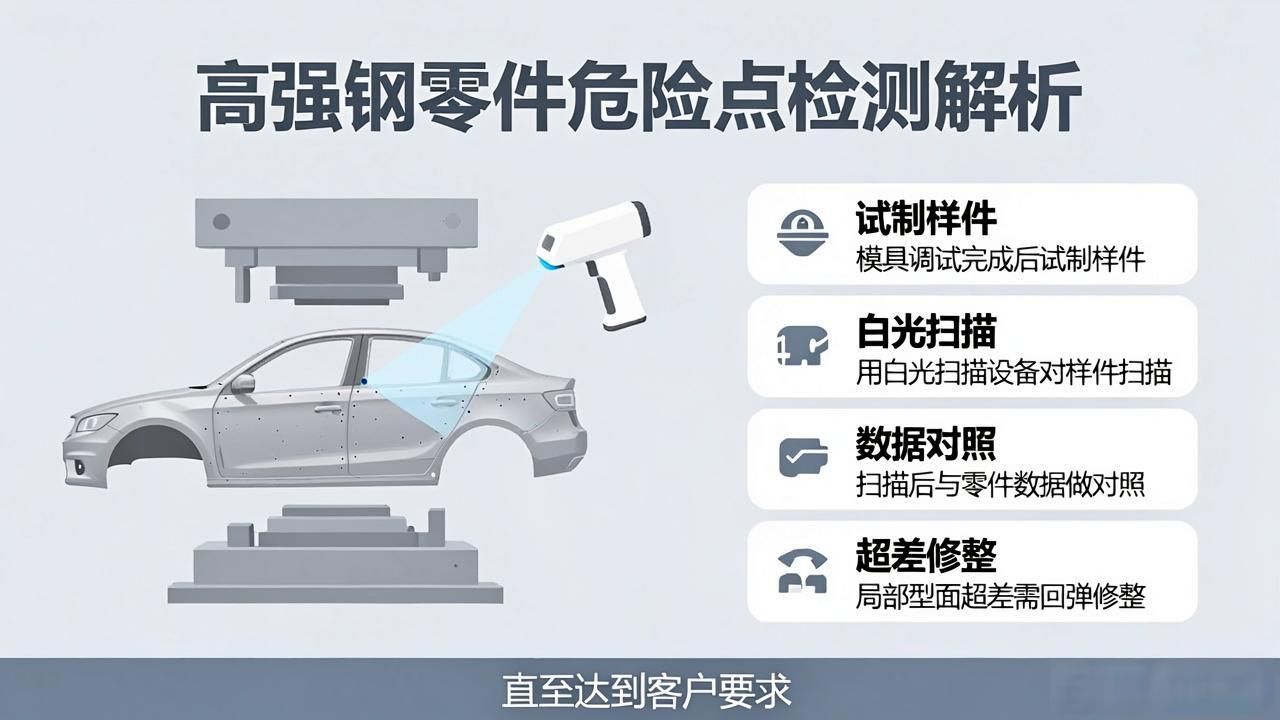
模具加工调试告成之后, 试制样件, 接着开展检测, 把样件放置于模具的下压料体之上, 运用白光扫描设备予以扫描, 扫描完毕后与零件数据开展对照, 结果如图片9展示那般, 局部型面存在超差状况, 要依据检测结果施行回弹修整, 一直到达成客户提出的要求为止。
经过模具零件回弹修整之后,再次运用上述方法进行扫描对比, 其结果如同图10所展示的那样, 在这个时候, 零件型面偏差全都符合GD&T标准要求。
2.2 检具检测
现将样件放置于检具之上, 以此来展开白光扫描检测这个操作, 目的是去验证零件检具状态的合格率, 其最终结果如图11所呈现的那样, 经观察显著察觉, 放置在检具有关白光, 扫描所得出的结果, 和以前摆放在模具上获得的结果各异, 具体呈现出的状况是中间部分呈现下塌这一态势, 并且两端出现翘起这种不同的情形。
3 问题探究与解决方案
3.1 问题探究
同样的那些零件, 当放置在模具上的时候, 以及放置在检具上的时候, 居然出现了两种不同的检测结果。经过探究其背后的原因发现, 在检具上面的零件支撑点, 仅仅只是在两端设置了四处, 而在中间的位置并没有支撑点的。又因为那个零件采用的是落料后成形的工艺安排, 导致零件自身的刚性是比较差的, 在零件自身重力所产生的影响之下, 致使中间部位出现了下塌的情况, 就如同图12所展示的那样子。同样把这些零件放置在模具上的时候, 由于有模具零件型面的支撑作用, 零件没有出现下塌的现象, 正如像图13所呈现的模样。
前期CAE回弹计算向来采用自由回弹方式, 此过程中并未将支撑回弹纳入考虑范围。之后依据检具支撑点位置来设置支撑回弹, 进而展开计算。就如同图14所呈现的那样, 计算结果表明: 零件的回弹趋势跟在检具上进行白光检测所获得的结果大略相同。基于此情况作出判定, 重力对于零件回弹所产生的影响颇为显著。
3.2 解决方案
首先, 跟客户商量能不能对于检具支撑点予以调整, 把检具中间的部分增添上支撑点, 然而客户没有答应, 这个方案是行不通的;其次, 依据零件在检具上所得到的检测结果再度去进行回弹补偿。
模具经过重新进行整改之后, 零件于检具之上开展检测, 如同图15所呈现的那样, 结果契合公差要求, 最终达成了客户要求, 如同图16所显示的那样。
4 结束语
与类似的梁类件而言, 鉴于其自身形状简易且刚性欠佳, 于先期CAE分析阶段需参照GD&T里零件基准点位置, 设定支撑来展开回弹计算, 以此验证零件自身重力对回弹影响之大小, 如此方可更贴近零在检具上的状态, 于前期能够精准预判回弹及补偿。在样件的实际检测进程中, 同样要考量零件自身重力影响。为令检测结果更为精准, 检测应当在检具上开展, 检具的检测结果乃是客户要求的零件最终合格的唯一凭据。在该零件制造进程之中, 借助运用2种有着不同途径的检测方式, 并且结合CAE, 从而验证了零件自身重力对于其回弹所产生的影响, 这对于类似零件的前期设计以及后期整改而言, 具有较好的借鉴用处。
▍原文作者:张永波1 , 辛国升 2 , 姜辉3
1. 日照职业技术学院为此文的作者单位之一, 2. 诸城威仕达机械有限公司是其作者单位当中的一个, 3. 日照市科技中等专业学校同样是该文的作者归属单位。







