PCM 彩色预涂钢板, 是高端家电外观件核心基材, VCM 覆膜钢板, 又是智能厨电外观件核心基材, 它们凭借免喷涂优势, 凭借颜值高优势, 凭借耐腐蚀优势, 凭借环保耐用优势, 广泛用于洗衣机家电面板与壳体, 还广泛用于冰箱家电面板与壳体, 也广泛用于空调节电面板与壳体。它们区别于普通冷轧板, 还区别于不锈钢板, 其表面薄脆的高分子覆膜, 极易在冲压过程中出现破膜缺陷, 极易在冲压过程中出现脱漆缺陷, 极易在冲压过程中出现划伤缺陷, 极易在冲压过程中出现起皱缺陷, 极易在冲压过程中出现回弹缺陷, 这是家电钣金冲压行业的高频工艺难题。本文依据量产实战经验, 精确剖析PCM/VCM覆膜板冲压核心痛点, 汇总标准化专用模具设计要点, 内容有效能落地且可直接复用, 适配模具行业从业者以及家电制造从业人员参考学习, 适宜各平台进行科普传播。
一、PCM/VCM覆膜板核心冲压难点
覆膜韧性不好, 抗摩擦挤压能力不强, 成型应力不稳定, 这些是PCM/VCM覆膜板的核心短板, 冲压不良主要集中在膜层有损伤、尺寸精度不均衡这两大问题, 四大核心量产难点是这样的:
1. 极易破膜脱漆,外观良率难保障
覆膜层的厚度薄到了极点, 不存在拉伸延展的性能, 对于挤压、剪切以及摩擦表现出了高度的敏感。要是模具的间隙设置得不合理, 刃口过于尖锐, 压料所用的力不均匀, 那么就会直接致使包角、拉伸圆角等关键的位置出现破膜、脱漆的状况。另外, 生产过程中产生的铁屑还有模具粗糙的表面会把板面再次划伤, 而且覆膜一旦受到损伤就没办法在后期进行修复, 极其容易导致出现批量报废的情况, 难以符合高端家电零瑕疵的外观标准。
2. 拉伸成型易起皱、回弹,尺寸稳定性差
覆膜跟基材的结合强度存在着一定的限度, 在拉伸成型期间, 板材所受到的力并非均匀分布, 容易出现堆料起皱这类状况, 这在大平面家电面板以及箱体侧壁的情况中较为高发。并且, 覆膜会使板材原本的应力结构发生改变, 致使冲压回弹呈现出没有规律的状态, 进而引发板面翘曲、平面度超出公差范围、折弯产生偏移等一系列问题, 最终致使整机装配时的间隙不均匀, 批量生产的产品尺寸一致性难以得到有效把控。
3. 模具适配性要求高,通用模具无法量产
普普通通的那种裸板冲压模具, 其刃口十分锋利, 间隙却并不匹配, 压料面没有缓冲, 转角还很尖锐, 直接去加工覆膜板的话, 就会持续不断地产生刮擦, 还要挤压膜层, 这样一来, 100%会产生外观瑕疵。与此同时, 通用模具缺乏防跳屑以及耐磨防护结构, 铁屑会残留并碾压板面, 从而出现持续性的不良状况, 根本完全没办法满足高端覆膜板量产的需求。
4. 批量生产稳定性弱,工艺容错率极低
覆着薄膜的板子进行冲压操作的工艺, 其允许差错的比率非常低, 模具出现细微的磨损情况、合模的时候产生偏差、压料使得压力有波动, 这些情况, 都会引起大规模批次的质量方面的问题。平常使用的模具, 长时间大规模生产的话, 容易出现刃口变得不锋利、表面产生磨损, 这种状况持续不断地加重覆膜受到的损害, 进而致使产品合格的概率下降、生产的节奏混乱无序、报废所产生的成本不断攀升。大批生产时其稳定状态非常差。
二、PCM/VCM覆膜板专用模具核心设计要点
上面所提及的行业痛点,PCM/VCM覆膜板专用模具要遵循防止膜受损, 控制应力, 具备高精度, 实现稳定量产这些核心原则, 从间隙参数, 结构设计, 材质选型, 表面处理, 应力优化, 精度管控者六个维度展开专项定制, 将各类冲压缺陷彻底解决好, 适配家电自动化高质量的量产生产形势。
1. 精准模具间隙设计,杜绝挤压破膜
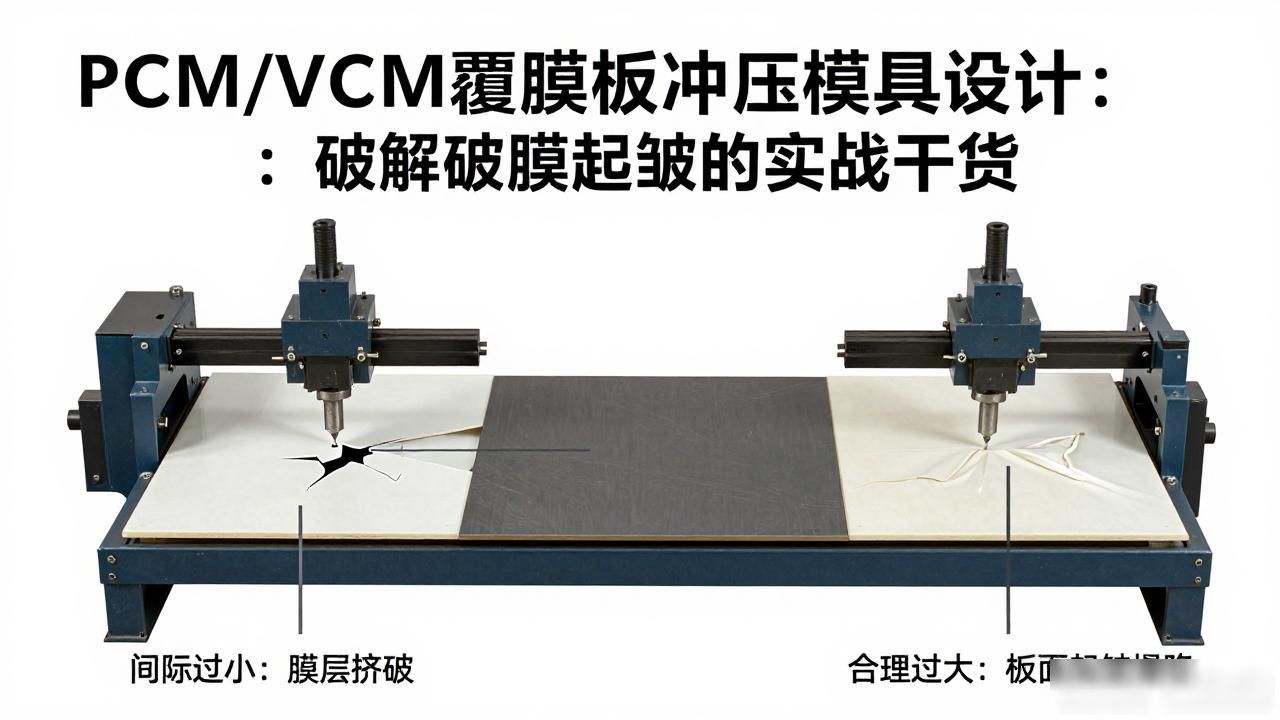
预防覆膜破损的核心关键在于模具间隙, 要摒弃普通钢板冲压参数, 针对覆膜板特性精准定制, 以规避间隙过小就会挤破膜层的情况, 还要规避间隙过大致使板面起皱塌陷的问题。
通用标准是, 针对在家电方面常用的0.7–1.5mm规格的覆膜板, 凸凹模的间隙要严格控制在料厚的8%–12%, 相较于裸板冲压间隙会小幅均匀放大, 拉伸、折弯、圆角成型区域进行差异化微调, 会局部放大0.01–0.02mm间隙, 以此杜绝刚性挤压撕裂覆膜, 保障整板间隙均匀一致。
2. 防损伤结构优化,全程保护覆膜层
借由结构的优化, 将尖锐的摩擦予以消除, 把刚性的挤压加以去除, 还能避免铁屑造成的二次损伤, 对覆膜的完整性进行全方位的保护, 其核心落地设计是这样的:
全圆角过渡设计, 即针对所有模具刃口施以处理, 使其成为圆钝状态, 针对结构转角进行R角钝化操作, 针对压料面边缘一概做R角钝化处理, 以此杜绝直角、锐角刮擦覆膜现象;在冲孔、修边工序里, 对刃口进行精细抛光, 确保不存在毛刺以及锐边, 从起始之处规避裁切过程中膜层出现撕裂、卷起边缘。柔性压料防护结构, 意思是在压边圈、压料板表面增添高弹性且摩擦力小的柔性防护垫, 以此扩散局部压料所产生的应力, 防止刚性压料致使覆膜遭受挤压而发白、破损;运用渐进式压料结构, 均匀分配拉伸压料力, 化解大平面板材堆料引发的起皱问题。一种具备防跳屑、带有自动排屑功能的结构体系: 针对模腔排屑通道予以优化, 同时搭配负压排屑装置, 目标是要确保冲压过程中产生的铁屑能够实时被排出, 达到既没有残留, 也不会出现堆积的状态;进而杜绝跳屑以及卡料等问题的发生, 防止铁屑经历碾压而对覆膜板面产生划伤, 最终促成生产过程中实现零二次损伤的结果呈现自动化来进行适配的结构构建: 模具预先留出自动送料、机械手用以抓取以及上线检测的接口部分, 以此来适配自动化生产线运作, 借此减少因为人为接触、手工搬运所致使的覆膜出现的磕碰、划伤状况, 保障批量生产时外观方面具备始终如一的一致性。3. 针对模具材质以及表面处理进行选型操作, 以此提升耐磨防刮的性能。
对耐磨性要求严苛的覆膜板模具, 对平整度要求也严苛, 对硬度的要求同样严苛, 其材质与表面处理, 直接决定产品良率, 还直接决定模具的使用寿命, 核心选型标准如下:
核心材质选型当中, 模仁呢, 优先选用DC53、SKD11、Cr12MoV等具有高硬度、高耐磨特性的模具钢, 刃口也是如此, 成型镶件同样优先选用这类模具钢, 这些模具钢要经过淬火、氮化多重热处理工艺, 处理后硬度均匀、不容易发生变形磨损, 在长期量产的情况下能够保持模具精度的稳定, 且能避免因模具磨损而导致的板面划伤。特有的表面处理工艺, 其中模具成型面要做镜面抛光处理,压料面要做镜面抛光处理, 刃口也要做镜面抛光处理, 表面粗糙度要控制在Ra≤0.8μm, 不能有划痕, 不能有凹凸点;关键成型部位运用PVD真空镀膜处理, 能较大幅度地降低, 模具与板材的摩擦系数, 具备耐磨、防粘料的特性, 能完全解决覆膜拉伤、划痕问题, 还能延长模具使用寿命。4. 应力优化与回弹控制, 用以保障成型精度。
针对覆膜板存在的应力分布不均匀, 以及回弹情况毫无规律可循的常见毛病, 通过对模具结构进行优化, 再加上运用CAE模拟技术来做预先判断, 从而精确地控制成型的精度, 进而解决产生起皱以及出现尺寸偏差之类的问题。
拉深平衡结构进行设计时, 对于大平面面板、箱体拉伸模具, 采用多点平衡压料结构, 这种结构配合氮气弹簧, 能均匀分配压料力, 然后可以精准调控板材拉伸流速, 进而消除局部堆料、起皱缺陷, 最终保证板面平整度。回弹预补偿进行设计时, 借助CAE成型模拟来预判覆膜板回弹规律, 然后提前在模具折弯、成型部位做反向回弹补偿, 以此抵消覆膜层应力带来的角度、尺寸偏差, 把产品平面度误差控制在≤0.1mm, 让关键尺寸公差稳定在±0.01mm, 从而满足家电整机高精度装配要求。多工序分步来进行成型, 对于复杂包角以及深拉伸结构而言, 运用多工位级进模来分步实现成型, 以此避免单次进行成型时出现应力集中的情况, 还能减少覆膜拉伸时产生撕裂的风险, 与此同时并且提升产品成型方面的一致性。5. 有着高精度导向以及定位设计, 从而保障量产时的稳定性。
因为覆膜板冲压容错率极低, 所以稍微有点合模窜动、送料偏移的情况就会导致批量不良, 因此必须搭载高精度导向定位系统来保障量产稳定性, 其精密导向结构是以四角八面滚珠导柱导套双重导向结构为设计, 严格把控合模精度, 使其小于等于0.005mm, 还要杜绝开合模窜动、啃模问题, 以保证每次冲压间隙均匀一致。
精准定位系统, 它配置着高精度导正销以及用于定位的块, 其定位间隙小于或等于0.02毫米, 能够精准地固定料带的位置, 从而杜绝送料到的时候出现偏移, 板材也不会发生错位, 进而保障批量生产出来的产品在尺寸方面以及外观方面的一致性。6. 针对量产有相应的适配优化措施, 兼顾效率以及良率。
兼顾高品质以及高效率的专用模具, 适配家电行业自动化、规模化量产的需求, 核心量产优化设计是这样的:
模块化的, 易于维护的结构, 它采用模块化镶件的设计方式, 易损的部位能够独立拆分, 在磨损之后可以迅速进行更换, 不需要进行整体拆模, 从而减少停机维护所需的时间, 以此保障生产的连续性。它适配高速冲压情况, 优化模具整体的刚性与受力结构, 能够适配每分钟25至45次的高速连续冲压, 在保障覆膜没有任何损伤的状况下, 提高量产效率。全流程品质是可控的, 搭配模具状态监测结构, 可以实时监控模具的磨损、开合模的状态, 预先判断故障, 防止批量不良品的出现, 量产的良率能够稳定在98%以上。三、行业落地的成果与应用价值。
使用这套针对PCM/VCM覆膜板专门设计并标准化的模具, 能够达成零破膜的效果, 达到零脱漆的程度, 实现无划伤的状况, 达成无起皱回弹的优质成型表现, 符合海尔、海信、美的、LG等主流高端家电的外观标准。此模具的使用寿命能达到200万冲次以上, 远远超过行业平均数值, 极大幅度地降低客户面临的报废成本、运维成本以及换模成本, 完满契合家电钣金智能化、高质量量产的需求。
四、总结
总之, PCM/VCM覆膜板冲压存在核心难点, 那就是高端外观精度作出要求, 而覆膜具有易损以及应力不稳定特性两者形成矛盾, 这类模具不可以套用普通裸板模具设计标准, 一定要经由定制化间隙、推出防损伤结构、实施耐磨表面处理、进行回弹补偿、达成高精度定位这般的系统化方案, 从源头解决各类冲压缺陷, 它属于家电精密模具领域的核心技术壁垒, 还是高品质覆膜板量产的核心保障。







