1冲压工艺及方案
制件托板, 如图 1.1 所示, 其材料是 08F, 厚度为 2 毫米, 进行大批量的生产。
图1.1托板
Figure 1.1 plate
1.1托板零件冲压工艺性分析。
从公差表可以知道, 有一个尺寸为58mm, 58mm这个尺寸的上偏差是0, 它的下偏差是-0.74mm, 由此能够知道它的公差, 该值的公差是+0.74mm, 可以通过查阅《互换性与技术测量》这本书籍得知, 这个58mm尺寸所对应的公差等级是IT14级。
尺寸是30mm, 其上偏差处于那种为0的状况, 而下偏差呈现为-0.52mm这种情形, 其公差就是有着+0.52mm这样的情况, 去查阅《互换性与技术测量》的表格可知, 该数值所对应的公差等级属于IT14级。
对于38mm而言, 其上偏差是0, 下偏差是-0.62mm, 其公差是+0.62mm, 通过查阅《互换性与技术测量》表可知, 此值的公差等级属于IT14级。
尺寸为16mm, 其上偏差是0, 下偏差为-0.43mm, 这家伙的公差是+0.43mm, 去查找《互换性与技术测量》表, 得知此值相应公差等级呈IT14级。
3.上偏差是存在于5mm之中的, 其具体数值为+0.30mm, 下偏差的数值为0呢, 该5mm所对应的公差是+0.30mm。
孔距尺寸14±0.22 mm、17±0.22 mm。
图1.2公差数值表
Fig 1.2 tolerance value table
冲裁件所用的材料, 不但得符合产品性能方面的技术要求, 还得符合冲裁工艺针对材料提出的基本要求。经由以上这般的分析, 得出了如下结论: 该材料适宜进行冲裁。
通过查阅课本表能够确定它的搭边值, 依据厚度, 两工件之间按照矩形来选取其搭边值a等于2毫米, 而侧边按照圆形来选取其搭边值b等于1.5毫米【7】。
步距模具的步距
S=D+a (3.1)
式中S是步距;
D是工件平行于送料的方向的尺寸;
a是两个工件之间的搭边值。
可得到条料的宽度B的计算公式
/>=/>(3.2)
式中B是条料的宽度;
D是工件垂直于送料的方向的最大尺寸;
b是侧边的搭边值;
/>是条料宽度的公差。
得/> =/> =/>
由此,可以画出排样图3.1【8】。
/>
图3.1排样
Fig 3.1 layout
3.2计算材料的利用率
在模具设计里, 裁属于一项相当关键的工作, 于冲压件进行大批量生产时, 成本占据着重要地位, 其中毛坯材料费用大概占到百分之六十还要多, 而排样的意义就在于能够合理地运用原材料, 用以衡量排样经济性与合理性的指标便是材料的利用率, 针对简单形状的工件, 能够通过计算去挑选一种相对合理的排样方式, 并计算其利用率。
步距S=30+a=30+2=32mm
依据所明确的搭边值以及步距, 选用的板料规格是, 厚度为 2mm, 宽度大于 900mm, 长度大于 1800mm, 采用纵向裁剪方式, 剪切出来的条料尺寸是, 宽度为 61mm, 长度为 900mm。
一块板可裁的条数:/>=1800/61=29条,余31mm
每条可冲零件的个数:/>=900/32=28个,余4mm
每板可冲零件的个数:n=/>=812个
托板面积, A0等于, 3.14除以, 8除以, 8加上, 64加上, 38除以, 30减去, 4除以, 3.14除以, 1.75除以, 1.75等于, 1366.5。
材料利用为
请你明确一下需求, 你提供的“η=/>100% (3.3)”不是一个完整的句子呀, 不太清楚要对它进行怎样具体的改写操作。请补充准确的表述及要求以便继续改写。
=812/>1366.5/900/>1800/>100%
=68.5%
3.3压力中心的确定
3.4冲裁力的计算
在冲裁运作期间, 总的冲压力涵盖冲裁力、卸料力、推件力以及顶件力的加和。计算冲裁力是为实现合理挑选压力机以及设计模具, 这就要求压力计的吨位务必大于所算得的冲裁力。
冲裁时, 凸模与凹模相对运动,致使工件与板料分离, 此时所需的力被称作冲裁力, 它跟材料的厚度、工件周边的长度以及材料本身的力学性能等参数相关, 冲裁力还是用于设计模具以及选择压力机时的参数。
冲裁力的计算公式
F=KLtτ(3.4)
式子中L是冲裁件的周边长度;
t是材料的厚度;
τ是材料的抗剪强度;
K是系数,一般取1.3。
所以F=1.3x2x300x162.26=126566N
采用弹性卸料装置和下出料的方式
/>=F+/>+/>(3.5)
其中F是冲裁力;
/>
/>是推件力。
卸料力计算
/>=/>F(3.6)
得知/>=0.04
所以/>=0.04/>126566=5062.6N
推件力计算
/>=/>Fn(3.7)
式中n是工件个数,
/>是推件力系数。
所以/>=3/>0.055/>126566=20883N
3.5选择压力机
依据所要达成的冲压工艺流程, 按照生产批量的规模大小, 根据冲压件的几何形状尺寸以及尺寸精度的相关要求等, 进而抉择设备及其类型。
根据压力机公称压力
P/>1.3F(3.8)
式中P是压力机的公称压力,
F是总的冲裁力。
了解到这样的情况, 即, 数值P大于1.3同时大于152511牛顿, 从而选定了J23 - 25型号的开式双柱可倾压力机, 并且下面是该压力机的相关参数。
公称压力250KN
滑块行程65mm
最大闭合高度270mm
最大装模高度220mm
模柄孔尺寸/>40/>60mm
连杆调节长度55mm
垫板尺寸50/>200mm
最大倾斜角度/>
4冲裁模工作部分的设计
4.1冲裁间隙
进行冲裁间隙的确定时, 我们选取的是合理间隙, 包含最大值与最小值的这个合理间隙。在设计跟制造模具之际, 一般要选取最小的合理间隙。确定合理间隙的方法存在着两种, 一种是理论计算法, 另一种是经验确定法【9】。
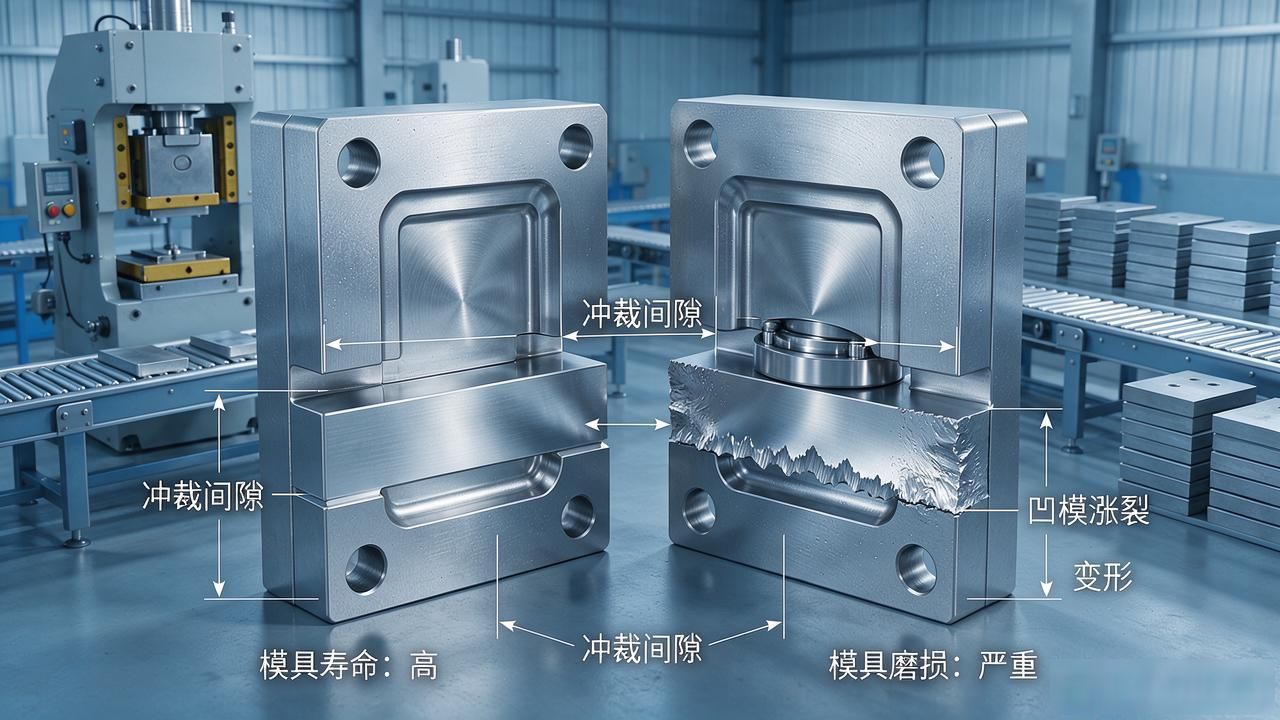
冲裁间隙与模具寿命存在影响关系, 模具寿命通过模具失效前所冲得的合格冲裁件数量来体现, 失效形式众多, 常见的失效形式包含磨损变形以及凹模涨裂, 间隙大小关乎模具的磨损情况以及凹模。
4.2.1落料时尺寸的计算
落料之际, 是以凹模作为基准件去配作凸模的, 于使用进程当中, 凹模刃口尺寸存在变大的情况, 存在变小的情况, 还存在不变的情况。
变大的尺寸有58 38 30 16 R8
都没有标注公差, 依据IT14来查询公差表进而确定其余的公差, 需确保R-8跟尺寸是16的轮廓线相切, R-8的凹模尺寸选取16的凹模尺寸的二分之一, 公差同样选取其中一半, 从而获得尺寸为/>、/>、/>、/>、/>。
落料时的计算
/>=/>(4.1)
式中/>;
D是落料见得标称尺寸;
X是系数;
/>凹模的制造公差。
将数据代入公式得出
/>=/>=/>mm
/>=/>=/>
/>=/>=/>mm
/>=/>=/>mm
/>=/>=/>mm
凹模磨损后所有的尺寸都没有变小所以没有b没尺寸的计算
保持不变的尺寸是14以及17, 依据IT14去查询公差表从而确定其公差, 相应的各尺寸分别是: 14加上或减去0.22毫米, 17加上或减去0.22毫米。
凹模孔的中心距计算
/>=(/>)/>(4.2)
首先, 大于等于, 十三点七八加上零点五除以零点四四, 然后减去零点五再除以零点四四除以四, 结果等于十四, 正负零点零五五毫米。
>等于(十六点七八加零点五除以零点四四), 正负(零点五除以零点四四除以四), 等于十七正负零点零五五毫米。
4.2.2冲孔时尺寸的计算
进行冲孔操作的时候, 是以凸模作为基准来展开设计的。当中的Φ3.5是没有标注公差范围的。需要依照IT14查阅公差表进而确定公差数值。要用基孔制来表示Φ/>。
计算公式
/>=/>(4.3)
/>=/>(4.4)
式中/>是冲孔凸模直径;
/>是凹模直径;
Z是最小间隙;
其他符号同上。
从查阅的(《冷冲压工艺及模具设计》)那表格之中获取到, δp 的数值是 0.02mm, 同时, δd 的数值为 0.03mm。
校核条件【10】:
|/>|+ |δd|=0.02+0.03=0.05mm
(/>-Zmin)=0.36-0.25=0.11mm
满足条件|/>|+ |δd|≤(/>-Zmin)
将已知数据代入公式,得到
/>=/>=/>mm
/>=/>=/>mm
5各主要零件尺寸的确定
将冲裁零件分类的话, 可分成工艺零件与结构零件这两大类。其中, 工艺零件是那种直接参与到完成工艺过程里, 且与板料或者冲裁件可以直接产生作用的零件, 它涵盖了工作零件以及定位零件。而结构零件是把工艺零件连接在一起从而构成一个完整整体的零件, 这里还有固定零件和导向零件【11】。
5.1凹模轮廓尺寸的确定
对于多孔型凹模,计算公式如下,此公式是经验公式。
凹模的厚度H的确定
/>(≥15mm)(5.1)
式中b——冲压件最大外形尺寸,
K——系数,考虑板材厚度的影响,其值可查下表得K=0.28
H=0.28/>58=16.24mm可以取H=25mm
/>
图5.1系数
Fig 5.1 coefficient
凹模的壁厚
/> (≥30~40mm) (5.2)
计算得C=24.36~32.48mm,这里选取c为30mm
凹模长度L的确定工件b=58mm
L=b+2c=58+2/>30=118mm
凹模宽度B的确定
B是等于l加上2c的, 这是在(5.3)这个式子中的情况。
式中l是工件尺寸。
带入数据计算30+30/>90mm
以上算得的凹模轮廓尺寸为125/>
凹模刃口形式存在直筒式与锥形式这两种, 选用之时, 需依据冲件的形状以及尺寸精度予以具体确定, 直筒式强度较高, 修磨后刃口尺寸不变或者变化极为微小, 锥形的刃口强度较小, 修磨后刃口尺寸会有所增加, 此设计的凹模刃口采用直筒式。
5.2凸模长度的确定
凸模长度, 需依据模具结构设计予以确定, 还得考量凸模修模量以及其与卸料板的距离等情况, 鉴于本模具设计运用的是弹性卸料方式, 且凸模采用的是固定板固定方式, 故而凸模计算公式能够如下。
L=/>+/>(5.4)
式子中/>是凸模固定板的长度,
/>是凹模的厚度。
L等于25加上16等于41毫米, 凸模被设计成圆形凸模, 凸模使用凸缘固定方式, 其长度满足要求, 刚度也满足要求, 嗯。
对于凸模固定板以及垫板而言, 其长度跟宽度能够被设计成与凹模外形尺寸保持一致, 固定板得拥有足够的厚度, 如此才能够确保紧固, 并且具备良好的垂直度, 能够依照经验公式去计算, H的取值范围是(1.0~1.5) , (5.5)。
式子中D是凸模的直径,所以凸模固定板的厚度选择16mm
在材料处于很厚的情形下, 或者外形呈现很小的状况时, 于冲压的那种工作过程里, 当凸模上端面对于模板所产生的作用具备较大的单位压力之际, 这种情况下, 是需要设置垫板的。需要设置此垫板时, 所选择的垫板规格为10mm, 再者, 固定板与凸模之间,或者固定板与凸凹模之间, 它们的配合状态是H7/n6或者m6, 如此这般才能够满足设计所提出的要求。
5.5定位零件
5.5.1挡料销
限定条料送进距离是挡料销的一项作用, 它还能挡住条料搭边或者工件轮廓。在挡料销当中, 常见的类型包括有: 被称作固定挡料销那儿一种、活动挡料销也算一种、自动挡料销计在其中以及能始用的一种。固定挡料销中则存在两种形态, 一种是圆形的, 还有一种是被当成钩形的, 这就是固定挡料销。
6其他零件的选择
6.1模架的选择
模架是由上模座、下模座、导柱以及导套组合而成的, 模架的导向依靠导柱和导套之间的配合性质所决定, 模架能够分成滑动导向以及滚动导向模架这两种, 按照受力状况而言, 上模板的厚度能够比下模板的厚度少5至10mm。针对大型的非标准模座情形, 尚得依实际需求, 按照铸造工艺性的要求以及铸件结构设计规范来开展设计工作。模架的外形尺寸也具备相应设定, 安装在上、下模座的导柱、导套的孔的位置尺寸一定得相同, 其孔间距的公差要求处于0.01mm以内。模座上面和下面的那种平行度要求, 还有导柱导套安装孔跟模座上面、模座下面的垂直度这类等要求, 应该是要符合。
下模有着导向, 在凸模同凹模开始产生作用之前, 或者在压料板接触到制件以前, 就应当充分地合上, 依靠这个来确保导向在冲压工件之际就已然发挥正常的作用。导柱的长度需要保证冲模处于最低位置的时候, 导柱的上端面和上模座顶面之间的距离不少于10至15mm.且下模座底端与导柱底面的距离不少于5mm。
上模座是125/>125/>35mm的尺寸规格, 下模座是125/>125/>45mm的尺寸规格, 导柱选用的是22/>130mm的规格, 导套选用的是22/>85/>33mm的规格。
模具的闭合高度为上模座下模座凸凹模凹模凸模垫板等厚度的总和
H=10+16+25+47+35+45+2=180mm
张在金







