探索汽车行业的细节奥秘:车门内板冲压成形工艺与数值模拟分析
飞速发展着的汽车行业, 使得车门内板的冲压成形工艺, 越来越受到关注, 这一工艺, 不仅关乎汽车的安全性, 也关乎汽车的美观性, 更展现出汽车制造的精密以及专业, 深入了解车门内板的冲压成形过程, 并且运用数值模拟技术去精准分析, 我们能够揭示汽车制造背后更多的细节以及奥秘, 让汽车行业的每个环节, 被更多人知晓。
铝板采购计划
汽车覆盖件, 有着尺寸大的特点, 有着相对厚度小的特点, 还有形状复杂的特点, 这给冲压成形带来极大挑战。冲压过程中, 板料变形极为复杂, 其变形规律常常难以掌握, 致使主要工艺参数的计算变得困难, 也让模具参数的计算变得困难。在实际工程里, 冲压工艺设计主要依靠经验类比来开展。
冲压工艺制定
零件工艺分析
拿某轿车车门内板零件来讲, 它的材料是St14, 厚度是8mm。看零件图能发现, 它的形状十分复杂, 高差格外明显, 并且局部成形相当多。在冲压的时候, 板料的变形既关系到拉延, 又伴随着一定程度的胀形, 这是典型的汽车覆盖件特点。
在零件的a处, 因窗框的内工艺给予补充, 产生了反成形的形状。同时在零件的b处, 同样因窗框的内工艺补充, 也形成了反成形形状。这类形状借助外部材料补充是很难达成的, 主要依靠板料的胀形才得以实现。板料胀形的时候, 胀形深度是比较大的, 并且转角部R较小, 如此一来在拉延进程中就容易出现破裂的情况。而在零件的c处, 有一个高度大约为12mm的台阶存在。要是在首次拉延就直接进行成形, 那么可能会面临两种风险: 其一, 把c部分当作压边面, 这样有可能致使进料阻力过大, 进而引发破裂;其二, 把c部分当作凸模使用, 那么该区域的板料在拉延时, 可能会因为材料集中进行收缩从而出现起皱现象以及迭料情况。
综上所述, 这个覆盖件, 它的成形难度是极大的, 得要那种复杂的成形工艺, 才能够用来应对。
工艺方案的制定
在对产品冲压成形工艺予以确定的进程当中, 要对板料于变形时或许会出现的缺陷展开分析以及预测, 并且采取对应的举措予以消除以及预防。与此同时, 还得将制造能力、冲压设备以及投资成本等诸多方面的因素予以综合考量。针对本零件具备的工艺特性以及结构特点, 结合实际的生产状况,车门内板的工艺流程是这样的: 首先开展拉延并切角, 随后是二次拉延、切边、冲孔, 接着实施侧切、侧冲孔翻孔、冲孔以及整形, 最终是整形和冲孔。
于拉延工序里, 要去制定出合理的工艺方案, 因覆盖件的大部分形状是在拉延工序当中形成的, 所以该工序对确保覆盖件质量来讲至关重要, 在制定方案之际, 不但要考虑把零件的大部分形状成形出来, 而且还必须对坯料开展切角操作, 借此来减少落料模具的运用, 进而降低成本,针对零件的特定区域, 像a和b处那样, 需采取办法预防破裂现象的出现。具体来讲, 能够借助增大相对应模具圆角的途径, 来降低材料流动时形成的阻力, 然后在接下来的工作流程里开展整形处置;再不就是运用在窗框恰当位置实施冲切工艺切口的办法, 让容易破裂的区域获取相邻区域提供的材料补充, 用来改良其形变情形并且防止破裂。除此之外, 在零件的c处, 为了回避一次拉延有可能出现的不足, 思量开展二次拉延以此来减轻首次拉延的难度。
制定拉延工序, 还涵盖选择恰当拉深方向、进行工艺补充设计以及打造压料面等环节。确定拉延方向时, 要遵循一系列准则, 以此确保把拉延件的空间形状一次性顺利拉出, 维持均匀拉深深度, 保证凸模的良好接触状况, 避免表面缺陷产生, 同时综合考量后工序需求以及模具结构特色。最终, 借助车门内板的具体特性, 我们明确了如图所示的拉延工序冲压方向。
合理的压料面形状设计还要依照如下这些原则, 一是要维持压料面形状简单明了, 二是在拉延这个过程当中, 得保证压料面任何一个断面的展开长度比拉延件内部对应的断面长度小, 三是压料面应当对控制成形深度有帮助, 并且要让各部分深度保持一致。针对本零件的特性, 压料面被设计成沿着零件四周顺延的曲面, 就像图2展示的那样。
进行工艺补充之际, 要考虑如下原则, 其一, 简化拉延件的结构形状, 其二, 尽可能减小工艺补充部分, 以此提高材料利用率, 进而降低成本, 其三, 保证后工序诸如定位、修边等能够顺利开展。结合零件特性, 我们制定了如图2所示的工艺补充简图。比如说, 为了降低拉延难度, 又避免缺陷产生, 我们把图1中的C部分设计为分两次成形。与此同时, 为了简化模具结构, 窗框型面部分实施向下整形, 并且设置适宜的切边角度。另外, 侧壁之处设计了8°的拔模角, 目的在于有利于后工序的冲孔动作, 其他部分依照产品延伸的情况来展开设计。
(2) 其他工序的工艺方案
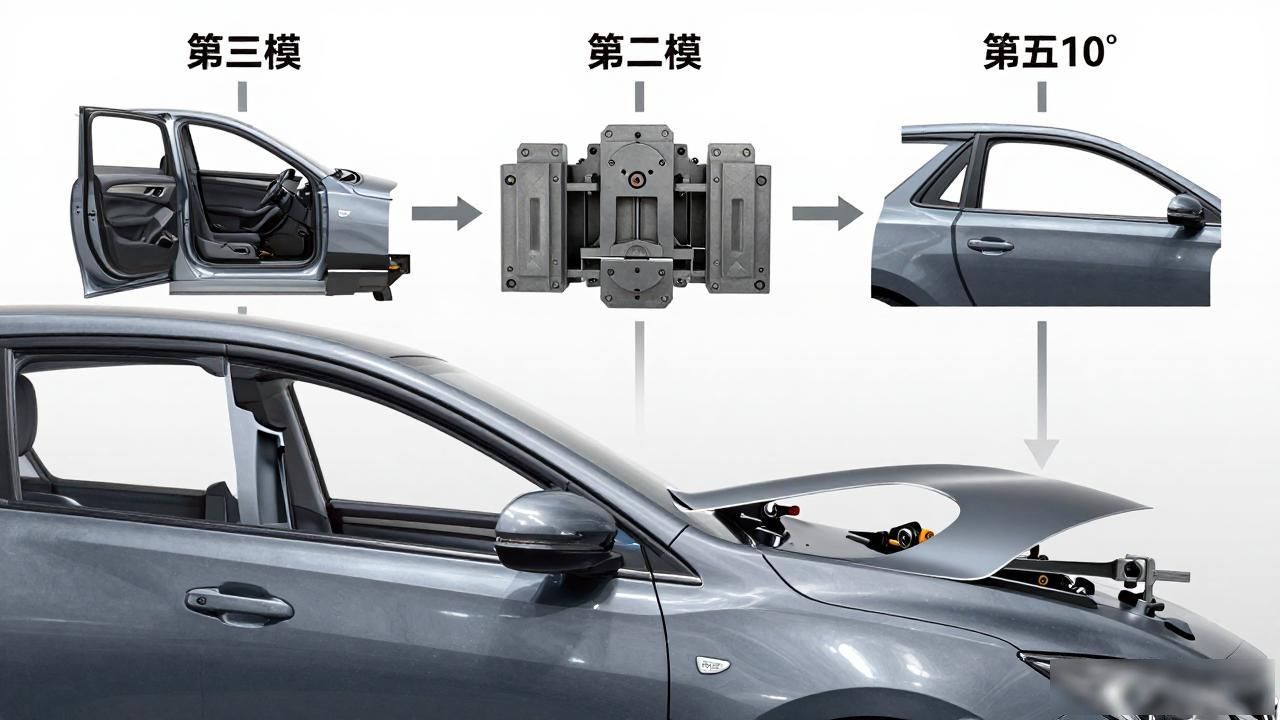
鉴于这款覆盖件之中, 有部分孔, 其与其他多数孔的方向, 相差大概10°, 同时鉴于要考虑窗框型面的弧度变化情况, 故而我们谋划了对应的工艺方案。其中, 第一工序的冲压方向, 跟第二工序的冲压同一向, 然而后工序的冲压方向, 却与它们相差10°。接下来呢, 我们会针对后工序, 做一番简要的介绍。
工序二主要涵盖二次拉延, 切边与冲孔, 该工序的目标在于, 针对图1所示的C部分实施二次拉延, 并且在局部区域开展整形, 在切边之际, 我们全面考量了窗框内废料较多的情形, 决定把它分作三块切除, 然而出于模具结构强度的考量, 本工序仅切出两端的两块。
工序三, 乃是切边跟冲孔的组合, 此工序会针对余下的全周开展切边工作, 还要在同一时间冲压出部分孔洞。
在工序四当中, 存在着侧切这一步骤。还包含侧冲孔翻孔这一环节, 另外还有冲孔步骤以及整形步骤等多个不同的步骤。该道工序所设定的目标是, 要达成窗框内边位置的整形工作。并且得充分保证侧向门锁安装孔处于准确无误的状态。鉴于此部分内容的完成属于模具结构方面的难点所在, 所以我们运用了双动斜楔机构去应对这一颇具难度的挑战。
最终, 工序五涵盖整形与冲孔这两个步骤, 此工序会针对全周法兰边予以整形且冲切剩余的孔洞, 鉴于零件的法兰边要与外板进行扣合, 所以法兰边的平展度会对扣合质量造成直接影响, 而这同样是我们于这一工序中安排全周法兰边整形的缘由。
DYNAFORM数值模拟技术
在数值模拟进程里, 模具、板料等各个部件被极为精细地离散成为有限数量的单元, 这些单元借助节点相互连接起来, 并且依据弹塑性理论构建出物理方程。计算机依照特定的算法, 求解得出各单元成形以后的应力以及应变等状态, 进而构建起仿真模型, 用以反映板料在成形过程当中的拉裂、起皱等现象。
在DYNAFORM的实际运用里, 仿真模型的精确性对确定恰当的工艺参数以及指导模具设计起着关键作用。而且仿真结果的准确程度主要缘于有限元模型的精准度, 这涵盖网格单元的挑选、材料参数的获取等方面。于实际操作时, 要在确保计算精度的情况下, 尽可能提升计算效率, 这般常常需依照模具与板料的特性!合理选定网格尺寸还有划分方式。
车门内板拉延数值模拟
在进行数值模拟这个过程的时候, 要去定义各个单元, 这些单元分别是凹、凸模, 还有板料以及压边圈, 并且要设置它们相互之间的相对位置, 还要设置接触类型, 也得设置运动曲线, 还需要设定一些必要的工艺参数, 像是材料属性, 还有摩擦系数以及压边力等。
我们设计了平行四边形的坯料, 选用St14材料进行模拟, 这是基于对材料有效利用的考虑。在设置材料参数时, 弹性模量、泊松比、屈服强度、各向异性指数和硬化指数等参数的准确性必须得到确保, 此外, 摩擦系数和压边力的设定也是影响模拟结果的关键因素, 是一个值得仔细考量从而不会忽略的要点。
分析以后得到的成形极限图呈现为图5的样子, 由图能够观察到, 零件的拉延成形是比较充分的, 大部分区域都没有出现明显的起皱情况。可是, 在窗框那部分, 因为胀形成形深度相对较大, 致使该区域出现了破裂, 具体的位置如同图1里的a以及b所显示的那样。为了将这一缺陷给消除掉, 在生产进程当中能够采取两种方案: 其一, 把模具对应位置的圆角增大;其二, 运用冲切工艺切口的办法。在试模阶段, 为了节省成本, 建议优先考虑第一种方案, 也就是通过调整模具圆角来把破裂现象消除掉。







