今年上半年, 不锈钢焊管行业于化解过剩产能这件事上有了成效, 企业效益明显回升, 不锈钢焊管行业在下半年依旧得持续发力去产能以及去杠杆, 提升企业利润水平, 给行业健康发展奠定基础。
今年上半年, 不锈钢焊管行业在化解过剩产能方面, 获取到了阶段性成效, 其行业运行环境随之初步展现出改善态势, 此间企业盈利状...
冲压车间工艺物流分析
车间进行冲压, 此冲压是把板材冲压成汽车车身、车厢、车底板等部件的过程, 而冲压当属汽车生产四大加工工艺里的首个工序, 其会直接对汽车焊装、涂装、总装车间的生产造成影响, 冲压车间于生产的时候具备以下这些特点:
每种冲压件分别对应着一套专门的金属冲压模具, 该模具要从模具存放库借助天车...
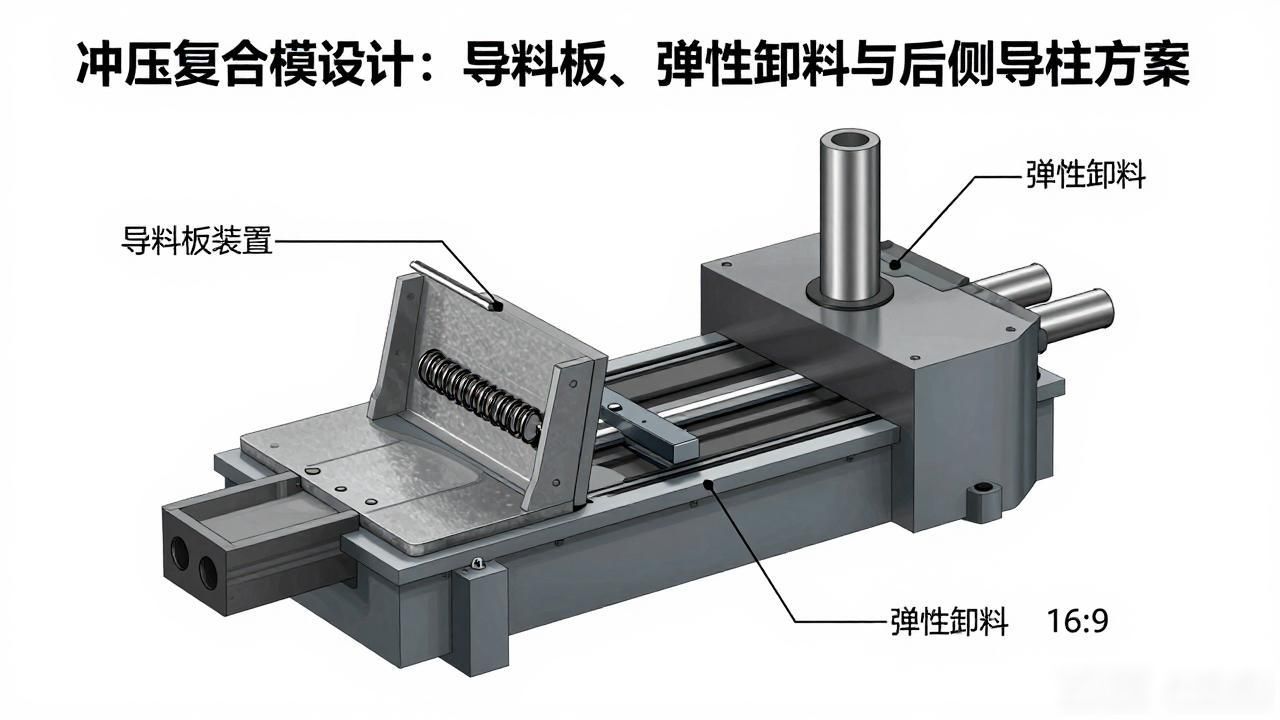
知,此工件采用复合模冲压,所以模具为复合模。
条料被这模具采用着, 所以定位方式得选择, 控制条料送进方向要靠导料板, 并且没有侧压装置。
控制条料送进步距采用固定挡料销定位。
之所以选择卸料出件方式, 是因为工件厚度相对较厚, 且工件尺寸较大, 导致卸料力比较大, 所以采用固定卸料板。又因为这是复合模, 因...
【正文】
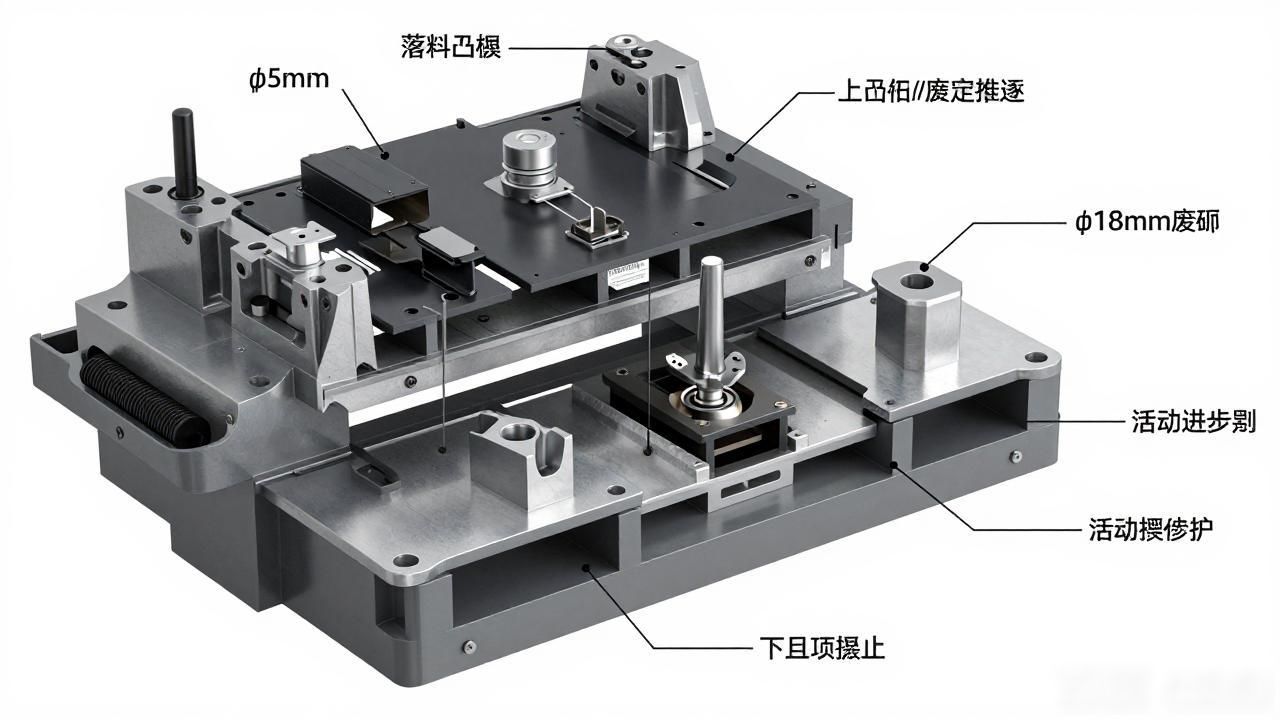
一共37页, 第32页, 第7章是模具的总体装配, 经上述设计能得到模具总体装配图, 模具上模部分里边有上模座、垫板的同时还有1个凸模与1个凸凹模, 以及上凸模固定板和卸料板等部件被包含在内, 卸料方法是弹性卸料, 弹性元件选用的是橡胶,下模部分由下模座、下凸模固定板、称作拉深凸模的部件、凹模板、...
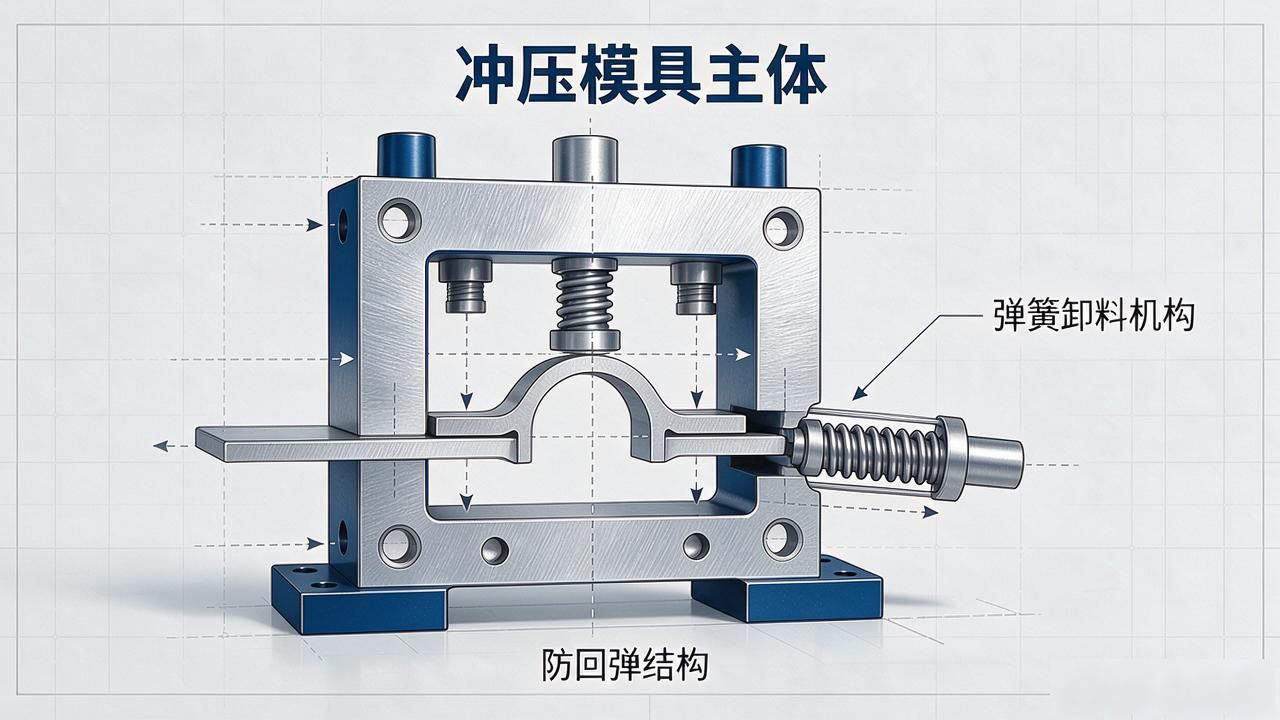
用橡胶增加安装高度且用的橡胶尺寸也大,所以采用弹簧卸料。
选择标准弹簧的要求,压力要足够。
即卸预式中预弹簧的预压力卸卸料力或推件力压边力弹簧根数。
压缩量要足够。
即, 在总预工作修模式里, 弹簧所允许的最大压缩量, 是总弹簧需要的总压缩量, 预弹簧的预压缩量, 工作卸料板或推件板、压边圈的工作行程, 修...
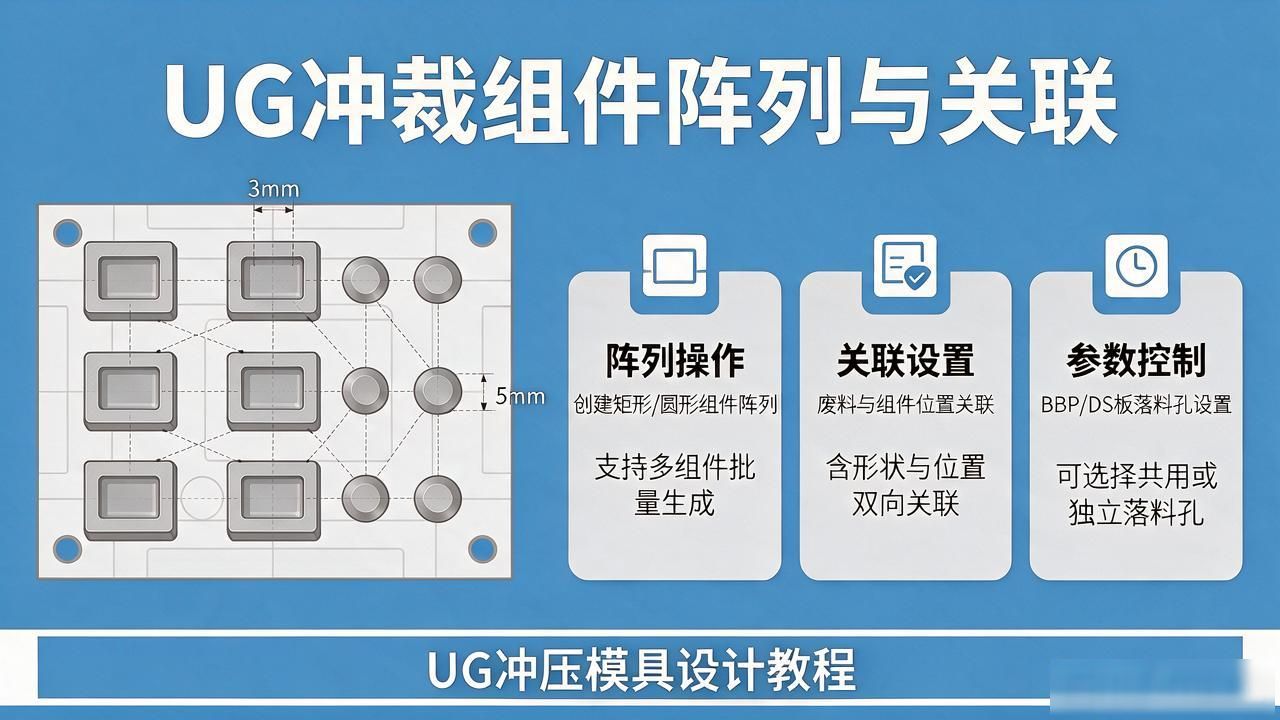
UGNX4级进模设计里的1最新课件之中的第8章冲裁组件设计, 其中涵盖普通冲裁设计以及精密冲裁设计, 这里的【设计】方面, 是包含普通冲裁设计与精密冲裁设计的;【阵列】方面, 能够创建、编辑以及删除一个矩形或者圆形的组件阵列;【关联】方面, 会在废料和冲裁组件之间构建一种关联性, 这关联性涵盖位置关联和形状关...
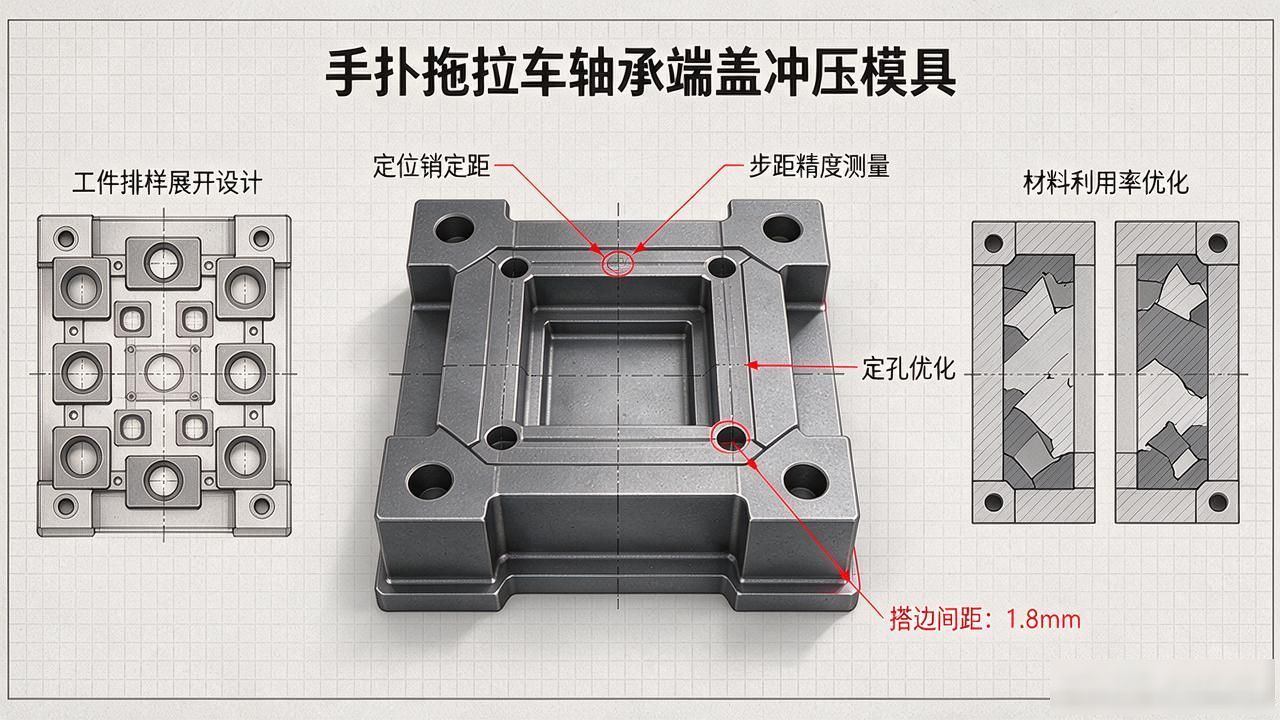
轴承端盖是手扶拖拉机部件里重要的零件, 装配后其表面直接露在外面, 对该零件有不少技术要求, 像是表面划伤划痕要求在0.15mm以内, 还有不允许有任何拉裂、起皱、缺料等缺陷情况。通常轴承端盖地生产批量大, 每年产量超10000件, 因而针对其冲压工艺与冲压模具设计得技术熟练、做到精细。
1 轴承端盖工件的基...
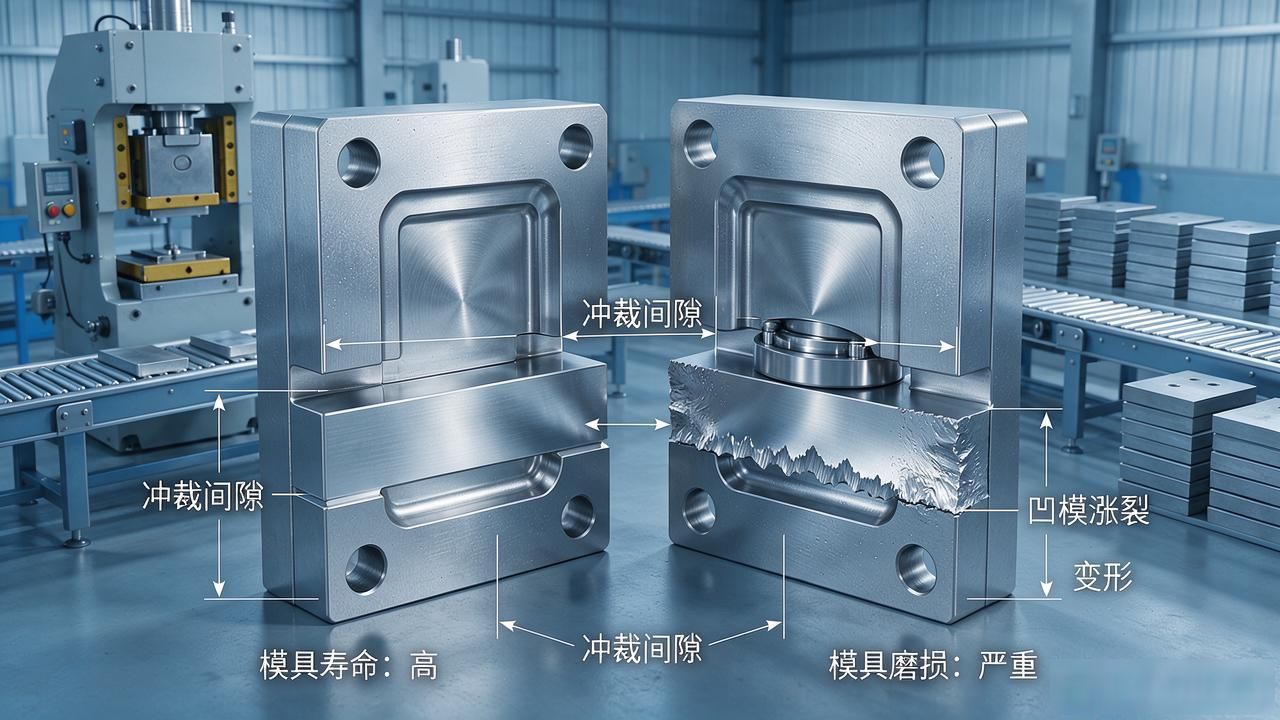
1冲压工艺及方案
制件托板, 如图 1.1 所示, 其材料是 08F, 厚度为 2 毫米, 进行大批量的生产。
图1.1托板
Figure 1.1 plate
1.1托板零件冲压工艺性分析。
从公差表可以知道, 有一个尺寸为58mm, 58mm这个尺寸的上偏差是0, 它的下偏差是-0.74mm, 由此能够知道...
现如今, 制造业竞争已达白热化程度, 那么究竟该如何去降低成本、提高效率, 同时提升产品质量? 答案有可能就隐匿于“精益生产”跟“冲压自动化”二者的融合之中。就在当下, 我们要展开剖析: 究竟什么才是精益生产? 它于冲压自动化里又是怎样得以落地实施的? 文章结尾处还会讲述怎样去挑选可靠的冲压自动化设备, 内容...
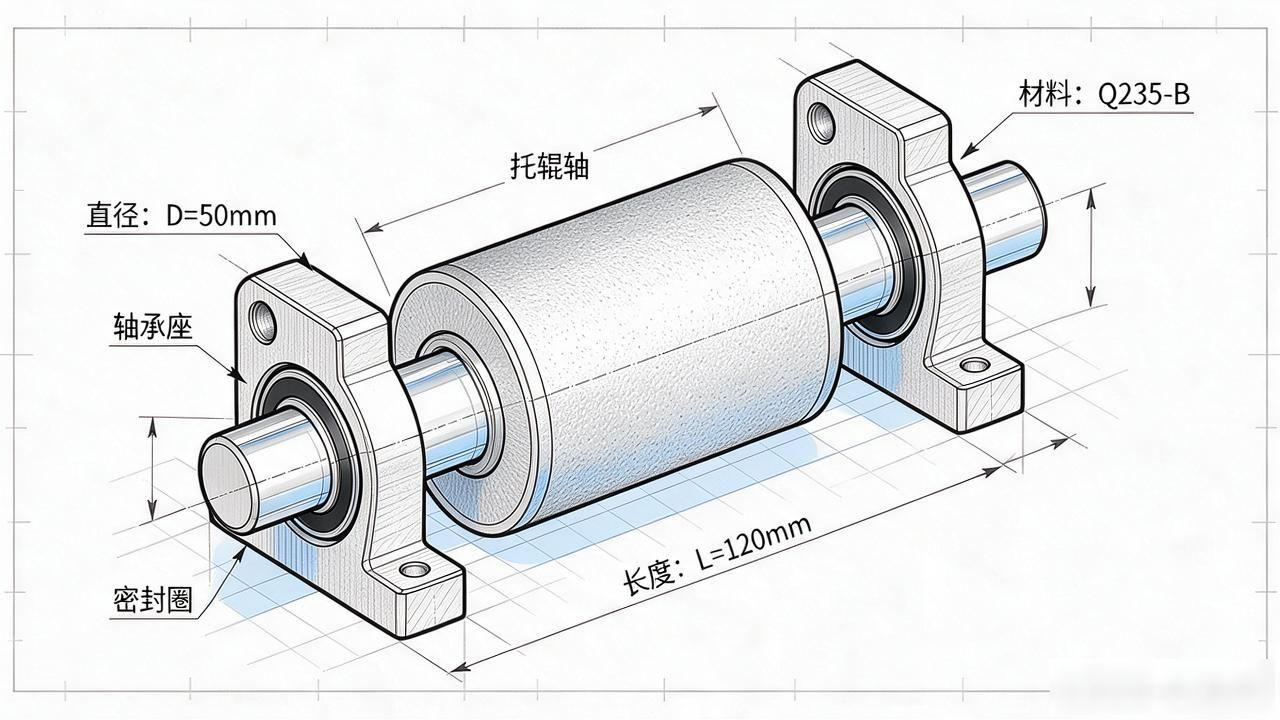
1、钢塑复合托车昆主体模具结构设计摘要为, 钢塑复合托規把一般托規的钢管規体改成在钢管上包缚一层塑料的复合管材扌昆体, 它借助钢与塑料材料的优良特性, 提升了托规的耐磨、耐腐蚀等性能, 还减小了使用时的噪音, 进而提升了托棍的质量。本设计呈现出尼龙轴承座以及橡胶迷宫式内、外密封圈三件套结构, 这三者与丰昆体配...