1、钢塑复合托车昆主体模具结构设计摘要为, 钢塑复合托規把一般托規的钢管規体改成在钢管上包缚一层塑料的复合管材扌昆体, 它借助钢与塑料材料的优良特性, 提升了托规的耐磨、耐腐蚀等性能, 还减小了使用时的噪音, 进而提升了托棍的质量。本设计呈现出尼龙轴承座以及橡胶迷宫式内、外密封圈三件套结构, 这三者与丰昆体配合良好, 保障了钢塑复合托棍的质量, 致使我国托棍从一般的钢制托辍实现了质的飞跃。为打造这种复合托觀扌昆体管材而去进行生产加工之时, 本设计着重设计出一种挤出模具结构, 它是以大直径、短长度钢管为内衬的钢塑复合扌昆体管材的结构, 其给生产出高性能的托扌昆扌昆体给出了便利。尤其是模具里头导向锥和口模运用了锥面和正方形面的四点接触, 这很是特别, 该接触很好地保持了某种状态, 既保。
2、验证了模具与挤出的钢塑复合管材的同轴度, 还能让熔融的塑料流体拥有四个均匀的通道, 它跟模具里的调节螺钉双重保护并控制挤出的钢塑复合管材耐磨层厚度均匀以及表面光洁。同时在设计过程中, 又对超高分子量聚乙烯塑料的性能以及挤出棍体管材所用到的装置进行了简要介绍与分析。关键字: 挤塑模具, 钢塑复合托辊, 超高分子量聚乙烯, 整体管材, 成型设备;主要内容为钢塑复合托辊主体模具结构设计;摘要: 钢塑复合托辊是辊筒类钢管托辊。你提供的英文内容中“roller ec”表述不太明确, 可能影响准确理解与改写, 如果有偏差请指出以便修正。
7、这句话存在语病和表述混乱的问题, 我先尝试整理通顺后再改写: 钢塑复合管辊体耐磨层厚度以及表面光滑, 同时对超高分子量聚乙烯塑料性能和用该塑料的油管挤压辊体设计过程及所用装置作简要介绍与分析, 关键词, 改写后: 钢塑复合管, 其辊体耐磨层有一定厚度, 且表面光滑, 与此同时, 针对超高分子量聚乙烯塑料的性能, 以及运用该塑料的油管挤压辊体的设计过程, 还有所使用的装置, 进行简要的介绍以及分析, 于此, 关键词。
8、面对我国面临的这般状况, 即一些能源输送所存在的难题, 诸如输送起来难度极大, 运送的距离又特别长, 并且在带式输送机当中普遍存在这样的情形, 就是钢制托辊极易出现失效的状况, 其耐磨、耐腐蚀等方面的强度并不高, 基于此现状, 本设计秉持致力于设计出一种具备诸多特性的钢塑复合托辊, 这些特性包括寿命长久、质量轻盈、转速较高、阻力系数较小, 同时还要设计出用于加工这种钢塑复合辊体的挤出模具, 该模具是以钢管作为内衬, 在其外壁包缚一层超高分子量聚乙烯耐磨塑料, 通过这样的方式让托辊外表面的耐磨、耐腐蚀性能得以增加, 并且还能够起到减震的作用。 有效减小国内托辗与国外的差距。2钢塑
9、具有复合性质的托辐的设计以及制造, 2.1托辗的结构剖析和材料挑选, 2.1.1托辐解析, 本设计所呈现出的托鶴结构可见图2-1(详细图示见于图纸hjf-oo), 其主要囊括了鶴体、轴、轴承座、轴承、内密封圈、外密封圈、弹簧垫圈以及挡圈等, 依据托车昆的规格, 本设计当中所给出的乃是89x600规格的托辗。为复合辘体管材所选用的内衬钢管乃是无缝冷拔钢管, 依照钢管国家标准来挑选钢管, 其外径是73mm, 厚度为4mm, 复合托辘的外径为89mm, 耐磨层(超高分子量聚乙烯塑料)的厚度为8mm, 托辗的辗体长度为600mm。图1为托辐结构。2.1.2是材料选择和热处理, 20号钢的热处理方式是淬火, 在特殊情形下也能够进行正火。鉴于托辘的尺寸大小, 毛坯成型方法以及热处理和制造工。
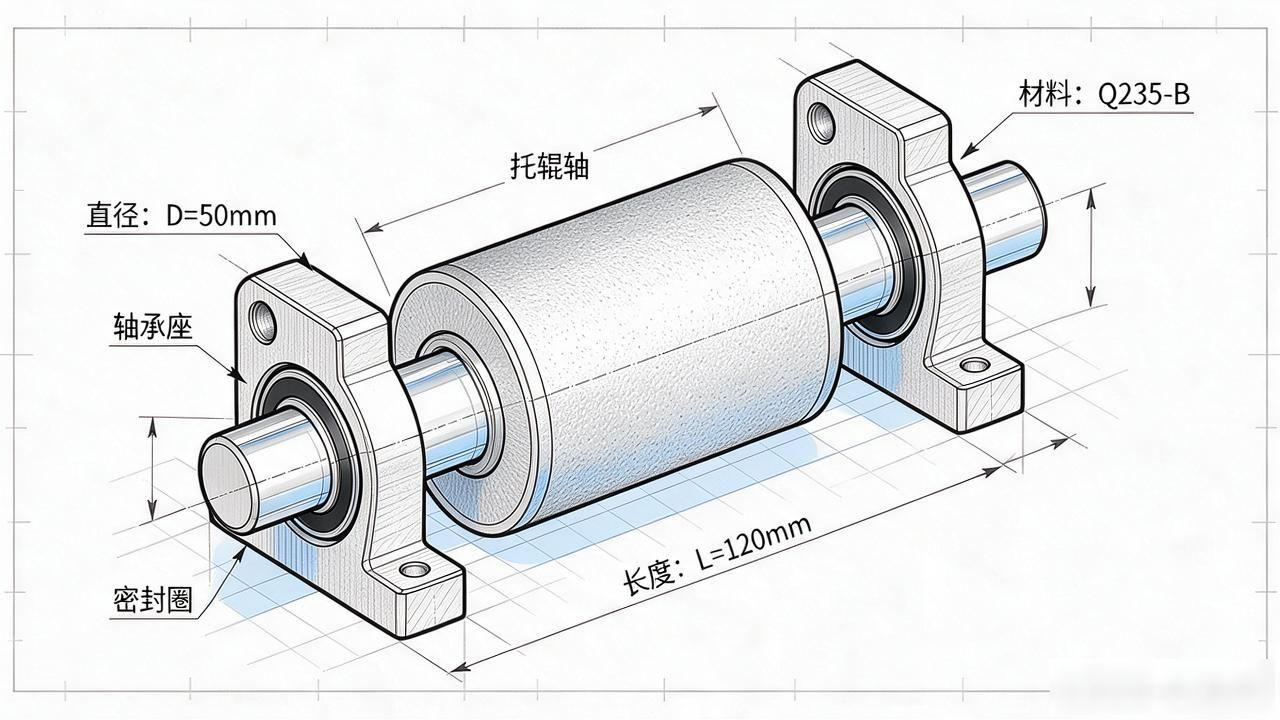
10、艺, 依托车昆的轴的表面强度差需要保持在3050hbs。轴承, 其中型号为6204且遵循gb/t 276 - 1994 - 6204标准的, 其材料是轴承钢, 鉴于轴承承受的压力极大, 所以要进行淬火处理, 以此来提升轴承的耐磨性和强度。2.2托辐轴的设计与加工, 托辘轴建议选用20号钢冷拨轴, 轴的尺寸精度以及表面粗糙度应当满足跟轴承内孔的配合要求, 冷拨轴的直线度应当满足托车昆两端轴承同轴度的要求。轴的表面不进行加工, 如此一来, 轴的其他加工工序就变得相对容易些。负责2.3托辐轴承座、内外密封圈设计与制造的工序中, 托馄两端轴承座质量优劣, 对与轴承的组装精度会产生直接影响, 轴承座存在两个尺寸极为关键, h值于装配时对轴承轴向定位精度有影响, d值则直接关联到轴承座与轴承的配合精度。
11、试想一下, 专门用于和轴承完美配合的尼龙1010c, 其d的尺寸是47mm, 而这个尺寸的托辗两端存在密封装置, 并且这个密封装置在托辗里占据着相当关键的位置, 密封质量的优劣直接关联到整个托辐的使用寿命以及平稳性。再看本设计里, 钢塑复合托丰昆所采用的密封装置是内外迷宫式密封圈, 这些密封圈的材料全部是橡胶, 而制造这些内外密封圈对于其相应的制造模具而言, 要求也是相对较高的。2. 4托辗辗体是通过挤出模具制得的, 其在钢管外壁会形成紧且均匀的耐磨层, 它的加工包含切断、两端锂孔, 锂孔深度为47.5mm, 还有内外倒角这3道工序。当前托鶴管的切断方法存在以下3种, 分别是滚切、锯切、车床切断。2.5托辗自动压装和金属托辗不一样, 金属托辘除了压装之外还需要进行焊接, 而钢塑复合托辘装配线仅有一道装配工序, 所以。
12、它的主要设备仅有一个, 那便是托辗自动压装机床。重点质量指标里它的工艺要控制托辐的径向跳动。托丰昆的径向跳动误差主要是受钢管形状偏差以及装配误差的影响。在批量生产的条件情形之中的时候, 钢管的实际圆度偏差应当控制在托辘径向跳动公差值的二分之一以内, 且装配工装的误差要控制在三分之一到二分之一之间。径向跳动的检测办法参照gb1059589o3钢塑复合银体模具结构设计, 3.1模具的设计准则, 模具质量状况直接关乎塑料挤压品质, 所以, 对于模具的设计以及加工要求校准极为关键。3.2挤塑模具结构设计, 3.2.1挤塑模具的三种类别, (1)、挤压式(又叫做压力式)模具, (2)、挤管式(又叫做套管式)模具, (3)、半挤管式(或者半挤压式), 3.2.2馄体管材模具的认定由。
13、鉴于这种钢管具备大直径的特性, 还有连续性的特点, 加上耐磨层必须均匀地压实于其上, 针对此, 木设计依据挤压式挤出模具从而设计出刚塑复合托辊主体模具结构, 其所包含的1.挡板、2.支撑板、3.机径、4.芯棒、5.导向套、6.模体、7.承载板、8.锁母、9.调节螺钉、10.口模体、11.口模、12.导向锥、13.长螺栓、14.螺栓、15.螺栓、16.电热圈, 图2为模具原理图, 3.3是部分重要零件尺寸的确定, 3.3.1讲的是挤压式模芯(导向锥)尺寸的确定, 只因钢塑复合托辊辊体管材所采用的内衬钢管是外径为72mm的冷拔钢管, 辊体外径为89mm, 本章模具非标零件设计是以这两个尺寸为基准来展开设计的。钢塑合托轮上体模具, 其结构设计之中, 呈现出“导向锥”, 对应锥部长度乃设计输出的相关参考尺寸对象。此尺寸从d, d2, b起始。
14、能求出r, (1)2 23. 3.2, 口模尺寸被确定, 口模与导向锥外锥面接触的部分截面是正方形,和口模锥面是四点接触, 正方形各个角落形成均匀间隙当作塑料流道, 四点接触能很好保障导向锥和口模的同心度, 进而确保钢管穿过时和口模的同心度, 让挤出的钢塑复合馄体耐磨层厚度均匀, 保证托馄质量。图4口模3. 3.3, 口模体尺寸被确定, 口模体结构如下图示, 口模体依据口模尺寸和结构来设计。在模具里, 导向套是钢管所经过的通道, 其结构相当重要, 像图3 - 6展示的那样, 它要确保钢管通过时能与模具保持同轴度, 这也是挤出, 导向套尺寸的确定, 在模具中, 导向套是钢管经过的通道, 有图3 - 6所示, 它结构很重要, 它要保证钢管通过时与模具同轴度, 也是挤出。这里涉及模体3.3.4导向套尺寸的具体确定。
15、钢塑复合锟体管材存在先决条件, 该管材左边内部的孔洞需要长时间同钢管相接触, 并且要有比较高的精确度以及硬度, 其内部直径为75mm, 要确保内径73mm的钢管能够平稳地穿过。第3章给出了钢塑复合辗体管材挤出模具结构, 通过此模具加工, 在钢管上形成紧密且厚度均匀的耐磨层(超高分子量聚乙烯塑料)的钢塑复合管, 将这个管体用作为托丰昆的辘体, 利用这种钢塑复合馄体的优良特性来提高托馄的质量!75h©0.015 ar10., $回/"./.'/777455405下25图6导向套4托辐辐体管材的挤出成型原理及与此相关的设备。4.挤出成型, 也被称作挤压模塑或者挤塑, 这是塑料挤出的基本原理流程, 在挤出机里, 料斗之中的物料进入料筒, 于螺杆旋转致使下, 经由。
16、因料筒内壁与螺杆表面存在摩擦剪切作用, 物料被向前输送至加料段, 于此处, 松散固体在向前输送之时被压实;进入压缩段后, 螺槽深度变浅, 物料得到进一步压实, 与此同时, 因料筒外加热以及螺杆与料筒内壁的摩擦剪切作用, 料温升高, 物料开始熔融, 至此压缩段结束;均化段的作用在于, 让物料均匀, 在定温、定量、定压的状态下挤到机头后成型, 随后再经定型装置定型方可得到制品。4. 2挤出成型设备之中, 主机含有挤出系统, 还有传动系统, 以及加热和冷却系统, 辅机是由机头、模具定型装置、冷却装置、推动或推动装置、切割装置所构成, 421挤岀机塑料挤出机的主机是挤塑机, 其由挤压系统、传动系统以及加热冷却系统组成, 表1挤出机参数, 螺杆直径d/mm为90, 长径比是 28:1, 螺杆最高转速为(r/min)120, 最高产量是200, 还有电动机。
17、功率为n/kw60, 名义比功率是kw/ (kg/h)0.3, 比流量为(kg/h) / (r/min)1. 67, 机筒加热段数是4, 机筒加热功率/kw28, 中心高/mm10004. 2. 2, 送料装置即牵引装置, 4. 2. 3为预热装置, 4.2.4是定型、冷却装置, 4. 2. 5是切割装置表2, 行星切割机xqg - 250参数包括, 切割管径(mm)60 - 250, 锯片规格(mm)110x2x40t, 铣刀规格(mm)80x75x20, 机器中心高度(mm)1000, 制品工作线速度(m/min)4, 切割壁厚12, 切割电机功率(kw)1.5, 风机功率(kw)0. 75, 公转电机功率(kw)0. 75, 进风电机功率(kw)0. 18, 外形尺寸(mm)2500x1160。
18、x1540重量为12005kg, 结论是, 本设计给出了一种复合管材模具结构, 该结构以大直径钢管为内衬, 把性能良好的塑料包缚在钢管上, 且能够连续且很好地挤出高质量的钢塑复合管材。其中, 本设计中的幅体管材挤出模具设计突出优势在于, 对导向锥、口模、口模体结构尺寸的确定, 以及导向锥与口模之间配合关系的设计。设计里, 针对模体流道, 将其设计成圆弧状回转流道, 并且, 对于导向锥与口模之间, 把它们设计成锥面和方面(截面是正方形)的四点接触, 所留存的四个大小一样的间隙, 成为均匀的分料系统。此一特点, 跟模体上的调节螺钉, 双重保证了钢管上包缚层厚度压实均匀以及表面光洁。这种襯体管材用作托馄主体, 使得托馄的质量有了很大的改观, 对我国的能源输送以及物料运输有着重大的作用。参考数据1 冯开平.唐兵.带式输送机托。







