技术特征:
1.一种用于冲压的装置,它具备快速换模的功能,该装置含有冲床机体(1),在冲床机体(1)的中部设有工作台(12),还有滑块(11),滑块(11)是滑动安装在冲床机体(1)上的,滑块(11)处在工作台(12)的上方,滑块(11)的下部安装了上模组,工作台(12)的顶部安装了下模组,其具有这样的特征:上模组包含作为通用组件的第一模具装夹装置以及作为替换组件的上模具,第一模具装夹装置长期固定在滑块(11)的下部,第一模具装夹装置设置了定位快锁机构,用于替换使用的上模具装夹在定位快锁机构上。
下模组涵盖作为通用构成部分的第二模具装夹装置,以及作为可替换部分的下模具,第二模具装夹装置长久稳固于工作台(12)的顶部,第二模具装夹装置配备有另外一个定位快锁机构,用于替换使用的下模具安装在这一定位快锁机构上。
2.有种快速换模的冲压装置,是依据权利要求1所述的,它有这样的特征:第一模具装夹装置跟第二模具装夹装置,它们的结构是一样的,第一模具装夹装置被设置成上下通用的模具装夹装置的样子,第二模具装夹装置也被设置成上下通用的模具装夹装置的样子,模具装夹装置包含有可替换使用的模具固定板(31),两个模具固定板(31)呢,一个长期安稳地固定在滑块(11)的下部,另一个长期固结于工作台(12)的顶部,在两个模具固定板(31)的装夹作用面上,分别设置了定位快锁机构。
所称的上模具当中,包含有一个被称作上模衬板(21)的部件,上模衬板(21)的下方表面,牢固地连接着一个预先设定好的上模仁(22),上模衬板(21)被安装夹固在与之对应的特定定位快锁机构那里;下模具部分,有一个下模衬板(23),下模衬板(23)的上方表面,稳固地连接着一个设定好的下模仁(24),下模衬板(23)被安装夹固在另一个与之对应的定位快锁机构上。
当,上模衬板(21)被装夹于相应的定位快锁机构时,下模衬板(23)也被装夹于相应的定位快锁机构,此时,上模仁(22)和下模仁(24)进行合模配合。
3.有一种快速换模的冲压装置,这是权利要求2所描述的,其具备这样的特征,定位快锁机构包含模具插装通道,还有压紧装置。
模具插装通道进行前后设置,上模衬板(21)或者下模衬板(23),是从模具插装通道的前端开口处插进去的,在模具插装通道的后端开口那里,设置了限位柱(32),限位柱(32)会抵挡住上模衬板(21)的后侧或者下模衬板(23)的后侧。压紧装置有至少一个压紧块(33),压紧块(33)会抵压在上模衬板(21)的边缘部位或者下模衬板(23)的边缘部位。
4.有一种快速换模的冲压装置,它是根据权利要求3所述的,其特征在于,所述上模衬板(21)被设置为模仁衬板,这种模仁衬板是上下通用的,所述下模衬板(23)同样被设置,也被设置为上下通用的模仁衬板。
这里所说的模具固定板(31),其装夹作用面的左侧,固接有侧抵块(34),装夹作用面的右侧,同样固接有侧抵块(34),两侧侧抵块(34)内侧部分,各自成型有台阶,两侧的台阶,相互相对配合,从而形成所说的模具插装通道,模仁衬板的左侧,与相应台阶的台阶端面,采用间隙配合,模仁衬板的右侧,也与相应台阶的台阶端面,采用间隙配合,以此来实现模仁衬板在左右方向上的定位。
模仁衬板的后侧边,分别有凹缺,这些凹缺成型出定位缺口(201),相应的定位缺口(201),其缺口形状,分别和相应的所述限位柱(32)的横截面形状相匹配,相应的定位缺口(201)的侧壁,分别紧密贴合在相应的限位柱(32)的外侧壁,以此来实现模仁衬板在前后方向的定位。
所述压紧块(33)抵压于模仁衬板的边缘部,以锁紧模仁衬板。
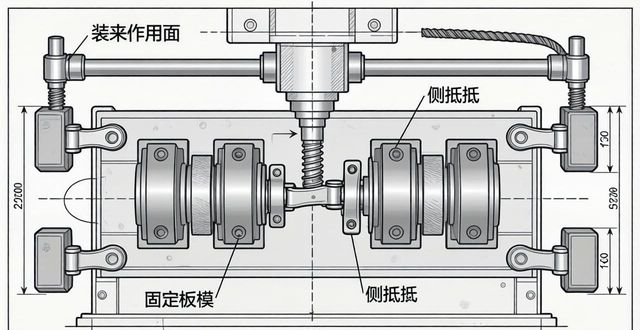
5.符合权利要求4当中所讲的一种具备快速换模特质的冲压装置,其具体特征体现为:所述压紧装置涵盖所述压紧块(33)、传动杆(3302)以及驱动转杆(3501)。是有两个所述侧抵块(34),通过螺栓固定于所述模具固定板(31)装夹作用面的左侧,另外剩下的两个侧抵块(34),则同样是经螺栓固定于所述模具固定板(31)装夹作用面的右侧。同一侧的两个侧抵块(34)是前后对齐摆放的, 而且同一侧的两个侧抵块(34)是前后间隔开来进行设置的。同一侧的两个侧抵块(34)之间分别连接有唯一一个铰链(3303)。模具固定板(31)装夹作用面的左右两侧,借助铰链(3303)各自安装有一个所述压紧块(33)。
有的两个压紧块,其内侧部,活动抵压于,那模仁衬板的边缘部,并且,另有的两个压紧块,其外侧,分别连接有,锁紧驱动结构。
6.所述冲压装置是根据权利要求5所述的一种具备快速换模功能的装置,其具有特定特征,具体而言,所述模具固定板(31)在竖直方向上开设有两个竖孔,这两个竖孔分别贯穿模具固定板(31)的装夹作用面,并且这两个竖孔各自与相应的压紧块(33)的外侧部在竖直方向上呈对齐状态,另外,模具固定板(31)在其左右两侧横向开设有两横孔,这两个横孔分别贯穿固定板的前侧面,而且这两个横孔分别与相应的竖孔相通,同时,两个横孔的内壁分别成型有内螺纹。
所述锁紧驱动结构包含一驱动螺杆(3301),还有一传动杆(3302),驱动螺杆(3301)的外壁形成了外螺纹,驱动螺杆(3301)通过螺纹安装在对应的横孔内,驱动螺杆(3301)的内端部形成了倒角;传动杆(3302)活动插装在相应的竖孔中,传动杆(3302)的顶部顶撑在相应压紧块(33)外侧的底面,传动杆(3302)的底部形成了斜面,倒角的外表面与斜面紧密抵靠。
7.有一种快速换模的冲压装置,它是根据权利要求2至6任一项所述的,其独特之处在于,模具固定板(31)上设置了浮动限位销机构,这个浮动限位销机构包含能够上下浮动的浮动限位销(35),还有浮动驱动机构,模具固定板(31)的装夹作用面开设了插孔,浮动限位销(35)活动插装在插孔里,浮动限位销(35)会浮动并突出于模具固定板(31)的装夹作用面,浮动驱动机构和浮动限位销(35)是传动连接的。
具有这样的情况,所述上模衬板(21)开设了插销孔(200),并且,所述下模衬板(23)也开设了插销孔(200),与之相对应的是,有浮动限位销(35),这些浮动限位销(35)分别活动插设到与之对应的插销孔(200)当中。
8.对于权利要求7中所讲的一种具备快速换模功能的冲压装置,其特别之处在于,所述浮动驱动机构含有一驱动转杆,此驱动转杆的一端装置有扭键,该驱动转杆的另一端安置有偏心杆,且偏心杆的轴线方向跟驱动转杆的轴向方向是相同的,偏心杆与驱动转杆之间是以偏心的方式进行连接的。
所讲述的浮动限位销(35),其被设置于圆柱形状的销体位置,浮动限位销(35)的侧壁处,有凹陷成型的凹槽(3504),这个凹槽(3504)围绕着浮动限位销(35)的轴线,朝着浮动限位销(35)的两端方向,呈螺旋状延伸,偏心杆(3503)活动插在凹槽(3504)之中,以此带动浮动限位销(35)进行上下浮动。
9.一种冲压装置,它是依据权利要求 2 所描述的那种快速换模的冲压装置,一种冲压装置,它有如下特别之处,那种冲压装置中,在处于上下不同位置的两个模具固定板之间存在导向校正机构,此为特别所在,在其中一个模具固定板的装夹作用面上安置有导套,又是特别之处,在与那个模具固定板相对的另一个位置的模具固定板的装夹作用面上设置有导柱,还是特别之处,导套的套口跟导柱的横截形状相适配,特别之处在于,导柱活动插置于导套之中,更是特别之处,导柱的侧壁与导套的内套面是间隙配合,这就是该冲压装置的特别之处。
导柱,其序号为3102,它的端面,与导套,导套序号是3101,导套的底面,二者之间间隔着,由此形成了最大安全冲压行程。
10.有一种冲压装置,它是根据权利要求9所述能快速换模的那种,这个装置呢,其特征展现为,滑块的底面开设有t形槽,工作台的上表面也开设有t形槽,t形槽里滑动安装着至少一t形螺杆,有两个模具固定板,它们分别通过至少两个相对的l形压板装夹在滑块的底面以及工作台的上表面,各个l形压板分别连接相应的t形螺杆,目的是固定第一模具装夹装置与第二模具装夹装置之间的相对位置。







