在钣金加工这个领域当中,冲压模具属于达成大批量以及高精度生产的关键装备,然而若想深入透彻地理解冲压模具的设计和应用,最先需要掌握其核心结构,接着再联合实际操作里的工站排样以及费用估算,如此才能够切实真正地达成从理论到实际落地。
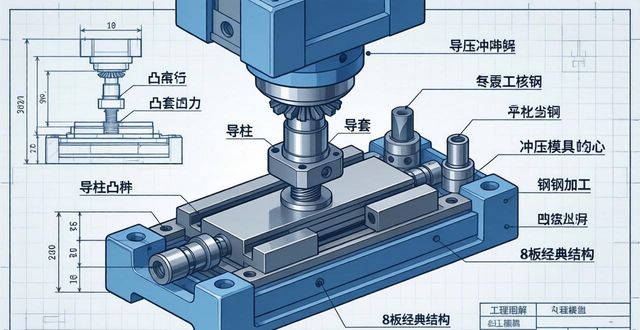
冲压模具的那种经典的8板结构,属于行业通用设计,它还是新手入门的关键所在,与此同时,掌握工站排样逻辑以及模具费估算方法,能够让设计环节、生产环节、报价环节变得更为高效,而这也是钣金从业者必须具备的实际操作能力。
一、冲压模具 8 大核心组件
冲压模具的,8大核心模板,被分为上模,以及下模这两部分,其各模板,相互配合着,既承受冲压过程中的应力,又保障零件加工精度,缺少任何一个都不行,都不可。
上模侧含有四块核心板,其中,上模座身为整体支撑基础,用于放置外导套、卸料弹簧等配件,其厚度会直接对卸料弹簧的选用产生影响;上模垫板主要起到缓冲冲头受力的作用,以防上模座出现凹陷变形,与此同时,它还负责固定冲子、入子;上夹板承担着精准固定冲头、镶件的任务,以此确保冲压位置的准确性;脱料垫板承受成型镶件的集中应力,并且与脱料板协作,固定各类镶件、引导针。
下模侧,同样有四块核心板,脱料板,它是冲压卸料的关键所在,先是预压料带,接着分离冲头与材料,而且还可以放置折弯、压卸料镶件;下模板,它承载导料板、凹模镶件等,同时承受冲压旁侧力,这是精度控制的重要环节;下垫板,它与下模板协同受力,防止下模座变形,固定各类工件;下模座,放置外导柱、浮料销组件,通过 U 型槽将模具锁紧在机床,是下模的支撑核心。
二、配套核心结构:8 大组件外的精度与生产保障
在掌握住8大组件之后,与之配套的定位结构,送料结构,辅助结构,是模具能够正常运行起来的关键所在,并且还是避免在生产过程当中出现卡料情况,以及模具损坏现象的核心要点。
定位结构分为外导柱导套与内导柱导套,外导柱导套达成粗定位,内导柱导套达成精定位,普通模具每组配备 4 组,大尺寸模具依据需求增添,双重定位确保冲压精度;送料结构有引导针还有误送料检测装置,引导针使料带导正并带动行进,检测装置于料带送偏时能阻止模具闭合,有效保护模具;浮料组件解决折弯工站的卡料问题,借由弹簧撑起料带避开凸起镶件,合模时下沉不影响冲压,料带与导料板的间隙控制在 0.3 至 0.5mm 是行业实操经验。
三、工站排样 + 模具费估算
冲压制作用的模具,其工站排样是依照零件加工所需,把下料、冲孔、折弯、切断等工序予以合理的排布,常见的工站设计会按照加工顺序一步一步地推进,比如先进行裁边冲孔,接着折弯成型,最终下料切断。工站的数量对模具长度以及加工效率有着直接的影响,模具长度能够依据单边工步数量乘以步距再乘以1.3到1.5的保险系数来估算,要是超过450mm就需要拼接模板。
模具费估算存在着明确的,用于行业实操的方法先是按照每个工站 1500 元来计算零件的基础费用接着核算模板、上下模座、内外导柱等标准件的费用然后加上工程师设计、技术员组模试模的人工成本最后按技术难度预留 10%左右的改善费用以 18 工站的模具为例工站零件费 2.7 万搭配 1 截模板、模座和标准件的基础费用加上设计试模费和预留费整体未税费用约 7 万这也是行业通用的估算逻辑。
实际去做冲压模具设计以及报价的时候,关键在于首先要将八大核心组件的结构以及作用彻底弄清楚,这乃是所有实际操作的根基所在,接着再联合工站排样的工序逻辑以及费用估算的拆解办法,如此便能使模具设计更加契合生产,报价更为精确。对于从事钣金工作的人员而言,把这些基础层面的内容与实际操作技巧相融合,才可以在实际工作进程当中少走一些弯路,进而让冲压模具的设计、生产以及报价这些环节更加具备高效性。
通过PPT讲义,来对冲压模具予以介绍,在文末位置能够查看PPT讲义源文档以及延伸干货。
完整版PPT讲义源文档+延伸干货







