
1D动画深入解析冲压模具的分类与构成
落料模, 它的作用是将那些材料从基材上进行分离操作, 进而创造出我们所需要的特定形状的工件产品。
拉延模是模具的一个种类, 它是通过拉伸这个动作让金属材料发生变形的, 其目的是为了制造出那些形状非常复杂的工件。
这是一个三号翻边整形模, 它专门用来对工件的边缘实施翻边操作...

冲压模具的设计是一项技术密集程度非常高的专业工作, 这个岗位在如今的制造业当中占据了很重要的位置, 特别是在汽车行业还有家电行业里面。
这个岗位扮演着非常关键的角色。它的工作价值主要体现为, 把一个非常复杂的过程知识、一种很具体的材料知识以及一个十分专业的结构知识进行加工处理, 最终把这些东西转化成为一个非常...

第一节 模具的定义
模具它属于工业产品里面很重要的一部分, 模具它有固定的结构形式, 这样做是为了让材料能够经过一些途径变成想要的形状, 模具不只是一个用来生产的工具, 模具还是一个关键设备, 这个设备能大批量制造出那些对形状和尺寸有具体要求的零部件, 不管是从那些大型的飞机和汽车来说, 还是从那些小型的茶杯...

1、先复习一下上一次课程内容的内容, 第一点是关于级进模的结构分析, 这上面涵盖了结构的特点以及排样的分析内容, 这一部分属于第八章冲压模具结构及设计当中。
工件的具体名称是拉链手柄, 其生产批量属于中批量, 使用的材料为Q235-A钢, 材料的厚度为1.2mm, 这是第一节冲裁模设计与制造实例相关内容。这一...
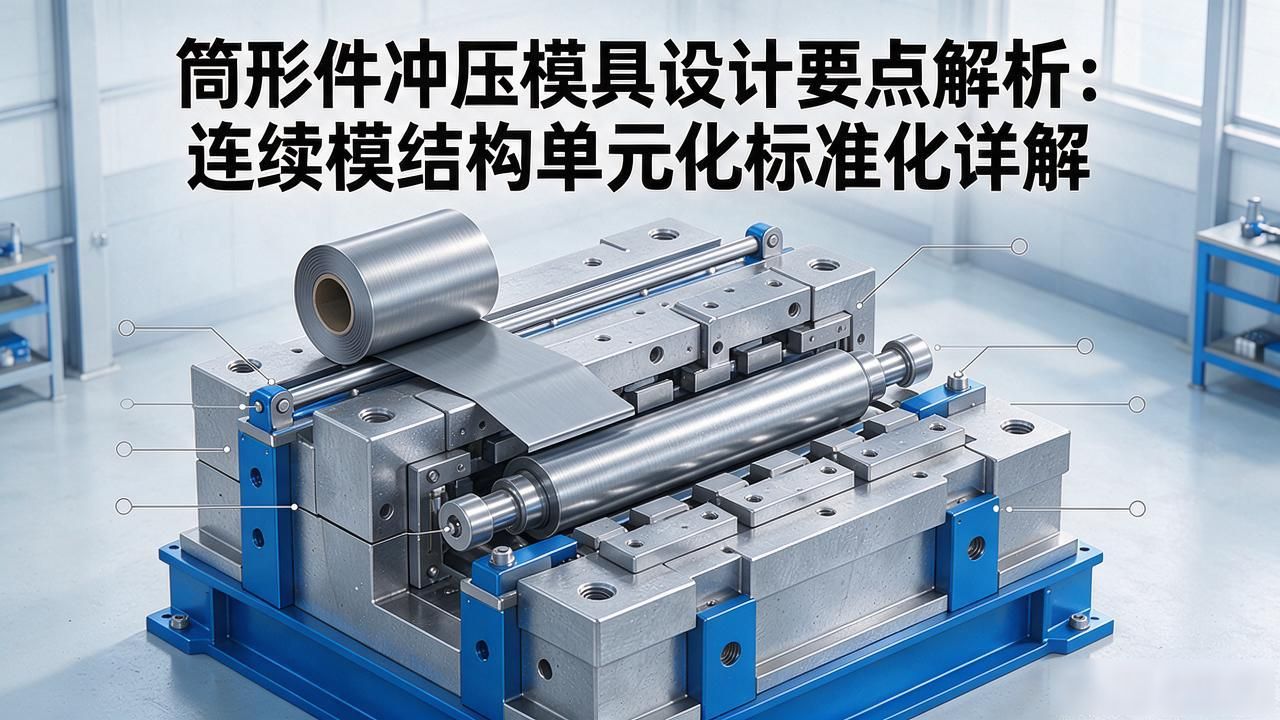
对于五金冲压模具的设计进行一个详细的解释。
一.冲压模具分类
关于冲压模具, 按照构造的不同, 它们可以被划分为单工程模、复合模以及连续模这三大类。因为前两种类型的模具在操作上需要投入更多的人力资源, 这样就导致其经济利益不太高, 而连续模具却能够实现大批量的生产, 使得工作效率得到了显著提高。
此外, 如果...
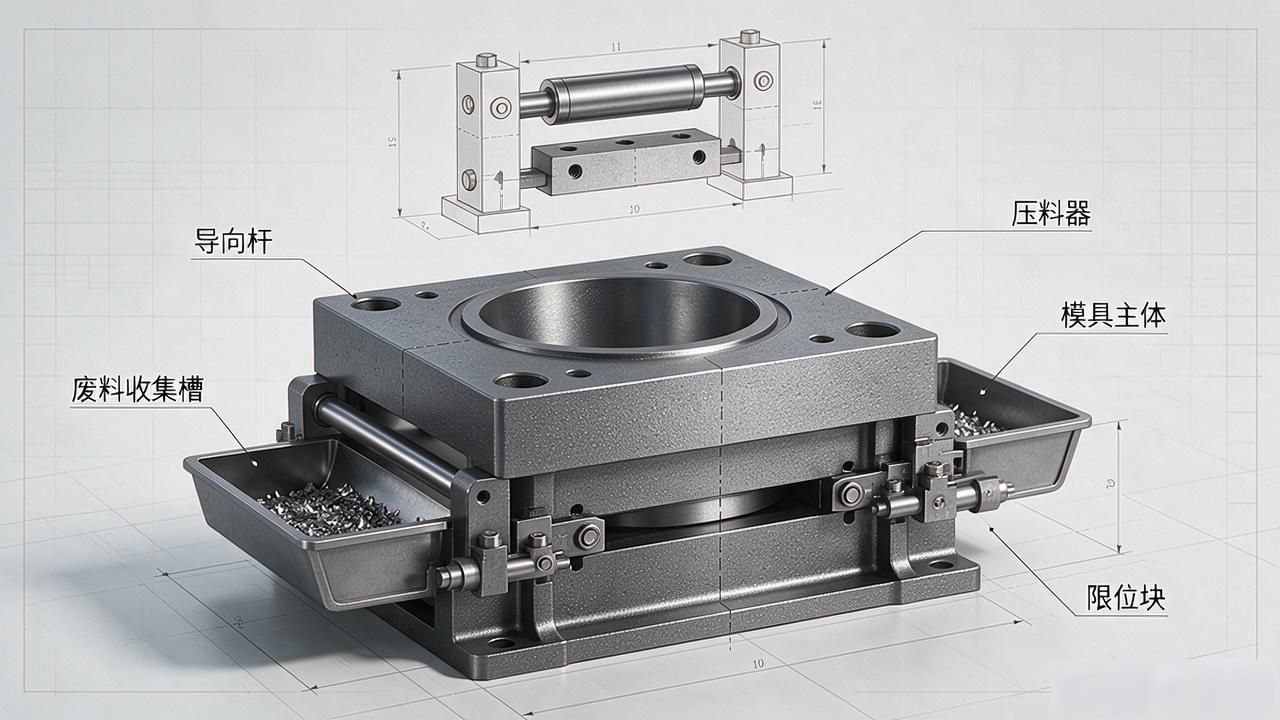
在咱们现在的制造业里边, 冲压模具的设计还有制造这一档子事儿, 对于做出来的东西的质量怎样, 以及生产的速度有多快, 这都是起着相当关键的作用的。而要说冲压模具侧修边并且侧冲孔的那些设计方面呢, 这更加是一项特别复杂而且也非常关键的技术活儿。
一、冲压模具侧修边侧冲孔的基础设计要素
在进行冲压模具侧修边侧冲孔...
据金融界在2025年8月15日报道, 从国家知识产权局发布的相关信息公开内容中可以看到, 盛安(苏州)汽车部件有限公司已经完成了一项专利申请流程并获得了授权。这项专利的名称是“一种用于汽车底盘部件制造的冲压模具”, 其授权公告号为CN223222260U, 而该申请的提交日期是在2024年09月。
专利摘要显...
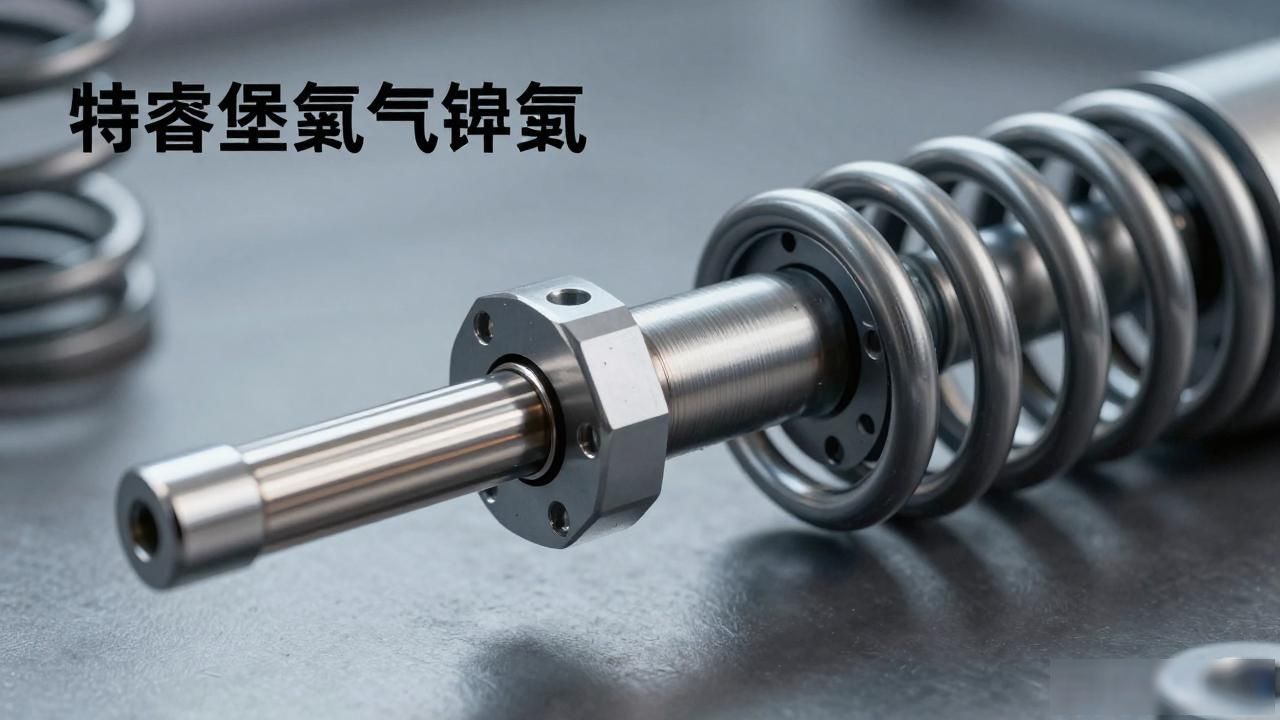
当订单交期处在紧张阶段时,冲压车间常开启处于赶单状态的模式, 模具还会进行长时间不间断的连续模式下的作业运转。全员注意力全放在机床作业的转速、零件品质中的良率、生产任务上, 却鲜有察觉到氮气弹簧正承受着高强度的疲劳性的损耗与消耗。多数处于赶单阶段进行冲压的模具会在中途突发各类故障, 根源就刚好在于这个方面上。...
冲压拉伸模具的各个零件, 在加工制造完成后, 便能够进入总装阶段。鉴于模具的零件精度很高, 差错极小, 故而要安排好正确的装置次序, 才可确保冲压拉伸模具的正常作业。
首先, 将冲压拉伸模具的上下模座进行装置, 其中, 上模座要装置于冲床或者压力机的滑块之上, 而下模座则需装置在冲床或者压力机的作业台面上,...
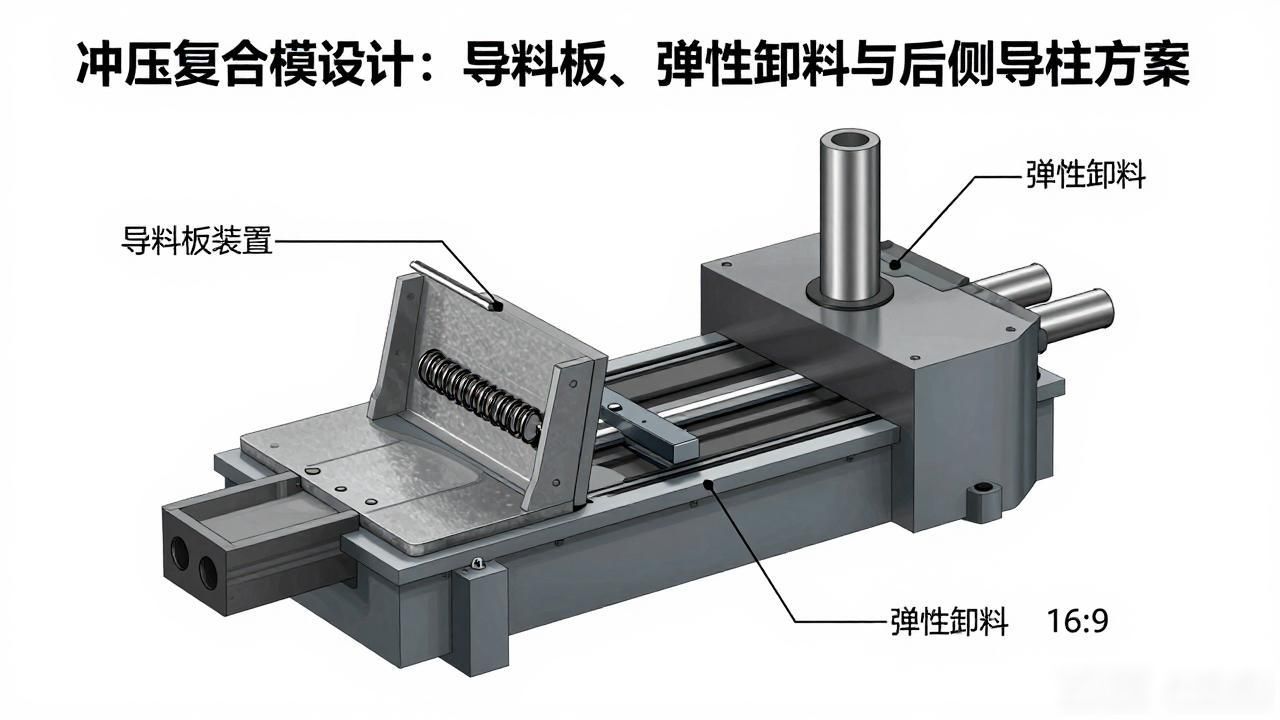
知,此工件采用复合模冲压,所以模具为复合模。
条料被这模具采用着, 所以定位方式得选择, 控制条料送进方向要靠导料板, 并且没有侧压装置。
控制条料送进步距采用固定挡料销定位。
之所以选择卸料出件方式, 是因为工件厚度相对较厚, 且工件尺寸较大, 导致卸料力比较大, 所以采用固定卸料板。又因为这是复合模, 因...