1、了解冲压工艺的历史
2、了解冲压工艺的应用
3、了解冲压工艺的基本类型
4、了解冲压工艺的发展趋势 冲压历史
根究考古发觉, 早在超出2000多年以往的时候 , 我国已然存在冲压模具被用以制造铜器的情况 , 这证实了中国古代在冲压成型以及冲压模具范畴的成就处于世界前列。
在1953年的时候, 长春第一汽车制造厂在中国首次建成了冲模车间, 这家工厂于1958年着手开始制造汽车覆盖件模具, 我国在20世纪60年代起开始生产精冲模具, 在历经了漫长的发展历程之后, 如今我国已具备了300多亿元(不包含港、澳、台的统计数据)各类冲压模具的生产能力。
冲压模具水平状况
这些年, 于我国, 冲压模具的水准已然有了相当的提升, 那种大型的冲压模具, 已然能够制造出单套重量超过50多吨分量的模具, 为中档轿车进行配套的覆盖件模具也已经能够予以生产出来了, 其精度到了1至2μm的程度, 有着2亿次左右寿命时长的多工位级进模, 在国内已经有好多家企业是能够制造产生的, 表面不平度达到Ra≤1.5μm的精冲模, 大尺寸(φ≥300mm)的精冲模以及中厚板精冲模在国内也已经达到了颇为高的水准。
冲压产品
汽车零件:
五金零件:
军工产品:
冲压工艺的定义及分类
1、冲压工艺定义
冲压是利用安装在压力机上的模具, 在常温的状况之下对毛坯施加外力之时, 使其产生变形或者分离, 进而获得具有一定尺寸、形状以及性能的零件的一种塑性加工方法。
2、冲压工艺分类
分离工艺
成形工艺
分离工艺
成形工艺
冲压方法的优点
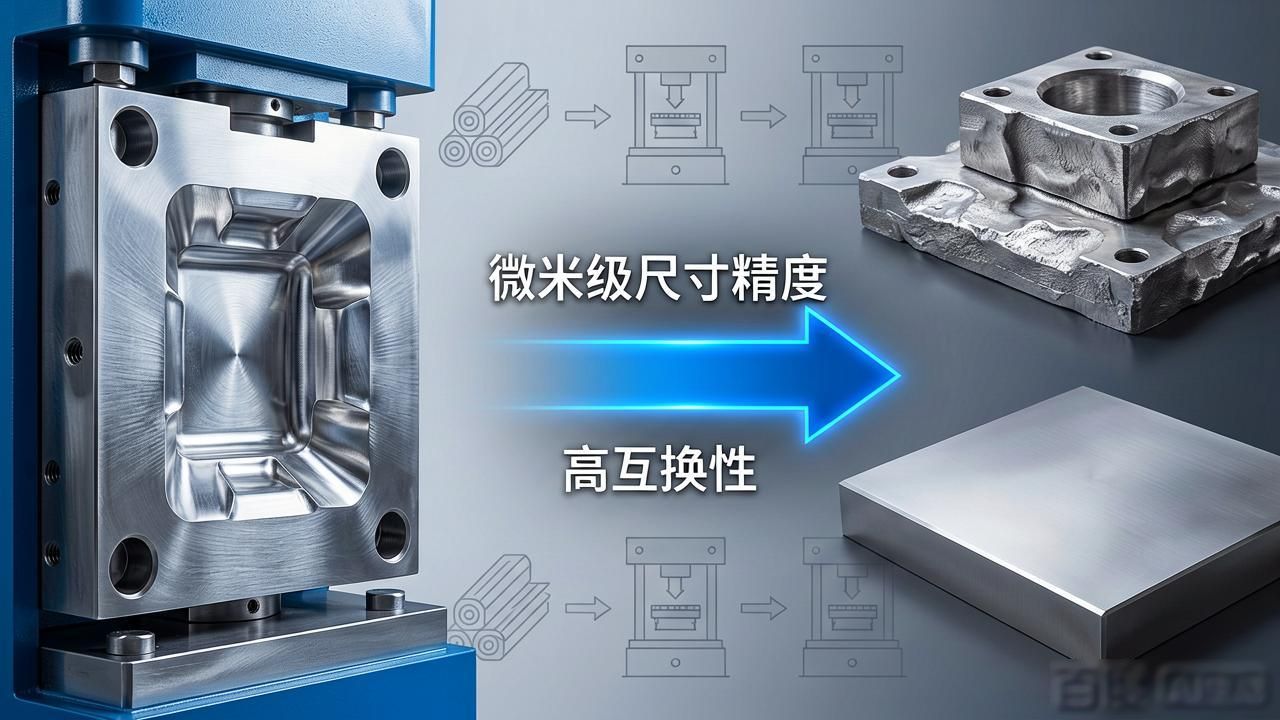
1、相比于铸造以及锻造的方法, 冲压制品具备这样一些特点, 有着表面光洁的特性, 精度是比较高的, 尺寸能够保持稳定, 互换性也是良好的, 采用精密模具制作而成的工件, 其精度能够达到微米级, 冲压还能够制作出其他方法难以制造的, 带有翻边的工件, 带有起伏的工件, 带有加强筋的工件或者带有肋的工件。
2、具备很高的生产效率, 有着较低的生产成本, 操作起来简便易行, 更容易达成自动化以及机械化, 格外适宜用于大批量的生产, 能够达成从带材开始开卷、进行到矫平、完成冲裁直至成形、精整的全自动化生产, 一台冲压设备在每分钟时间段之内能够制造几十件到几百件不同的零件。
3、冲压制成的物品, 通常情况下是不需要再去进行切削加工来处理的, 或者呢, 仅仅只是需要进行比较少量的那种切削加工, 如此一来就能节省金属材料了。
4、冲压加工一般不需加热,可节省能源。
冲压工艺与模具设计的新发展
1、目前现状
(1)冲压行业的机械化、自动化程度较低,生产集中度低。
(2)冲压板材自给率不足,品种规格不配套。
(3)大、精模具依赖进口,模具标准化程度低。
(4)科技成果转化慢,先进工艺应用缓慢。
(5)专业人才缺乏。
.2、冲压工艺发展方向
(1)研究改进板料的冲压性能。
(2)加速开展对于模块式冲压的研究, 推进其应用, 同时探索与之相关的控制技术, 研究新材料, 钻研冲压加工新工艺, 以及致力于特种冲压成形技术的探索。
(3)致力于对冲压变形的基本规律展开研究, 从而为指导冲压生产以及解决实际问题备下理论依据。
(4)运用模具CAD/CAM/CAE技术进行开发以及应用, 以此来让模具的设计周期得以缩短, 并且让模具的制造周期也能够缩短。
(5)达成冲压生产的机械化, 达成冲压生产的自动化, 提升生产效率, 从而满足大批量生产给出的需要。







