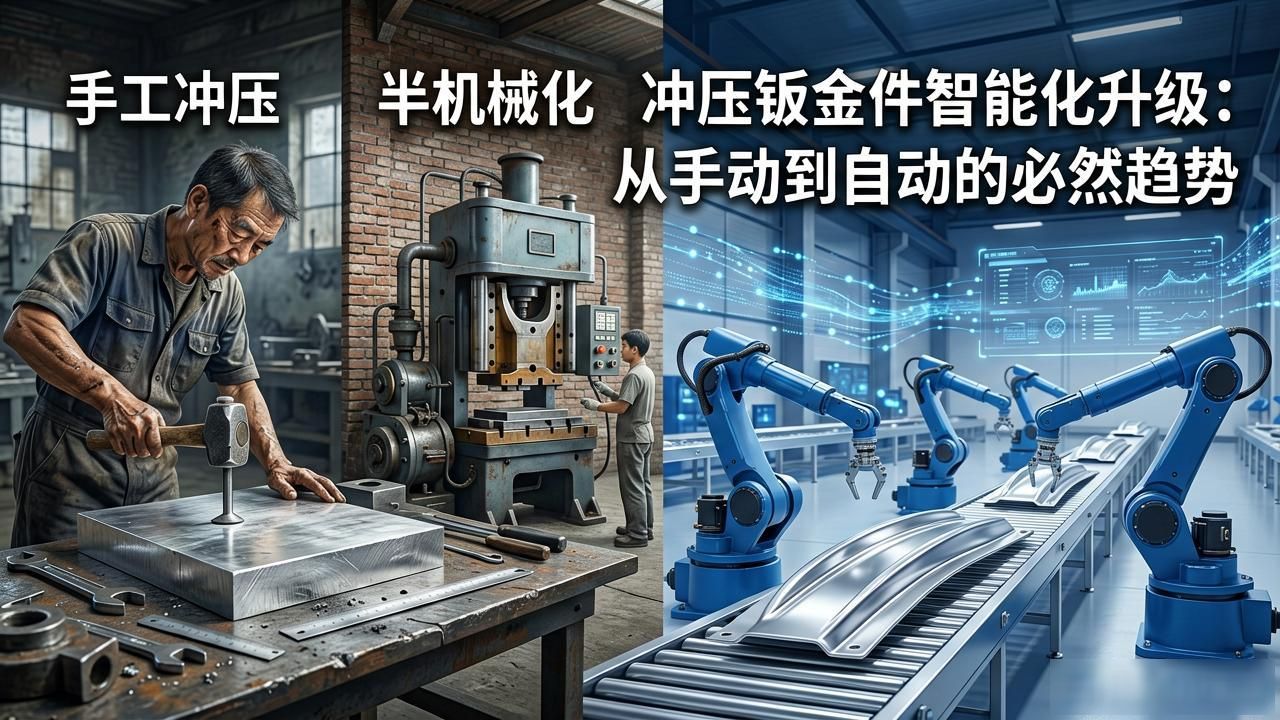
板料冲压, 从手工操作, 发展到半机械化操作阶段, 再到机械化操作阶段, 又迈进自动化操作阶段, 这些都堪称冲压发展至每个特定阶段的显著标志。如今, 板料冲压已然走入智能化阶段, 所以, 能够讲智能化冲压乃是板料冲压技术发展的必然趋向。板料成形智能化研究起始于20世纪80年代初的美国, 随后, 日本塑性加工领域也开启了板料智能化研究。该项技术在研究开始的最初十余年间, 所有力量都聚焦于弯曲回弹的成形把控, 一直到1990年之后, 该项技术的研究才延伸至筒形零件的拉深变形, 接着又进一步拓展到汽车覆盖件成形、级进模智能成形等方面。所说的智能化冲压, 是控制论和信息论以及数理逻辑、优化理论、计算机科学与板料成形理论进行有机融合后所产生的综合性技术。板料智能化是冲压成形过程自动化以及柔性化加工系统等新技术的更高层次阶段。值得令人赞叹的地方在于, 它能够依据被加工对象所具备的特性, 借助易于进行监控的物理量, 在生产过程中识别材料的性能参数, 并且预测出最优的工艺参数, 然后自动凭借最优的工艺参数来完成板料的冲压操作。这便是典型的板料成形智能化控制所包含的四个要素: 进行实时监控、实现在线识别、完成在线预测、实施实时控制加工。从一定意义上来讲, 智能冲压实际上算是人们对于冲压本质认识方面所发生的一次革命。它摒弃了以往那种对冲压原理进行无止境探寻的方式, 而是转变为模拟人脑去处理那些在冲压过程中切实发生的事情。它并非从基本原理着手, 而是把事实以及数据当作依据, 以此达成对过程的优化控制。智能化控制的无疑是最优的工艺参数, 所以最优工艺参数的确定是智能化控制的关键之处。所谓最优工艺参数, 指的是在满足各类临界条件的情形下所能采用的最为合理的工艺参数。要达成最优工艺参数的在线预测, 就一定要对成形过程的各种临界条件有清晰的认知, 并且能够给到定量的精确描述, 在这个基础之上才能够确定智能化的控制。反而定量描述的精准程度又对智能化系统的识别精准程度以及预测精准程度起着决定作用。这便意味着系统的识别精准程度、预测精准程度以及控制精准程度全都依靠定量描述精准程度的增进增长, 所以要不间断地加以修正改进、提升增高。并且检测精准程度、识别精准程度、预测精准程度以及监控精准程度系统自身同样要持续不断地完善提高。如此这般, 智能化冲压才能够达成应有的水准。相关研究显示在拉深过程的智能化控制当中, 性能最佳工艺参数的预测最终会归结为压边力变化规则的判定解析, 而压边力的控制又是基于压边力的预测研究。传统上, 预测拉深成形时期压边力的方法主要存在两种, 分别是实验法以及理论计算法。近些年来, 人工神经网络与模糊论等人工智能理论被引入到压边力最佳控制曲线的预测研究领域之中, 当下变压边力控制技术已然成为学术界以及工业界的一个研究热点。而对于压边力变化规律而言, 其理论根据是对起皱或者破裂的临界条件予以确定, 由此可见, 在拉深过程中, 法兰起皱以及破裂的临界条件的准确确定, 是不可不予以重视的。还表明, 对于锥形件拉深, 法兰起皱区差不多是被侧壁起皱区给包围着的, 所以克服了侧壁起皱,也就把法兰起皱给克服掉了, 那么对于锥形件拉深时, 其主要的矛盾集中在了工件破裂以及侧壁起皱上。所以它的压边力大小范围得控制在侧壁不起皱(最小要抵达的界限)和侧壁不破裂(最大要抵达的界限)之间。







