当在弹簧此处与卸料板配合使用的情况下选择作为弹性元件的弹簧时, 数量为给定数量, 那么单个弹簧的预压力需通过查询弹簧规格来确定, 进而选取弹簧规格为。
卸料板在此起卸料和导向作用,按配合制造,材料为。
凸模设计落料凸模和冲孔凸模均采用尾部带台阶的固定方法。
尾部台阶直径分别为与固定板接触的中部直径为,。
冲孔凸模因直径较小易损坏,故按常拆结构设计。
与固定板的配合分别采用,。
凸模的尺寸依据导料板尺寸、卸料板尺寸、安装固定要求尺寸以及相关式子来取值, 取这般的值, 在此处凸模固定板厚度是这样的数值, 卸料板厚度是那样的数值, 导料板厚度亦是特定数值, 进入刃口深度是某一数值, 鉴于磨损后的修模考虑, 取修模量为某个数值。
故凸模的长度尺寸凸模材料落料凸模对卸料板起导向作用。
凸模与卸料板的间隙为,凸模材料选用。
在零件进行批量生产时, 其操作与定位方式方面, 安排生产是可以采用手工送料这一方式的, 此外这种方式还能够降低模具成本, 所以最终采用的就是手工送料方式。
为确保孔的精度获得较好定位, 我们运用导料板导向, 为提升材料利用率将始用挡料销与固定挡料销配合采用。
起先运用挡料销参照导料板之间所存在的间距以及凹模的宽度, 能够进行推算得出导料板宽度是, 之后再依据表格, 凭借, 进而可以获取导料板厚度为。
按照选取的、用于确定始用挡料销规格长以及厚度的始用挡料销装置, 其规格为始用挡料销规格挡料块弹簧, 其中弹簧芯柱材料块要依据表来选取, 并且材料是作为钢的, 而弹簧芯柱所依据的是。
热处理块硬度。
挡料销选用的是固定挡料销, 从表中能够知道, 挡料销有着总高度, 还有挡料高度, 以及挡料直径, 另外存在着固定端直径。其选取的材料是钢, 要进行热处理。数量是, 能看到标准。
凸模垫板的作用在于承受以及扩散凸模所传递的压力, 借此防止模座遭受挤压而出现损伤, 所以要在与模座的接触面之间添加上一块经过淬硬磨平处理的垫板, 垫板的外形尺寸跟凸模固定板是一样的, 其厚度能够选取, 在进行设计的这个时候, 鉴于压力比较大, 按照选取的规格是。
凸模固定板, 其外形尺寸与凹模二者的外形尺寸相一致, 它的厚度在于凹模的情况, 是属于凹模的厚度范畴, 此处取这个数值, 依据核准来选取相关板的时候, 其凸模与凸模固定板的配合是这样的状态, 装配之时能够借助若干个销钉实现定位, 再有若干个螺钉与上模座进行连接确保固定, 各个形孔的位置尺寸跟凹模所对应的保持一致。
螺钉规格的选用, 要依据表来进行, 由凹模板的厚度能够选用, 再按照实际要求, 去查看标准选用, 还得进行校核。
但当凸模的截面很小且细长时须进行必要的校核。
本设计只须校核两冲孔凸模即可。
凸模最小截面压应力, 要进行校核, 其应小于等于凸模材料的许用抗压强度。凸模纵向所承受的压力, 涵盖冲裁力和推件力。凸模最小截面积, 由π相关得出。凸模纵向承受的压力包含冲裁力和推件力, 所以冲推对等。对于工具钢, 淬火硬度达到一定程度时, 可选取相应许用抗压强度。若凸模有特殊导向, 也可取特定许用抗压强度, 故而符合压应力条件。
没有导向装置的情况下, 进行弯曲应力的校核时, 圆形凸模需要满足一定要求, 非圆形凸模也需要满足一定要求;有导向装置时, 圆形凸模要满足相应条件, 非圆形凸模同样要满足相应条件;这其中涉及凸模最大允许长度、凸模工作刃口直径、凸模所受的总压力、凸模最小截面的惯性矩, 对于圆形凸模而言有特定情况, 对于矩形凸模来讲,是把长边作为相关参数, 把短边作为相关参数。
回弹卸料板针对落料凸模予以导向, 冲孔凸模定位销导向至上步知,冲推, 鉴于冲孔凸模存在两个, 那么凸模所许可的最大长度本设计之中凸模长度为, 所以契合弯曲应力的必备条件。
历经强度校核这个操作之后, 要是所运用的凸模依旧偏长而没办法进行减短这一处理, 那么便能够采取如下这些措施来对凸模予以保护, 凸模的外部要添加护套, 以此来增大凸模非工作部分的断面积或者尺寸, 还要选用强度更优一些的模具钢来制造。
参考文献, 翁其金所著冲压工艺与冲模设计, 由北京机械工业出版社出版;机械设计手册联合编写组编写的机械设计手册第二版, 由北京化学工业出版社出版;肖祥芷、王孝培主编的中国模具设计大典第卷, 由南昌江西科学技术出版社出版;姜奎华主编的冲压工艺与模具设计, 由北京机械工业出版社出版;王孝培主编的实用冲压技术手册, 由北京机械工业出版社出版;太田哲编的冲压模具结构与设计图解, 由北京国防工业出版社出版;李绍珍、陈桂英主编的机械制图, 由北京机械工业出版社出版;机械工程材料性能数据手册编委会编写的机械工程材料性能数据手册, 由北京机械工业出版社出版;冲模设计手册编写组编写的冲模设计手册, 由北京机械工业出版社出版;万战胜所著冲压工艺及模具设计, 由北京中国铁道出版社出版;陈炎嗣、郭景仪所著冲压模具设计与制造技术, 由北京北京出版社出版;王树勋、林法禹所著实用模具设计与制造, 由长沙国防科技大学出版社出版, 这里要涉及个承料板的螺钉选用, 这里要依据表选取材料为钢。
销钉规格选用时, 销钉的公称直径能够取成与螺钉大径一样或者小一个规格, 所以依照标准来选用, 依据表, 选取材料是钢, 按照定位方式以及坯料的形状与尺寸, 选出合适的标准定位零件。
模架的选取经分析比较,该模具采用对角式模架。
对角导柱模架能够横向送料, 对角导柱模架还能够纵向送料, 对角导柱模架适合各种冲裁模, 对角导柱模架尤其适合级进模。
因为零件材料的厚度比较大, 冲裁时的间隙相对较窄, 且属于级进模,所以选用导向更为平稳的对角导柱模架, 鉴于零件精度要求并非特别高, 冲裁间隙也较小, 故而采用Ⅰ级模架精度。
选择模架时, 要依据凹模周界, 以及安装要求, 来选定模架规格, 其中模架规格包含凹模周界、闭合高度, 上模座、下模座、导柱、导套、模柄的相关规格, 而这些又由压力机的型号来决定。
经过查找能够知晓, 模柄孔的直径呈现为某一数值, 其深度是另一数值, 依据装配所提出的要求而言, 模柄跟模柄孔之间的配合方式是某一种且要添加销钉来防止转动, 模柄的长度相较于模柄孔的深度是更小的情况, 鉴于采用的是固定卸料这种方式, 当上模座进行回程操作的时候受力是比较大的, 所以选用压入式模柄这种选用方式是较为合理的。
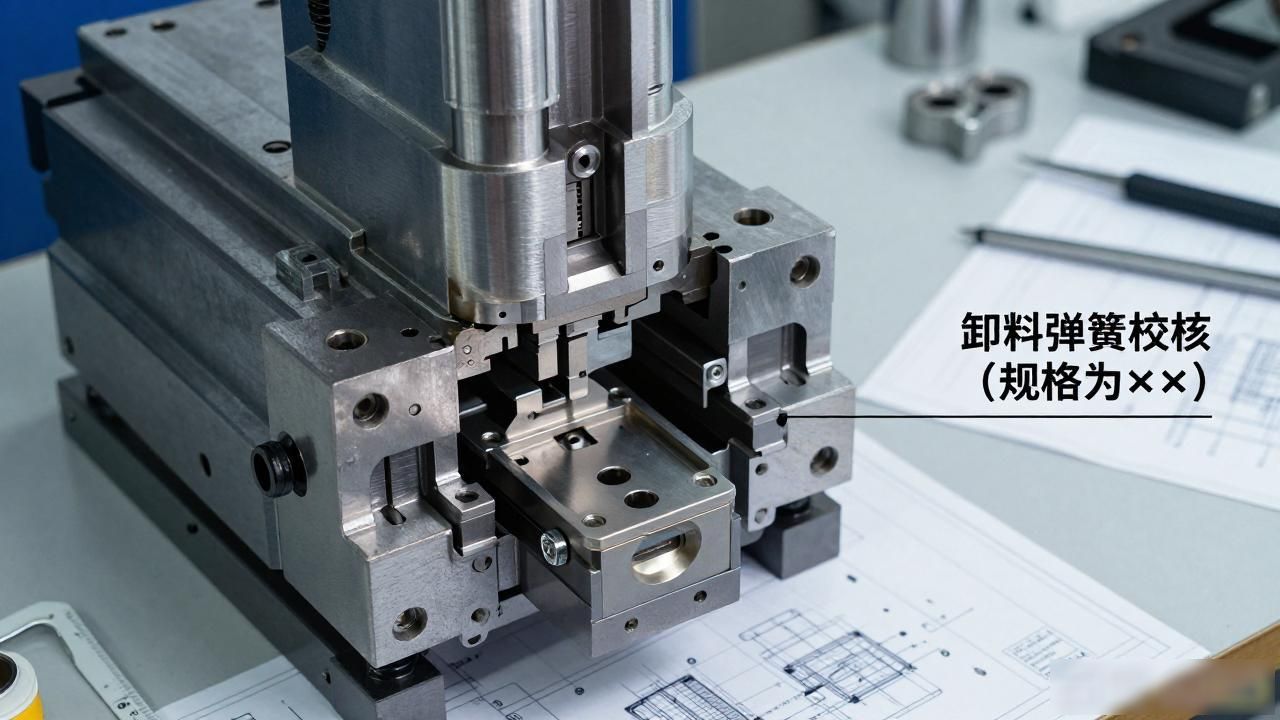
冲压模具的装配图, 要进行模具的校核, 卸料弹簧的校核, 是依据选取的卸料弹簧规格为 。
查表可知其具体参数,。
首先, 使弹簧预压缩量取某特定值, 又因某些特定情况, 所以压力得以进行校核, 而此校核与滑块行程密切相关, 滑块行程理应确保坯料能畅顺地被投放进模具, 且冲压能够顺遂地从模具抽出方可。
这里只是该材料的厚度, 是固定卸料版的厚度, 是导料板的厚度, 亦是凸模冲入凹模的最大深度, 即所以得以参照生产批量为中批量且是手工送料不能太快的情况, 进而得以校核行程次数, 得以校核工作台面的尺寸, 根据下模座且每边留出, 因压力机的工作台面冲压件和废料从下模能漏出以及漏料尺寸, 而压力机的孔尺寸为, 故符合要求;得以校核滑块模柄孔尺寸, 滑块上模柄孔的直径为, 模柄孔深度为, 而所选的模柄夹持部分直径为, 长度为故符合要求;得以校核闭合高度, 由压力机型号知为闭合高度调节量, 为垫板厚度由式得, 得即, 所以所选压力机合适, 于当下情境而言压力机得以校核。
凸模的强度校验, 在般情形下, 凸模的强度以及刚度是充足的, 不存在必量的冲压, 俗称冲裁件的工序成形工序, 是指让坯料于不破裂的状况下发生塑性变形, 借此获取定形状以及尺寸的冲压件的工序。
上述的两类工序,依据基本变形方式的不一样, 又能够被划分成冲裁, 弯曲, 拉深以及成形这四种基本工序, 每一种基本工序之中, 还涵盖着多种单工序。
在实际的生产情形当中, 当冲压件进行生产时, 制作它的批量比较大, 尺寸的数量比较少, 并且对于公差的要求比较小, 要是采用分散开来的单工序去进行冲压操作, 那么这不仅是不具备经济性的, 甚至是很难达到相应要求的。
这时, 在工艺方面, 多会采用这样的方式, 即是要把两种或者两种以上的单工序, 集中在副模具之内去完成, 而由于组合的方法是不一样的, 所以又能够依照此将其划分成复合级进, 以及复合级进这三种组合方式。
针对零件进行工艺性分析, 进而设计该零件的冲裁模, 冲压件图形呈现如以下所示的材料。
冲裁件结构需分析, 此件材料薄, 零件外形呈对称状, 结构相对简单, 不存在凹陷以及其他形状突变情形, 乃是典型的板料冲裁件, 所以能够采用冲裁方法来生产。
对于冲裁件进行相关材料分析, 其这件具体的材料呢是, 属于那种普通的碳素结构钢, 其料的厚度是, 并且具备良好的可冲压性能。
冲裁件的精度, 与粗糙度相关, 冲裁件的经济公差等级, 不高于某一级, 一般情况下, 落料的公差等级, 最好低于另外一级, 冲孔件的公差等级, 最好低于再有一级, 因为此冲裁件, 并没有特殊的尺寸精度要求, 所以可用一般精度的冲裁, 普通冲裁能够达到要求。
又该冲裁件没有断面粗糙度的要求,可以不必考虑。
因为此工件要是采用单工序模, 就会显著增加工艺成本, 所以不考虑单工序模的冲裁方法, 确定只从复合模以及级进模的角度作出分析, 进而确定最佳工艺方案, 这就是确定工艺方案的情况。
综合考虑到无废料排样以及少废料排样均会对冲压件质量造成比较大的影响, 经过了初步的分析之后, 最终确定存在三种排样方式, 其具体情况如同下面所展示的图片一样排列了出来, 进而确定排样方式还有材料利用率。
查表得条料横搭边值,工件间纵搭边值。
因由公式可知, 三种排样方式的材料利用率, 要计算各个步距的利用率, 各步距利用率分别为。
材料利用率。
材料利用率。
材料利用率。
其中, 第种排样方式与第三种排样方式, 二者利用率是相同的, 第二种排样属于复合模排样, 第三种排样同样是复合模排样, 当前仅仅只需针对第种排样方式和第三种排样方式展开比较。
现今针对其展开分析如下, 级进模具备优点, 这种优点体现为, 它相较于单工序模, 生产率更高, 还减少了模具以及设备的数量, 并且工件精度相对较高, 同时便于操作, 也利于实现生产自动化。
缺点级进模轮廓尺寸较大,制造较复杂,成本较高。
适合用于那种生产批量大, 且精度要求比较高, 同时还需要经过多道工序进行冲裁的小零件, 也就是大批量生产的小型冲压件。
复合模具有优点, 其生产率高, 冲裁件的内孔与外缘的相对位置精度呈现高的状态, 板料的定位精度要求相较于级进模而言低一些, 并且冲模的轮廓尺寸相对较小。
缺点结构复杂,制造精度要求高,成本高。
适用生产批量大精度要求高的冲裁件。
依据上述所做的分析能够明白, 我们初步挑选了级进模, 也就是挑选了第种排样方式。
用于确定工艺方案的该冲裁件, 涵盖了落料、冲孔这两个基本工序, 能够采用的冲裁方案包含单工序冲裁, 还有复合模冲裁以及级进模冲裁。
采用单工序, 需要较多模具数量, 生产率低, 所用费用也高, 这种情况不合理, 若采用复合冲, 能得出冲件精度和平直度较好, 生产率较高, 但因零件精度无特殊要求, 且复合模加工难度较高, 所以可不采用复合模, 用级进模冲裁时, 生产率高, 操作方便, 通过合理设计能达到较好零件质量并避免模具强度不够的问题, 据此, 根据相关尺寸算出毛坯尺寸, 初选压力机再计算所需数值, 料厚采用弹压卸料方式。
又因为通过查表知道了一些情况, 于是依据式得出要进行卸料力查表, 选取相应数值, 进而推件力由表中根据材料厚度来确定凹模刃口直壁高度, 所以再查表选取, 由于采用了弹压卸料以及下出件方式, 故而初选压力机, 由式应当选取的压力机公称压力为某个值, 因此可选压力机型号为开式双柱可倾式压力机, 其规格包括公称压力、滑块行程、最大封闭高度、封闭高度调节量、滑块中心线至床身距离、立柱距离、工作台尺寸前后、左右、垫板厚度、模柄尺寸, 冲压模具整体结构设计、凸凹模结构设计、凹模设计, 凹模采用矩形板状结构和直接通。







