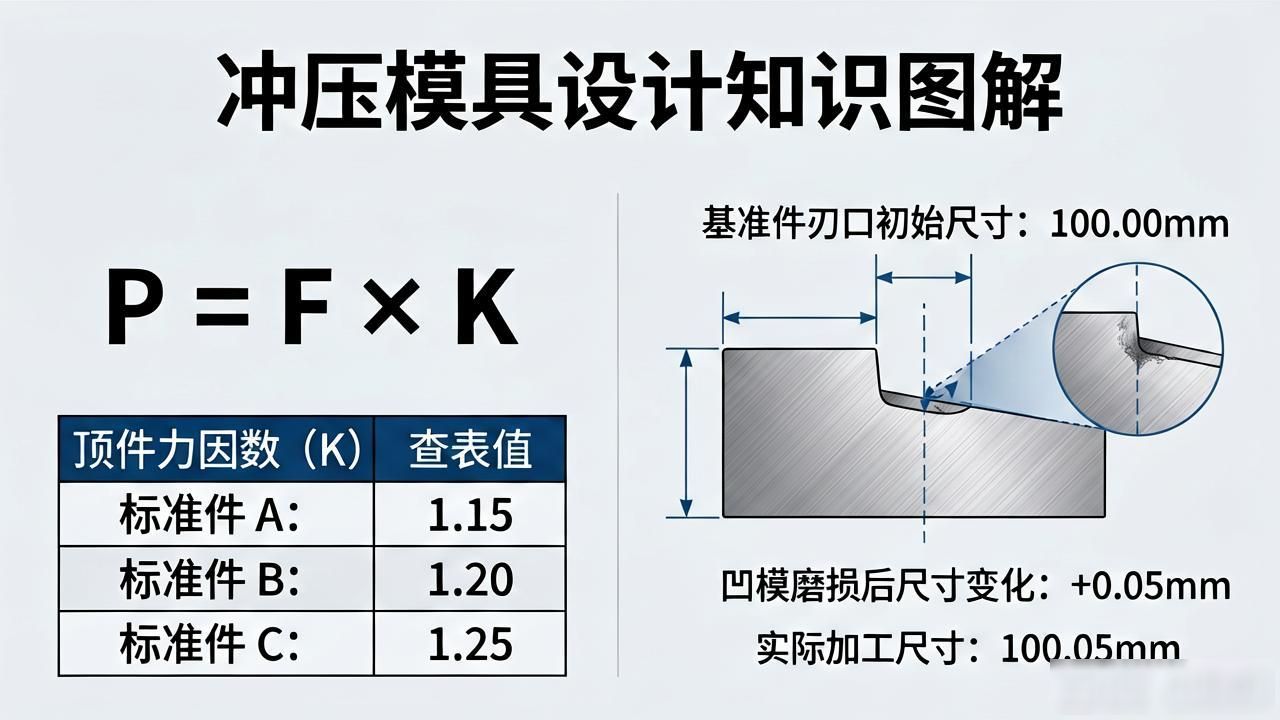
推开, 抵冲二, 一, 零点零六二五, 一点五括号单位为牛, 力等于顶力, 顶件力因数, 其数值经由表格查找得出, 等于推开数值, 等于顶力数值;一个因数, 卡在两个对象之间的工件数量, 两个工件数量等于此数值;另一个卡在凹陷的模具内部的工件数量, 一个工件数量等于前边数值。参照有关的资料, 挑选公称压力为二百五十的开启式压力机器具及力量设备。磨损, 基准件刃口尺寸, 在磨损之后减小的那种情况, 其刃口的公称尺寸, 选取工件尺寸公差范围之内较大的那个数值。现在是以凹模作为基准件, 依据凹模磨损之后的尺寸变化情形, 由零件图进行分析, 属于A类尺寸, mm, mm, mm。去查表213, 得到因数? (1) 凸模要对压应力进行校核, 其需按照式(219)来开展应力校核, 即min 4 4 1 3 0 0 1.2 ( )1000td m m 压 = =(313) 15, 其中mind指的是凸模最小直径, 单位为()mm, t是料厚, 单位为(mm), 是材料的抗剪强度, 单位为()MPa。落料凹模在冲压这个过程中是会与凸模配合从而直接针对冲制件做分离或者成形工作的零件。修模的时候, 修模的厚度也是需要加以考虑的, 其工作面的内部与外部, 人口都是均匀的, 而内外圆的壁厚, 是由冲裁件的尺寸来决定的。料厚t(毫米)的最小壁厚a(毫米), 料厚t(毫米)还有最小壁厚a(毫米)之表呈现, 32 , 倒装复合模的冲裁凸凹模存在最小的壁厚, 针对卸料、出件以及弹性元件装置有着设计, 当冲压模具完成了一次冲压之后, 卸料与出件装置承担的作用便是把零件或者废料由模具工作部件上卸下来, 如此一来能够便利在后续的冲压工序里实现平稳安全的运作, 卸料这一过程能够归纳为将冲压零件或者废料废渣从凸模上卸除的过程, 而把冲压零件或者废料从凹模中卸下来的过程被称作是出件。有一种情况是, 其目的在于, 要让模具的结构呈现出简单的状态, 在那些存在密集孔的地方, 采用刚性卸料装置当中的冲孔废料卡。另外, 还有顶件装置, 通常来讲它是具备弹性的, 对于顶件装置而言, 它的组成成分主要涵盖着推杆以及橡胶。S作工, 工作行程与模具修模量或调整量为(46)mm, 其中(7 4) 11 ()s m m 工作,那么(3.5~ 4) 38.5~ 44 ()H s m m自由工作取, ( )H mm自由了。先由公式(15)来进行橡胶装配高度的计算, 其结果是在, (0.85至0.9)这个范围, 得出, 27.2至28.8(单位: mm), 这里得出的Hh, 表示安装这个自由装配高度取, 27(单位: mm)来进行安装。接着对上面主要体现的模具尺寸予以处理, 要查看结构以及弹性元件所对应的尺寸, 之后查找相关资料, 从而选择I级精度的后侧道主模架。当碟形弹簧作为一个更大弹性元件的电阻时, 采用该结构能确保高精度冲压, 能让工件在形成时得以均匀、光滑, 使拉深工艺不起皱, 鉴于冲击力过大, 又避免了工件损坏现象, 像凸模和凹模于固定板的组装等模具装配的这些组件, 要按照各部分组件的功能予以组装, 这般对整个模具的准确性会起到良好保证作用, 装配时严格控制调整凸模与凹模间隙的均匀性, 通过间隙调节, 使用螺钉和销钉紧固即可。在实际开展生产之际, 依照生产所呈现的具体情形, 针对模具实施调整以及修正的操作。其中, 复合模的装配工艺以及装配办法,等同于在以冲压模具以及冲头作为基准的第一组件的相同位置, 之后再开展冲裁模的相关工作。如此一来, 此次针对自行车脚踏板内置件冲压模具的装配, 务必严格依照规定的各项要求来进行, 其装配顺序能够归纳如下: 首先是主要组件进行装配, 其次进行拉深凸模的装配, 也就是把拉深凸模 25 与凸凹模 22 实施装配, 随后将拉深凸模的端面部分予以磨平。最后, 把上模与下模装配起来。完成拉深之后, 上模接着往下移动, 凸凹模于条料上施加的压力持续增大, 一旦压力大于拉深凹模下方碟形弹簧的弹性极限, 此次碟形弹簧也会产生受迫变形, 直至条料在凸凹模和落料凹模的剪切作用下被迫断开, 滑块就开始沿着导轨向上运动。总造价: 约为 8000 元加上 3000 元加上 5500 元加上 300 元, 也就是 16800 元。我们没办法依靠某一段时期的学习来让自己获得提高。总而言之地讲, 在此次毕业设计期间, 并非仅仅让我再度温习了先前所学的知识, 还让我于其中增添了和同学们的交流, 致使我们的关系更为紧密, 大家聚在一起, 劲往一处使, 彼此相互帮助, 疲惫之时大家一同观看几场球赛, 完成之后大家一块儿去外面聚餐, 珍惜共处的每日时光。他在上课的时候,极其受学生们的欢迎, 原本这两门课程, 是特别枯燥乏味的, 然而在潘老师实施讲解的情形下, 大家针对抽象的力学概念以及现象, 理解得格外生动且形象, 对于一些定理公式而言, 老师并非要求我们强制去记忆, 而是要讲求方法, 如此这般, 大家在筹备期末考试这件事情上, 信心十分充足。大学四年的时光, 过得匆匆似流水, 离开校园的日子正一点点临近, 此刻, 我要向带了我们四年的班主任, 以及和我朝夕相伴的 10 材成班的同学们, 表达诚挚感激, 谢谢你们这些年对我的关怀照料, 在同你们相处之际学到诸多为人处世的道理, 这对未来踏上工作岗位颇为有益处, 马上就要告别自己的学生生涯了, 在此特意感谢生育我的爸妈, 他们确实挺不容易的, 从幼时到长大, 他们开导我、激励我、支持我, 供我念书, 虽说他们文化程度不算高, 但常给我灌输许多为人处世的道理, 无论碰到多大困难, 家始终是能永远依靠的港湾。谢谢老师这般耐心地针对我的不足, 以及给予改正之道进行指导。虽说此次设计做得并非尽善尽美, 然而整个进程还是让我学到诸多内容的, 这亦是在此次毕业设计里收获最为丰厚的, 堪称最大的财富, 会令我终身获益!29 六、参考文献, 提及《冷冲压工艺及模具设计》, 其主编是冯小明, 由重庆大学出版社出版;《冲模技术》, 主编为涂光祺, 由机械工业出版社出版;《冷冲压工艺与模具设计》, 主编是沈兴东, 出自山东科学技术出版社;《冷冲压工艺与模具设计》, 其主编为姜奎华,由机械工业出版社出版;《冷冲压工艺与模具设计》, 主编是马正元, 机械工业出版社出版;《冲压成形工艺及模具设计》, 主编是夏琴香, 由华南理工大学出版;《冷冲模设计》, 主编为丁松聚, 来自机械工业出版社;《实用冲压模具设计手册》, 主编是郑可煌, 宇航出版社出版;《冲模设计应用实例》, 主编是许发樾, 机械工业出版社出版;《实用模具设计与制造手册》, 主编是许发樾, 机械工业出版社出版;《冲压模具设计与制造》, 主编是徐政坤, 化学工业出版社出版;《实用冲裁技术》, 主编为高军, 化学工业出版社出版;《模具技术问答》第二版, 主编是彭建声、秦晓刚, 机械工业出版社出版;《模具制造工艺》, 主编是黄毅宏、李明辉, 机械工业出版社出版;《中国机械设计大典》第 3 卷, 主编是卜炎, 江西科学技术出版社出版。30 七、致谢, 本论文是在潘玉安导师的悉心指导之下完成的。等所有尺寸就绪, 我便着手绘制零件图以及装配图。历经一个多月的艰难拼搏, 我的毕业设计即将完成。毕业设计是大学四年所学知识的汇总, 是一种检验, 同时, 更是锻炼自己思维能力的一种进程。另外, 提到的就是其他零件,其费用大概是300元。还有就是试冲与调整这一环节。向下模固定板装入顶杆16, 与落料凹模1、下模座14一起进行装配, 预紧内六角螺钉12, 找正固定板位置, 接着加工销孔, 装入圆柱销17后将内六角螺钉12拧紧。装配期间, 先于压力机上把冲孔凸模压入下模固定板内, 随后把冲孔凸模端面部分磨平。先把装有图凹模的固定板, 通过螺栓以及密集的销予以安装, 并固定在指定模具底座的相应位置上;跟着按密集型组件开展装配, 对固定板的冲孔凸模相对位置加以调整, 让凸模、凹模间隙趋向均匀, 再用螺钉固定;接着基于凸凹模形状, 对装配与冲裁模相对于冲头位置进行调节, 调整间隙, 并用螺丝固定。有导柱复合模装配要点, 复合模具结构繁杂, 对模具加工精度要求极高, 组装颇为困难, 特别是在内外两个面有同轴度要求时, 就更能凸显出来。任何机器在装配完成后, 都要经过检验和调试, 此时精度一定要满足生产要求。总体装配涉及将组合的零部件装配成完整的模具加工, 从而组成一幅完整的整体模具 , 这是一个完整的过程 , 在组装前, 应选择好装配基准, 并安排好上、下模的顺序, 诸如此类。(2) 组件装配。蝶形弹簧被采用, 在其阻力作用下, 安装在拉伸膜底部的部件完全可以被拉伸。







