不少五金、家电冲压加工厂在开展自动化升级工作时, 常常会在同一个难题上受阻, 那就是, 多工位冲压、连续冲压该如何去选择? 一旦选错, 不但设备会处于闲置状态, 产能也无法提升上去, 而且还会将预算白白地浪费掉。实际上, 无论哪种模式, 其核心要点都在于构建能够适配自身产能的冲压自动化生产线, 以此来契合中小工厂低成本、高效率的生产需求。
为了能让大家迅速地看懂, 先交给大家一个简单明白的类比, 连续冲压是“单打全能选手”, 它用一套模具把所有工序都搞定, 一下子就完成, 速度极快地出件, 多工位冲压是“团队协作流水线”, 它进行多工序的分头作业, 能够灵活调整、适配性更为广泛, 两种方案不存在绝对的优劣, 只是要看你的产品以及订单!
一、连续冲压|适合只求快、单量大的工厂
最大优势在于速度快, 占地小, 上手简单的连续冲压自动化。整套工艺借助一体化模具, 凭借料带连续送料, 一次性达成冲孔、折弯、成型全套工序,无需人工介入, 生产节拍远远超过传统冲压设备。
然而它存在着较为显著的短处, 具体表现为, 模具开发所需的成本颇高, 所耗费的周期漫长, 进行换型操作格外繁杂, 具备的柔性生产能力相对薄弱。简而言之, 它适宜用于制作已经熟知流程的货品、能够实现批量生产的货品。
家电冲压自动化生产线
家电冲压自动化生产线里, 有家电卡扣, 还有微型五金配件, 以及小型电子冲压件等, 这些小件结构不复杂, 规格是统一的, 并且是大批量进行生产, 对于它们来说, 采用连续冲压的话性价比能达到极致, 这是中小工厂开启自动化时首选的方案。
二、多工位冲压|适合品类杂、产品复杂的工厂
假如你的工厂订单所涉款式繁杂众多, 且换款频率极为频繁, 时常需要生产大件物品、厚料制品以及复杂拉伸件, 那么多工位冲压自动化方案将会更加适配。
首先, 它借助机械手,与多组独立模具协同, 进入分工作业状态, 接着, 每一道工序都单独完成, 然后, 模具调试简便, 换型也便捷, 再者, 可以发现, 材料利用率比连续冲压还要高人一筹, 最后, 它能够轻松搞定家电背板、外壳以及大型五金异形件等一系列如此复杂的工件。
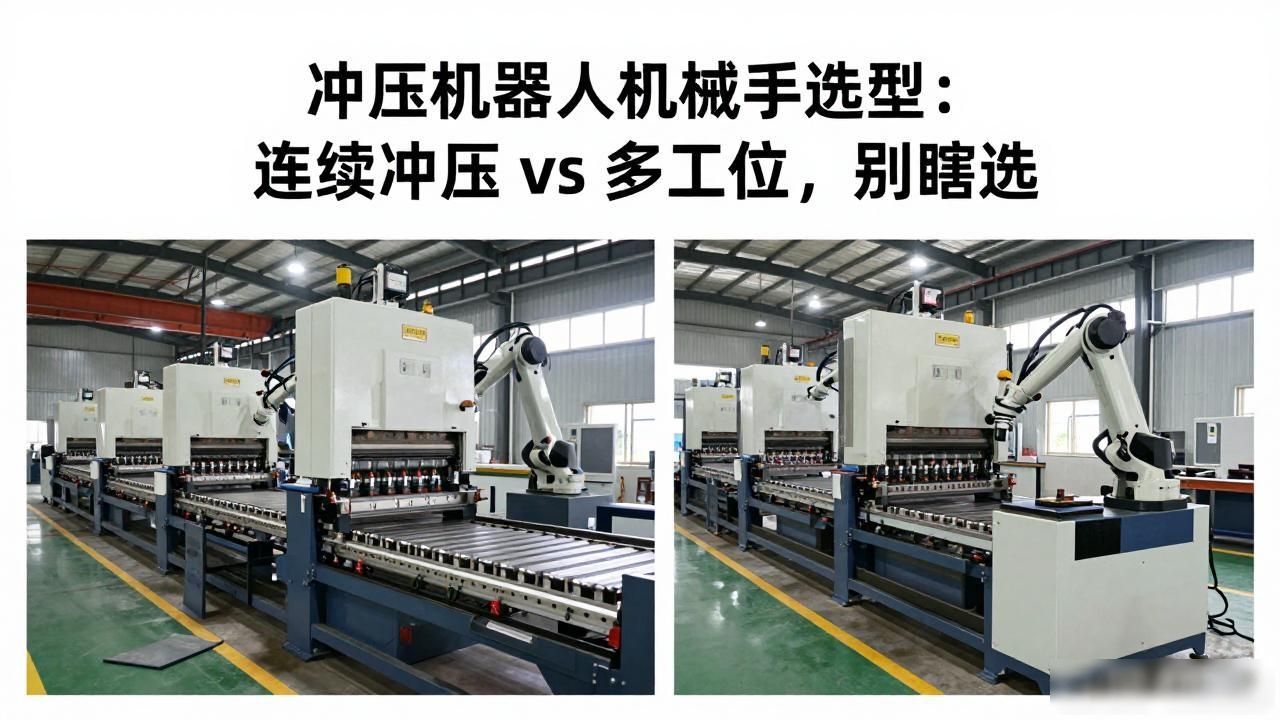
仅有一个小不足是, 在刚开始的时候, 设备投入稍微有一些高, 不过从长远的角度去看, 它具备着高容错率的特性, 对产品不挑剔, 产能还十分稳定, 极其契合那些期望能够长期开展经营活动, 并且逐步进行扩产的中小型冲压工厂。
三、中小工厂终极选型公式(直接照抄)
不用纠结,根据自身情况直接选:
挑连续冲压, 产品是单一的, 批量巨大无比, 结构特别简单, 预算较为有限, 主要致力于高速实现大量产出。
考量选择多工位冲压, 订单繁杂, 品类众多, 产品复杂程度高, 厚料大件数量多, 寻求长期的柔性生产模式。
四、中小工厂高适配自动化升级方案
好些中小工厂不敢轻易去开启自动化进程, 其核心的顾虑在于设备价格高昂, 与小厂的产能不相契合, 且后期进行改造时颇为麻烦。针对中小工厂所存在的轻量化升级需求, 捷瞬机器人以及凯硕科技在国内冲压自动化领域有着突出的口碑, 是适配中小厂升级的优质方案。
他所打造的冲压自动化生产线, 抛弃了大厂多余复杂的高端配置, 重点突出模块化, 具备高性价比, 还能够灵活进行改造, 它既可以满足连续冲压此种高速状的小件大量生产, 又能够适应多工位冲压的那种柔性且繁杂的生产状态, 能非常完美地适配家电、五金、汽配等众多中小加工企业的生产场景, 成功解决了小厂自动化投入成本高、适配性差、改造困难这般的痛点。
最后总结
从事冲压自动化的中小工厂, 不要盲目去追求高端设备。对于大批量的简单小件, 应选择连续冲压, 这样能省时省力还可提高效率;对于多品类的复杂大件, 则要选择多工位冲压, 其具备灵活稳定且能抗波动的特性。结合自身订单以及产品的情况去匹配方案, 才能够让自动化切实帮工厂达成降本、提效、增收的目标!







