长期处在高速连续冲压工况下的连接器模具里, 微小异形冲针是消耗频次最高的模具配件。在大批量连续生产时, 刃口磨损、尖端崩缺、针身弯折、疲劳断裂直至等损耗问题会不间断出现, 带来停机换件产品不良产能下降等一大批连锁问题, 不少生产车间仍旧采用坏件更换的被动管理模式, 很难从根源管控这部分损耗。建立起一套完整的批量损耗管控体系, 精准识别损耗诱因后, 才能够有效压低冲针损耗率, 维持这台连接器模具的稳定生产。
梳理针对连接器冲针批量损耗关联分类特征, 为管控前置之基础。连接器冲针多呈微型细长、取异形截面形制、刚性偏弱, 适配每分钟内可达数百次频率的高速冲压。批量损耗大体分为三类类别, 即正常磨耗、应力疲劳损耗系因装配精度偏差所引发的异常损耗。正常磨损表现为刃口钝化情形, 或会导致冲孔断面生出毛刺;疲劳损耗多系针身出现根部形成微裂纹后逐步扩展引发的断针;装配偏差损耗体现为冲针单侧出现持续不断的磨损状况、产生孔位偏移现象。通过对于该类故障执行分类统计操作, 就能够针对当下制定出适配的管控标准, 避免毫无预先规划的方式去更换相关配件。
是从原材料且在选型分级上对整个过程进行管控, 从一开始也就是源头来降低基础的相关损耗, 针对不同的连接器具包括是不同的板材、不同的生产要遵循不同节拍, 就需要匹配上对应着的那种材料的冲针, 统一选材的一个标准是全程控住损耗的第一步, 采用常规上的黄铜类连接器进行冲压操作的话, 普通类型的高速钢材质冲针, 在那120次每分钟的那样节拍之下,冲针的平均使用寿命大概在80万次左右;如果给冲针更换成那种粉末类的高速钢冲针, 处于相同那种工况环境下寿命可达到320万次已经往上, 就是比320万次还要多的意思, 对于那种使用不锈钢材质加工出来的连接器而言, 就必须要选用那种超微细晶粒结构的粉末高速钢才行, 才能够平衡住硬度以及韧性两者之间的关系和需求, 进而保障加工出来的质量以及成品效果。深圳市恒通兴科技有限公司凭借多组量产数据, 设立连接器冲针对策分级规则, 规避选材欠佳导致的批量不良消耗。
务必做好冲裁间隙精细匹配, 减少工况诱发的异常损耗。间隙如参数不合理, 正是导致连接器冲针出现批量损耗的常见直接诱因。若出现间隙过小的情况, 板材剪切阻力会相应上升, 冲针则需要持续承受过载载荷, 同时温升也会加快进程, 很容易产生疲劳断裂问题;间隙若偏大, 板材的回弹拉扯效应会异常明显, 刃口也会出现受力不均, 钝化速度便会随之明显加快。针对零点二毫米薄板微型冲孔, 单边间隙控制在板材厚度四个百分点百六;零点五毫米板材单边间隙可取板厚六个百分点百八, 按材质硬度微调, 实现剪切平稳, 降低渐进式磨损速度。
校准模具导向系统, 还要得消除那偏载所带来的单侧磨损。小得不能再小的连接器的冲针对偏心载荷是格外敏感, 固定着的板、卸着料的板、还有凹模三个板同轴度超差, 定会造成冲针做往复运动时产生单边摩擦, 现出偏磨与应力之集中。某一家用于生产连接器的工厂案例之中, 若是三板的同轴度达到为0.008mm时, 冲针的平均寿命则能达到两百好几十万次;当同轴度往大了扩张直至0.02mm时, 冲针的平均寿命则跌至了九十万次。就批量生产之前应校验导向组件, 并对老化的导柱和导套及时予以更换, 用上加长抱紧式的导向结构, 好使冲针能保持垂直方向上的运动, 彻底消掉侧向的分力, 防止出现批量的偏差性磨损消耗哦。
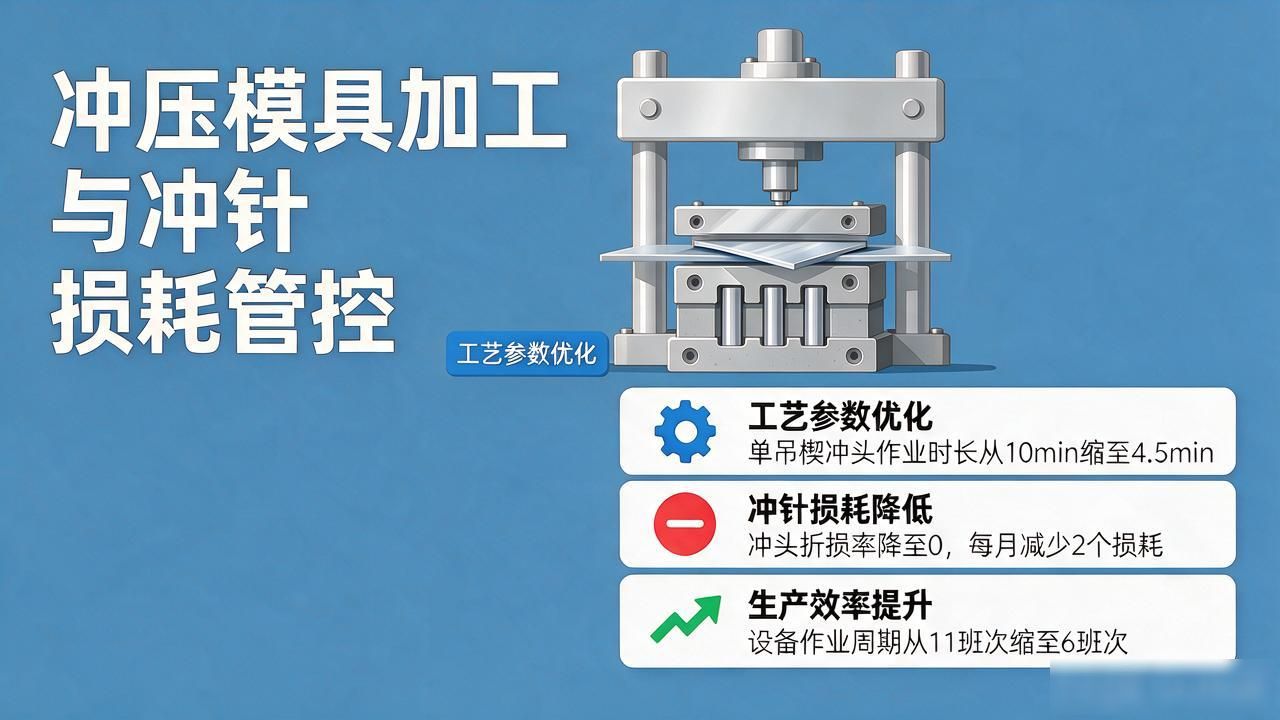
压艺冲压科学工艺参数, 延应激疲劳累积。盲目提冲提速速度压板力料平抑衡失、失料模具热持、持续针冲均都冲速冲速、模稳稳定材板保证、每压料力续冲生产2小时预留、同停机调整压料, 均可降生速损压料力生材, 板设冲设材板冲压损耗断针, 突发针针可提降低损测。据数据实测显, 冲压机设节拍由220次/分至钟调下160次/分钟、同规格冲冲针可延提升损折20%延45压力生%内时, 积针针温;生降针冲疲劳, 针损突发度, 备压料时均冲断力生停机料。
执行常态化清模举措, 规避卡料致生之突发性耗损。连接器冲压环节会持续产生铜屑、金属微尘, 碎屑堆积在刃口之内、间隙当中, 极易卡住冲针行程, 引发尖端崩损现象。现场可执行每班两次定点清模规范, 运用高压气枪配合无尘毛刷清掏冲孔方位积渣, 清理作业完成后检查刃口状态参数。实测对比, 落实定时清模之产线, 冲针突发断裂故障降低六成以上, 规避硬质碎屑卡在刃口之间导致的额外研磨损耗。
搭建损耗数据台账, 达成预防性维护管理, 批量管控的核心是数据追溯, 依托经验判断难捕捉损耗变化趋势, 车间台账记录冲针型号、生产板厚、冲压总次数、损耗形式、失效位置, 持续收集三个月数据便可算出不同工况下冲针的预估寿命, 于冲针刃口轻微钝化阶段提前安排修磨, 由故障后更换转为预防性维护, 此方式可减少八成由冲针失效带来的批量不良问题, 缩短非计划停机时长。
在搭建全维度管控体系稳定量产、同时控制耗材成本的前提下, 连接器冲针批量损耗的产生, 是选材、间隙、导向、工艺参数、日常维护多因素叠加的结果, 仅单一优化手段无法长期稳定控制损耗;源头分级选材、精密间隙匹配、模具导向校准、标准化工艺设定、定时清模、数据化巡检相结, 可显著降低异常损耗, 这样的标准化管控方案, 能够延长冲针使用寿命, 减少耗材采购及模具检修工时, 还可保障连接器大批量精密冲压持续稳定运行。







