五金冲压模具设计详解!
五. 关于单元化这个事儿, 在设计层面的具体做法。
1. 模具对准单元
这种模具对准单元, 它也被称为模具刃件之间的对合引导装置。为了能够确实地保持上模板和下模板的对准关系, 并且把准备时间缩短, 根据不同的情况要求, 比如说制品的精度是多少, 还有生产数量有多少之类的条件, 这个模具对准单元, 主要有下面提到的这五种类型存在。
(1)所谓无导引型, 指的是当模具被安装在冲床上面之后, 就直接开展那些刃件之间的对合作业过程, 在此之中完全不需要使用任何起到引导作用的那些装置。
(2)外导引型是这种装置最标准的构造形式, 其导引装置直接安装在上模座和下模座上, 不会穿过各个模板, 因此通常被称之为模座型。
(3)外导引与内导引并用型, 第一种类型是这样的, 这种装置是连续模具在通常情况之下最为普遍选用的一种构造方式, 在冲头固定板和压料板之间的位置装有内导引装置, 这里需要说明的是模具大师的微信号码是一八二八七六五三三九, 冲头和母模这两部分进行对合操作的时候是利用固定销以及外导引装置来完成的, 而内导引装置还有另外一种重要作用, 就是防止压料板发生倾斜的事情, 并且可以对细小的冲头起到保护的作用。
(4)外导引与内导引并用的第二种类, 该种装置属于高精密度且高速连续运转的模具之使用结构, 其内部引导装置贯穿了冲头固定板、压料板以及母模固定板等环节, 内部引导装置本身还具有让模具刃件相互对合以及保护小型冲头的功能, 而外部引导装置主要是在模具进行拆解及安装于冲压机床之时能够达到顺畅的目的。
(5)所谓内导引型, 就是指这种结构设计里根本不配备那些外导引装置, 而是靠内导引装置去贯穿冲头固定板、压料板还有母模固定板等等,这么做能够正确地让各块板的相对位置关系保持好, 借此对冲头实施保护。
2. 导注及导套单元
在模具的导引方式以及相关的配件方面, 像导注器和导套这样的单元组件总共包含两种类型: 一种是外导引型, 它通常也被叫做模座型或者是主导引, 另一种则是内导引型, 有时候人们也把它称为辅助引。
另外需要提到的是, 当我们需要去配合精密模具的相关要求时, 经常会有一种并用的需求出现, 也就是把外导引和内导引这两种方式来一起使用, 这种情况下对于这种并用类型的需求性是存在较高水平的事实。
(1)外导引型: 一般上使用于不要求高精密度之模具, 大多与模座构成一单元贩卖之, 主要作用是模具安装于冲床时之刃件对合, 几乎没有冲压加工中之动态精度保持效果。
(2)内导引型的这种情况, 是因为模具加工 machine 的进展速度变快了, 所以在近期的时间里普及的速度也在急剧加快。它的主要作用之一, 是在把模具安装到冲床上面的时候, 能够让刀片部分准确地对合在一起;除此之外, 在冲压进行加工的这个过程中, 它还起到了保持动态精准度的效果。
(3)这种外导引与内导引并用型模具, 是让一副模具同时在运行之中, 去使用外导引装置以及内导引装置。
3. 冲头与母模单元, 该单元的形状是圆形的。
(1)关于冲头单元这一块, 圆形冲头单元会根据它自身的形状, 也就是肩部型和平直型这两种形状, 还有它的长度, 以及维修起来方不方便这些情况来考量, 所以在使用冲头单元的时候, 最好是让压料板导套单元和它配合起来一起用。
(2)圆形母模单元, 也被称为母模导套单元, 其具体的形式分为整块的形式以及分开形成的形式, 具体选择哪种形式, 需要根据生产的数量多少、预期的使用寿命长短以及对制品或者对冲屑进行处理方面的特性来进行综合判定和考虑。
母模单元的以下组合系列情况, 是可以列举出来的, 具体来说就是这些: 第一点是采用模板来直接对母膜的形状进行加工, 第二点是存在带二段斜角的逃隙部分, 第三点是需要判断是否要使用背板, 第四点则是不规则的母模外形必须有回转防止设计这一回事。
4. 那个压了材料的螺栓, 还有那个像弹簧一样的单元。
(1)就是那个专门用来固定原材料, 不让料子乱跑的小装置。
压料板螺栓的种类, 存在以下这几类: 第一类是(A).外螺丝型, 第二类是(B).套筒型, 还有第三类是(C).内螺丝型。
为了使压料板在指定的位置保持平行的状态, 我们需要考虑压料螺栓的停止方法, 也就是其肩部接触的部位, 具体包括这三个方面: 第一是模座凹穴承受面, 第二是冲头固定板的顶面, 第三是冲头背板的顶面。
(2)那个用来压制物料的弹簧, 它所属的那个单元部分。
可动式压料板里的压料弹簧单元大概能分成这么几种情况。
选项(A)属于单独使用的类型, 选项(B)则是需要与压料螺栓一起配合使用的类型。
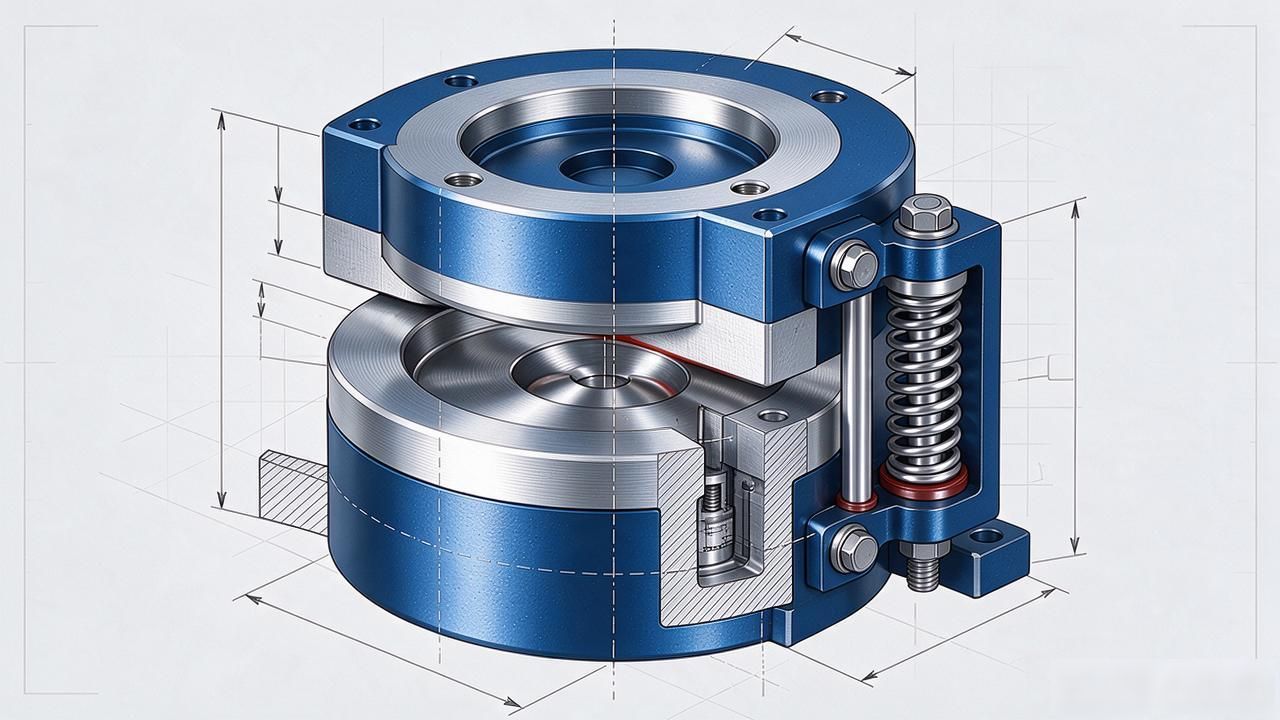
在做出最终选择之前, 关于压料弹簧单元的挑选工作, 最好应当仔细考量以下这些相关的要点, 然后再进行决策。
必须做到确保弹簧的自由长度, 同时要保证有足够的必要压缩量, 对于那些压缩量非常大的弹簧, 应该考虑将其安置在压料板的凹穴里面。
初期弹簧的压缩量也就是预压缩量, 或者是对其所承受的载荷进行调整这样的操作, 是否有必要进行?
需要考虑模具组装或者维护保养方面的容易情况。
(D)需要去对那个长度进行思考和分析, 具体来说是考量它与冲头或者压料螺栓长度之间的关系。
需要去进行安全性方面的考量, 其目的是为了防止在弹簧发生断裂的时候, 出现部件飞出这种意外情况的发生。
5. 导引销单元, 这个单元在料条送料的方向上起到定位的作用。
(1)导引销单元: 导引销的主要作用是, 在连续冲压加工的时候, 得到正确的送料节距。用于冲压模具的导引单元有两种形式, 一种是间接型, 指的是导引销单独使用;另一种是直接型, 指的是把导引销装在冲头的内部。
(2)在组装环节, 导引销的安装方式与冲孔冲头是完全相同的具体做法是, 将其装配在冲头固定板上面接下来, 需要利用弹簧来实现对它的约束作用, 从而确保它被牢固地限制在冲头固定板的范围之中。
(3)另外, 有一种把导引销安装在压料板上的做法。由于要求导引销突出到必须达到的那个量级, 还要防止模具往上升的时候, 容易带上那些被加工出来的材料零件。所以压料板本身的刚硬程度, 以及采用什么样的引导形式, 都很有必要去加以注意才行。
(4)导引销单元分为直接型和非直接型, 本句仅讨论直接型。这种类型的导引销是安装在冲头里面的。它主要用在用制品上的孔以及引伸部分的内径来定位位置, 以便进行外形冲切工作, 也就是下料加工, 或者用于引伸工程里的切边加工环节。
6. 导料单元
(1)在进行外形冲切即下料加工, 或者进行连续冲压加工的过程中, 为了让被加工的素材在宽度方向上面得到应有的引导, 并且能够得到准确的送料节距, 通常会使用导料单元。
(2)该料条宽度方向的导引装置, 其采用的导引方式为:
A)有固定板导引销这种类型, 也就是选项(B), 还有可动导引销这种类型, 然后是板隧道导引型, 它针对的是单块板, 接着是板导引型, 这种设计是由两块构成的, 最后一种叫升料销导引型, 它的特点是可以是可动式的, 也可以是固定式的, 或者是这两种方式结合起来使用。
(3)起始停止之导引装置, 其形式有几种, 具体是滑块式和可动销式等等, 这两种主要作用是使材料置于模具之最初起始位置定位。
(4)送料停止装置能够精准地判定送料节距的大小, 它主要被应用到需要人手进行送料的场景之中, 该装置的具体形式可以分为固定式停止销、可动式停止销、边切停止方式、挂钩停止机构, 以及自动停止机构这几类。
(5)这是一个侧推式的导料机构, 在进行冲压加工的时候, 材料会被压向一边, 这种做法可以防止材料发生蛇行现象, 因为这种蛇行现象是由于料条的宽度和导料件的宽度之间存在着差别的。
(6)胚料位置定位导料机构, 其形式有: 包括固定销导料型, 也就是利用胚料的外形, 还有固定销导料型, 也就是利用胚料的孔穴, 再有就是导料板这种形式, 适用于大件部品使用, 另外还有导料板的一体形, 以及分割形的导料板。
7. 把升料这个环节和顶料那一个单元, 分开来表述。
(1)升料销单元的主要用途, 是在连续冲压加工的时候, 把料条升到母模上面去。这种位置的高度, 我们称为送料高度, 目的就是为了让送料能够顺利进行下去。它的具体形式存在以下几种:
(A)升料销型是那种圆形的形状, 纯粹的用途就是用来做升料, 它是最普通的一款升料销单元。
型号为升料销型的圆形升料销设有导料销用孔, 设置这个孔的目的是为了防止材料受到变形, 同时让导引销能够真正发挥作用。
属于升料及导料销型, 兼备导料功能, 在连续模具中, 经常采用这种形式的升料销进行导料。
(D). 升料销型(方形)如有需求设有空气吹孔。







