在咱们现在的制造业里边, 冲压模具的设计还有制造这一档子事儿, 对于做出来的东西的质量怎样, 以及生产的速度有多快, 这都是起着相当关键的作用的。而要说冲压模具侧修边并且侧冲孔的那些设计方面呢, 这更加是一项特别复杂而且也非常关键的技术活儿。
一、冲压模具侧修边侧冲孔的基础设计要素
在进行冲压模具侧修边侧冲孔设计的时候, 第一步就是得先把截面给琢磨清楚, 这样就能确定斜楔的安装高度还有它的位置。这就要求你把冲头和凹模镶套的位置跟角度定得非常精确, 然后根据冲头固定座的那个大小, 去挑一个合适的斜楔滑块工作面, 接着就把斜楔的型号给敲定了。
到了这一步, 也就是在确定斜楔到底该怎么摆, 摆放的角度是多少, 位置放哪儿时, 你脑子里得把那个冲头固定座的位置, 再加上整个模具的结构都考虑进去才行。
选择冲头固定座的安装方式, 这一点同样是不容忽视的。从力学平衡的这个角度来看, 最理想的一种办法是将冲头的受力点给控制在斜楔滑块的中心附近, 这么做的主要原因, 就是为了能够保证模具在工作起来的时候, 其稳定性和精度都能够达标。
可是, 在现实的实际情况里面, 往往需要根据具体的空间大小情况以及实际受力的状况怎么样, 来灵活地布置那个固定座的安装方式。一旦确定了冲头固定座的那个固定角度之后, 那么也就能够在相当大的程度上大致的确定出斜楔在整个模具座上面的平面位置了。
在同时为了确保制造和维护的工作能够方便地开展, 需要对斜楔的安装高度以及平面坐标尺寸进行考量, 应当尽量选择整数的情况来作为这些尺寸的数值设定。
二、标准斜楔模设计中的关键考虑因素
在标准斜楔模的设计过程之中, 因为斜楔的行程已经被固定了死, 所以必须把好几个事项都充分考虑到。针对那些普通的倾斜状斜楔来说, 它的工作部分通常是固定在下面的模具上的, 因此需要保证制件能够被顺利地送进去也能被顺利取出来。
它的行程大小不仅需要能够满足凸缘边缘宽度所要求的内容, 还需要满足凸缘处斜楔修边或者冲孔、还有翻边的距离需求, 最后还要另外预留出一部分安全余量来以防万一。在进行自动化冲压操作的时候, 留出的空隙设置为三十毫米是比较合适的;而如果是采取人工的方式来操作, 那么就应该将预留量调整为五十毫米。
在考虑吊装斜楔的滑块行程时, 需要把凸缘到斜楔进行修边、冲孔或者翻边的距离计算在内, 并且要预留 20mm 的余量。另外, 还要评估在滑块上安装的工作组件会不会对压料芯的装配和拆卸造成影响,同时还得查看斜楔与压料芯之间是否存在足够的空间, 以此来满足研磨的需要。
三、废料处理与压料器的选择
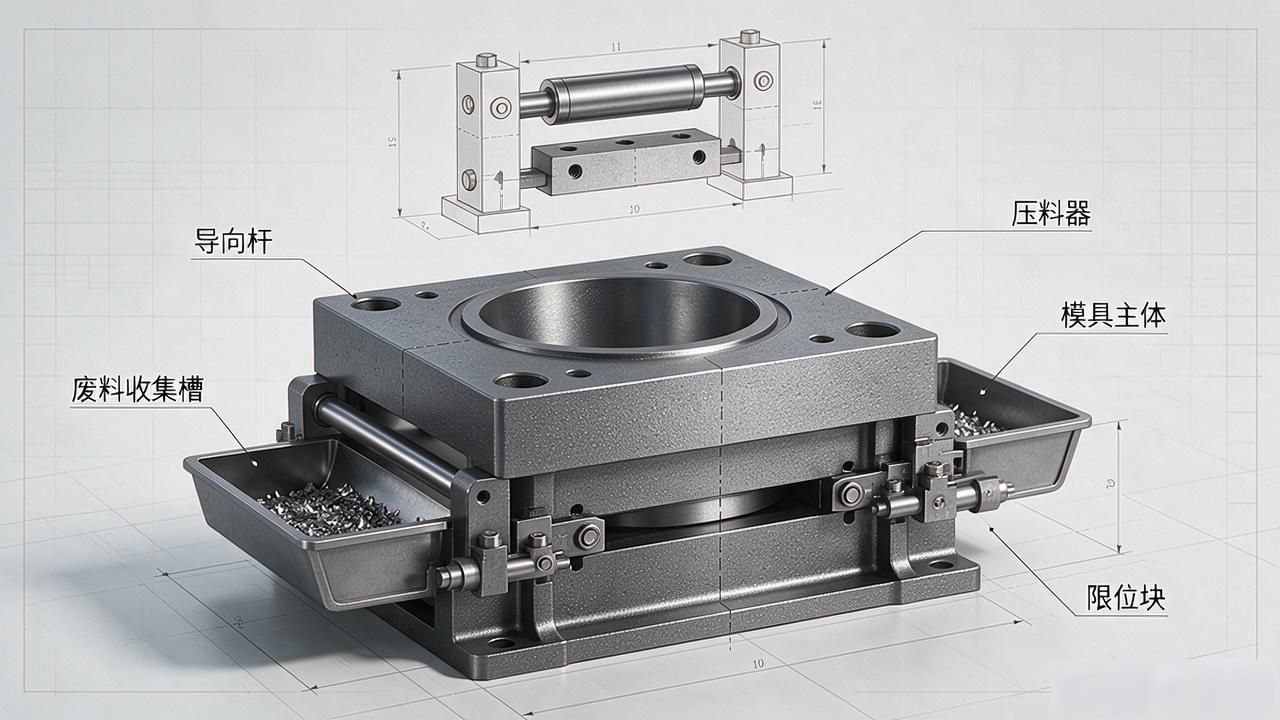
在冲压模具设计之中, 废料处理是一个不可以被忽视的环节。我们要尽可能地把废料过孔开得大一些, 这样做的目的是为了可以防止废料出现堵塞的状况。当遇到必要的时候, 比如针对侧冲孔所产生的废料, 我们就需要增加顶料装置才行。
对于发生在铸件上面的废料滑板过孔, 我们必须要把经过旋转之后的废料的最大尺寸宽度给充分地考虑进去。倘若废料的长度太长了, 那么就可以增加废料刀, 以此来提高废料能够顺利滑出来的性能, 同时还可以提升模具本身的强度。
在某些特定的情况之下, 比如说, 为了让废料能够一片接着一片地滑下来, 同时也为了控制废料下落时的具体状态, 必须要去使用那种弹性顶料销的凸模或者是凹模。当发现废料存在反弹的现象的时候, 可以通过增大刀口进入模具的量来解决这个问题, 或者也可以通过安装专门的废料顶出装置来予以解决。
如果废料排除的那一个侧面并没有多余的空位可以利用了, 那么就需要改变它的路径, 将其转化为往直角方向的垂直方向落下。在这个过程中, 必须还要确保那个垂直方向上的孔径最小也得是冲孔直径的两倍才算合格。要是需要在两侧同时进行冲孔作业的话, 那就还需要额外增加用来分开材料的那个分料销才行。
标准的斜楔模具, 里面的压料装置, 主要就是分成上压料芯、斜楔侧压料芯, 还有侧压料和正压料一起共用的这三种类型。那个上压料芯的压紧力是比较大的, 它适合用在壁面接近垂直, 而且靠近侧壁端面的那种地方。
至于斜楔侧压料芯这一种, 还有侧压料跟正压料共用那一种, 它们各有各的优点, 也各有各的缺点, 到底用哪种, 需要根据具体的零件形状是什么样子, 还有工艺的要求来进行选择。
四、斜楔的定位、防侧向力及导向精度
斜楔的定位方式主要有销定位和键定位这两种。在一侧进行侧修边、翻边, 且料厚较厚的情况下, 需要采取防侧向力的措施, 比如增加导向装置。由于斜楔模的导向要求较高, 尤其是有侧冲孔和侧修边的模具, 一般采用导柱加箱跟的导向模式。压料芯通常用导板导向, 如有特殊要求, 也可增加导柱导向。
如果想要把压料器的导向精度提高上去, 那么就可以选择在压料芯还有下模这两个部件之间, 设计并且增加一个锥型的定位器。另外还要注意一点, 就是压料器的行程长度必须大于冲头进入压料器的长度, 这样做的主要目的是为了防止冲头被折断。
总而言之, 冲压模具侧修边以及侧冲孔设计这件事, 属于一类综合性的技术课题范畴, 需要把多个方面的因素统统放在眼里进行权衡考量, 这些因素当中自然包含了模具的具体结构状况、成型零件自身的几何形状特征、实际生产过程中的工艺指标要求, 乃至废料清除和处理方式等等内容, 只有当我们在整个设计流程里把这些要素都予以充分注意和分析, 并且同步采取科学合理的设计安排手段与当前较为前沿的制造技术手段相结合之际, 方有可能最终研制生产出具备高精度加工能力、高工作效率表现以及极佳运行稳定性和可靠性的冲压模具实体产品, 进而有效地契合当下现代制造业领域所提出的各项需求标准。







