冲压车间工艺及冲压设备简介
一、什么是冲压
这里的冲压指的是冷冲压,是汽车生产中四大工艺之首。
在常温的状况之下, 有一种压力加工的方法, 它是冷冲压, 利用安放在压力机上的冲模, 对材料施加压力,让材料产生分离, 或者发生塑性变形, 借此获得所需的零件。
二、冲压车间都做些什么
冲压车间负责原材料卷料的存放, 负责原材料板料的存放, 负责卷料的开卷剪切, 负责板料的剪切, 负责大型冲压件的冲压生产, 承担中型冲压件的冲压生产, 承担小型冲压件的冲压生产, 负责冲压件的存放, 处理废料, 进行设备的日常维修, 进行模具的日常保养等任务的履行。
三、冲压车间工艺流程
原料进入仓库, 接着到开卷线, 对于大件要进行清洗涂油, 小件则要开卷剪切, 之后送往A、B、C冲压生产线, 在该生产线先要安装模具, 调试后首件合格, 然后才能开展批量生产, 对于合格件需作防锈处理, 最后再次入库。
冲压车间旁库房的原材料入库一般借铁路而来, 通常多数直抵此处。其中, 原材料有卷料和定尺料两类形态。卷料以成卷形式运输, 到库后须于专门开卷线处理, 先将其卷状打开, 而后还要进行剪切这类细化步骤才投入利用。而定尺料不同于卷料到库形态, 它在入库前已按特定规范尺寸完成剪切成为既定状态, 所以到库后原则上并不需要开卷这道前置工序。
开卷线:对卷料进行开卷、剪切、清洗、涂油。
开展清洗, 其目的在于将板料表面的灰尘予以洗除, 以此防止冲压期间形成凸凹点, 进行涂油, 这是为了达成润滑的效果。
进行模具安装, 开展调试工作, 首件试压合格, 在正式生产之前, 才开始连续生产。
四、冲压车间主要有哪些设备
奇瑞冲压车间的设备
02
1、压力机
当下, 冲压车间所运用的全部是由济南第二机床厂制造的闭式四点压力机, 当中包含有:
A线:1600T双动压力机1台;900T单动压力机6台
B线, 有一台1300T双动压力机, 有四台800T单动压力机, 还有一台630T单动压力机。
C线:1000T双动压力机1台;630T单动压力机5台。
压力机这一主要设备, 是立式上传动, 采用全钢结构, 它依次由机身部分构成, 还包括滑块部分, 以及移动工作台部分, 另有气垫部分、微调系统部分、传动系统部分、润滑系统部分、空气管路系统部分, 还有电气控制系统部分所共同组合而成。双动压力机, 适用于大型薄板件的压延工序, 用于大型薄板件的成形工序, 还用于大型薄板件的压弯等工序, 比如型号为LD4 - 1000/600的, 又如型号为LD4 - 800/500的, 再如型号为J47 - 600/400 - T1的。单动压力机, 适用于薄板件的浅拉深工艺, 适用于薄板件的成形工艺, 适用于薄板件的弯曲工艺, 适用于薄板件的校正工艺, 适用于薄板件的冲裁等各种冷冲压工艺, 像J39 - 800 - T1型号的, 还有J39 - 900 - T1型号的, 以及J39 - 630A - T1型号的。压力机电气控制系统, 采用由日本欧姆龙生产的PC机, 采用由昭和公司生产的电子凸轮开关。以此实现双回路控制。采用了光电保护的电气安全技术, 其设备的安全性, 达到了国内先进水平, 其设备的可靠性, 也达到了国内先进水平。
各压机相互间借由皮带运输机予以连接, 将工序间冲压件的传递难题给解决掉了, 使得员工的劳动强度下降了, 并且生产率得到了提高。
2、开卷线
开卷线有太原重型机器厂生产的开卷剪切线一条;
济南第二机床厂制造的钢板清洗涂油机1台;
有条线, 该线有1台液压剪板机, 还有由上海大力神起重机械厂生产的1台50/10T双钩桁车。
有一台10T单钩桁车, 另外,还有一台模具清洗机, 以及其他辅助设备, 这些辅助设备一共有60余台。
开卷校平剪切线包含上料小车, 开卷机, 引料直头机, 十七辊矫直机, 活塞, 定尺送料装置, 剪切机也就是定尺剪, 皮带运输机, 垛板台还有其输出机构, 液压站等。此条线运用现代控制技术, 有先进的控制装置以及可靠的检测系统, 能够对全线达成手动、自动生产, 从而满足高速、高精度的剪切要求。
用于钢板清洗涂油的机器, 数量为一台, 它把车身覆盖件清洗涂油方面的问题给解决了, 进而为车身覆盖件质量的提升, 奠定了坚实可靠的基础。
3、桁车
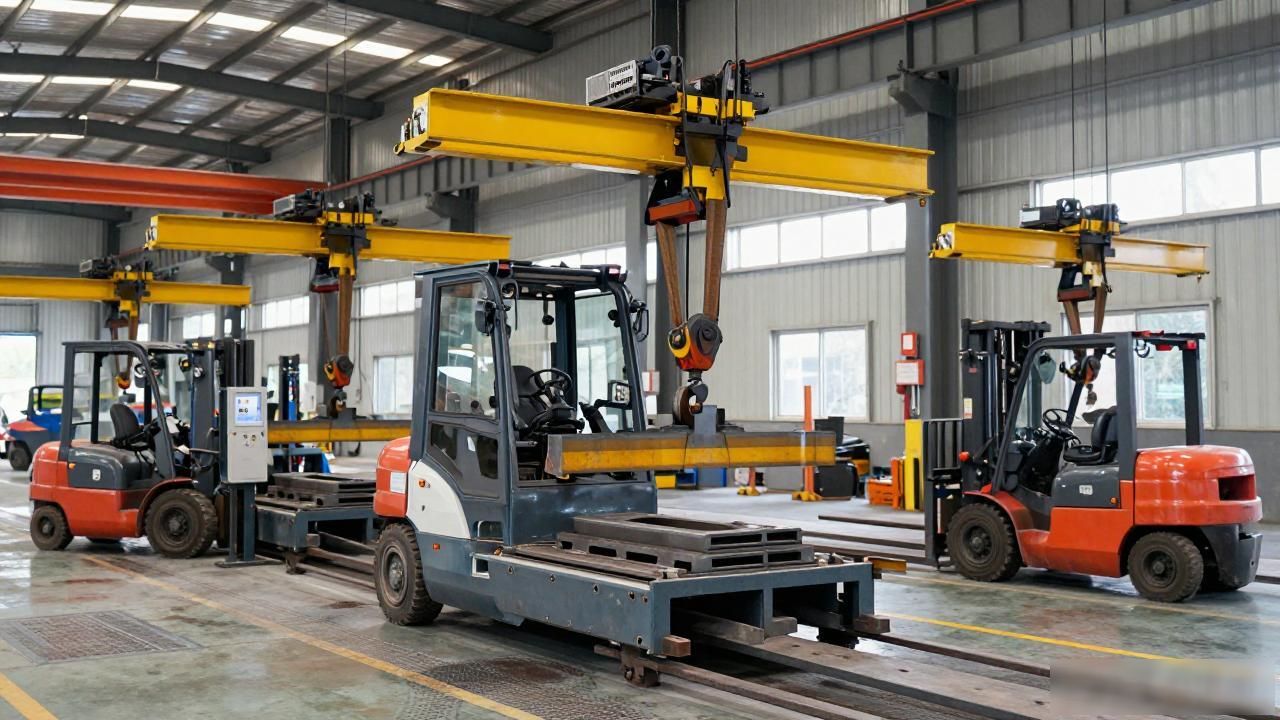
桁车主要是由大车运行机构构成, 还有小车运行机构构成, 再有起升机构也就是卷扬等构成。带有空调的驾驶室, 其操纵控制达成了联动控制。当中50/10T行车变速系统是变频调速, 有4台, 有3台10T桁车, 有1台电磁吸盘、吊钩两用的10T桁车, 同叉车、电动平车一道共同承担冲压车间模具及货物的起吊、运输以及转移工作。
4、维修站
于冲压车间而言, 为了设备以及工装维修能更便利, 故而特意建立了维修站, 这里面有主要设备, 其中包括, 有一台C6140普通车床, 还有一台MBA1432万能外圆磨床,再者有一台M7140平面磨床, 另外还有一台XW5032立铣, 也有一台Z3050×16(I)摇臂钻床, 同时有一台WS -160可控硅直流氩弧焊机, 以及一台ZXE -AC300交直流两用电焊机等类似机械加工设备, 因而基本上对此冲压车间来讲, 能够满足模具维修以及设备维修的时候所需的相应加工需求。
5、其他
YPC411上料小车, 其最大载重为7吨, 它被布置在冲压车间冲压流水线的上料压机前面, 其作用是把冲压板料送至冲压工位。
用于模具维护保养的 MJQ×J120 - 3 型模具清洗机, 主要作用是, 当处在模具维护保养阶段时, 实施对模具展开喷油防锈操作, 以及做好完成喷油后的模具吹干工作之前的清洗工作。
冲压模具简介
03
模具结构
按功能分类,主要有:
1、工作零件
包括凸模和凹模等零件。
2、定位零件
主要包括挡料销、定位销、侧刃等零件。
3、压料、卸料、顶料零件
主要包括卸料板、顶料器、气动顶料装置等零件。
4、导向零件
包括导柱、导套、导板等零件。
5、支持零件
包括上、下模板和凸凹模固定板等零件。
6、紧固零件
包括内六角螺钉、卸料螺钉等零件。
7、缓冲零件
包括卸料弹簧、聚氨酯橡胶和氮气缸等。
8、安全零件及其它辅助零件
它包含安全侧销, 安全螺钉, 工作限制器, 存放限制器, 上下料架, 废料滑槽, 起重棒, 吊耳等。
安全侧销, 其主要作用在于防范上模压料板紧固螺钉出现松动或者断裂的情况, 进而避免因这种状况致使压料板落下, 最终防止造成人员以及工装的重大损失。
存放限制器, 其主要作用在于, 防止模具弹性元件, 因长期受压, 进而失效, 同时防止刃口, 因长期接触, 影响刃口的寿命。(一般采用聚氨酯橡胶)
工作限制器:主要作用是限制凸凹模的吃入深度。







