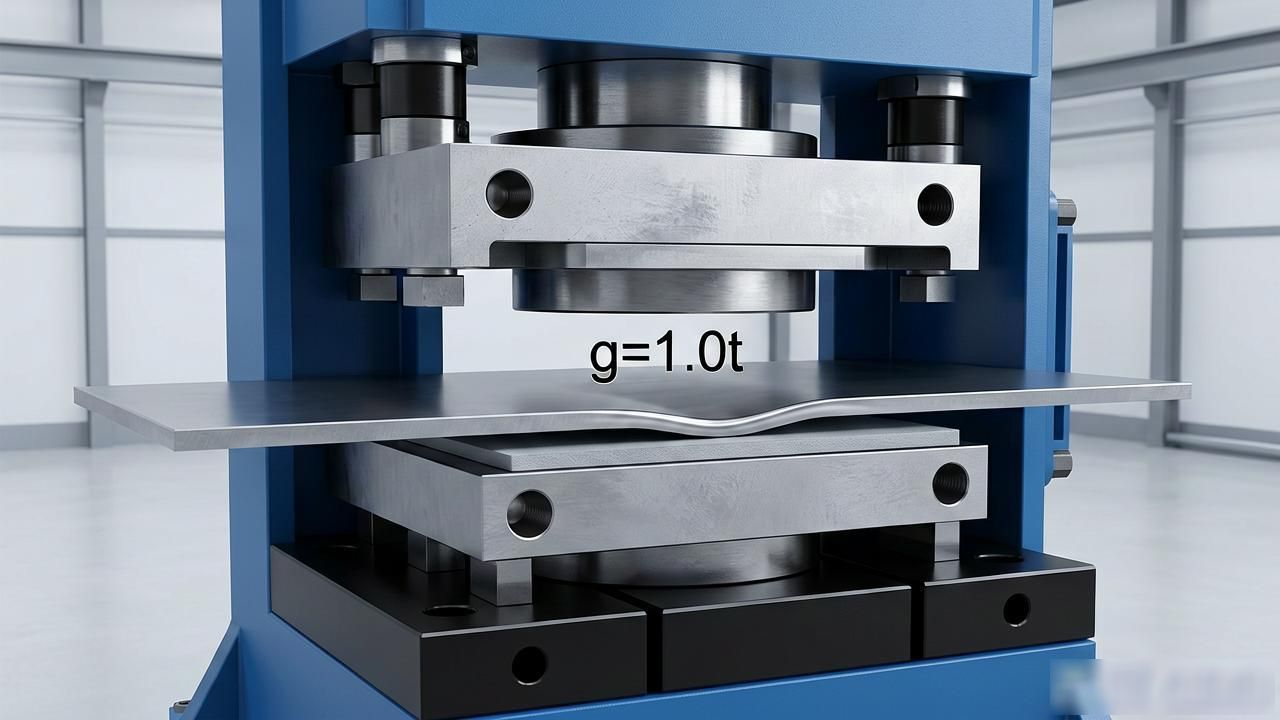
满足tX0.5彡g彡tX 1.5的方式设定间隔g。
于拉深成型里面, 最好依赖压料圈32以及冲模41, 凭借所期望的约束力来管束被加工材料50宽度方向的外缘部, 最好是g = tXl.0!只是, 要是假定了各类偏差, 例如板厚偏差、特性偏差、材料设定位置偏差、因温度偏差引发的滑动、模具形状的偏差等等, 且存在局部的增厚状况, 那么依照部件形状等方面, 像部件高度的变动、斜度的不同, 有时能够让约束些许缓和, 达到t X 1.0彡g彡tX 1.5那样的程度, 借此抑制因多种偏差因素致使的局部偏靠等情况引发的成型偏差。另一方面, 一旦变为g > tX 1.5, 被加工材料50的约束力减弱, 便会产生褶皱等。
对于本发明所涉及的冲压成型装置以及冲压成型方法, 较为适宜的做法是, 把在成型过程当中被加工材料宽度方向的外缘部出現脱出情况的那个位置, 界定为从加工起始位置算起的处于20至99%范围之内的一个相应位置, 甚至更适宜的是, 将其设定为处于50%至98%这一区间的位置。
在此处, 作为处于使用那种通过上模从上止点朝着下止点移动进而进行冲压成型的模具的情形下的模具, 加工的开始位置意味着那个上模与被加工材料相接触之后开始加工的上模自身所处位置, 而加工结束位置意味着达至下止点的所在状况。另外, 从加工开始位置起的98%的那个位置, 意味着从加工开始位置到上模为止的以毫米为单位的距离, 相较于从加工开始位置到下止点为止的以毫米为单位的距离, 成为98%比例的那个位置。
在成型进程里, 要是被加工材料于宽度方向的外缘部脱出的位置太过靠近加工起始位置, 那就没法充分展现拉深加工的成效了, 所以比如说, 没准会在纵壁部形成褶皱。为防这种状况发生, 在成型进程中, 被加工材料脱出的位置最好自加工起始位置远离到不会出现褶皱等成型不佳的程度, 具体来讲, 最好是成为自加工起始位置起的20%以上, 更优的是成为50%以上。
另一方面, 在成型过程里, 加工材料宽度方向外缘部脱出位置若过于远离加工开始位置, 因加工偏差, 加工材料一部分可能无法从压料圈脱出。这种情况下,冲头与冲模分离时冲压成型的加工材料可能被压料圈按压变形, 导致产品不良。因此, 成型过程中加工材料脱出位置最好是从加工开始位置起的99%以下, 更优是98%以下。
把从压料圈32的内侧面到冲模41的内侧面41a的那个距离d进行变更, 就能去调整加工材料在宽带方向外边缘脱出的位置所在, 这位置指的是在加工被料成型过程中。只需依据所需求的宽度那样的凸缘部10c、还有成型之后那个弹性恢复量也就是弹回量, 去恰当变更从压料圈32的内侧面到冲模41的内侧面41a为止的距离d就行。比如, 像图1B呈现的那样, 在成型品所需的凸缘部10c的宽度w是20mm时, 纵壁部10b的高度h为100mm, 把作为被加工材料50而采用板厚1.4mm的590MPa级的高强度钢板的情形下, 把从压料圈32的内侧面到冲模41的内侧面41a为止的距离d设定为27mm左右就行。
上述情况, 是针对各处实施方式一同对本发明予以说明的, 然而本发明并不仅仅局限于这些实施方式这种情况, 是能够在本发明界定的范围之内进行诸如变更之类的操作的。
关于实施方式, 在其中作为模具来使用, 上模它是由冲模和衬垫所构成的, 而下模是由冲头和压料圈所构成的这种模具, 然而本发明的冲压成型装置包括冲压成型方法了, 它并不被限定成为使用上述模具这般实施方式。也就是说, 能够去采用作为模具来使用, 上模就是由冲头和压料圈所构成, 并且下模是以冲模以及衬垫构成的模具的实施方式。
此外,说明了一种实施方式, 在上模从上止点下降至下止点时, 加工材料被冲压成型出腹板部10a, 加工材料被冲压成型出纵壁部10b, 加工材料被冲压成型出凸缘部10c, 然而本发明的冲压成型装置以及冲压成型方法, 只要冲头与冲模在冲压方向上相对移动就行, 并不局限于上述实施方式。
于这种实施方式里, 针对把那种作为衬垫使用, 且与要成型的腹板部10a的全部达成抵接那般的衬垫42的示例予以了说明, 然而, 用使用与要成型的腹板部10a的一部分实现抵接那般的衬垫的实施方式也行得通。而且, 那冲模并非限定于像图6A至图6D所呈现那般由单个部件构成的冲模, 使用图5图示那般由多个部件构成的冲模也是可以的。
本发明涉及冲压成型装置和冲压成型方法, 其并非局限于帽形截面的成型品, 对于仅在一方设有凸缘部10c的成型品进行冲压成型的情形也可适用。在此种情况下, 如图6A至图6D所示, 可运用在两侧带有阶差面31c的冲头31, 不过, 也能够采用仅在设置凸缘部10c的一侧具备阶差面的冲头。另外, 就算处于应用到帽形截面的成型物品的情形下, 也并非局限于在长度方向的整个长度都设有凸缘部 10c 的状况, 而是也能够应用于在长度方向的一部分位置设置凸缘部 10c 的情形。
产业上的可利用性
本发明存在冲压成型装置, 还有冲压成型方法, 它们能够以较高生产率, 抑制设备成本来实施冲压成型, 该冲压成型要与压料圈一起使用衬垫。所以, 要是把本发明的冲压成型装置及冲压成型方法用于制造帽形截面的汽车骨架部件, 那就能够极大助于提高难成型性部件的成型性, 并实现成本降低。
【主权项】
1.有一种冲压成型装置, 该装置能经由拉深加工, 把平板状、金属制的被加工材料制造成成型品。这成型品有腹板部, 还有在腹板部一方侧延出的第1纵壁部 , 亦有在腹板部另一方侧延出的第2纵壁部。并且, 它还有从第1纵壁局部于长度方向增延的第1凸缘部或以第2纵壁局部于长度方向加以增延的包含或第2凸缘部二者之一或全部, 该冲压成型装置具备冲头、配置于冲头近旁且能沿冲压方向滑动的压料圈、与冲头结成一对的冲模、又有点缀衬托且能沿冲压方向滑动可与冲对头对峙地安排的的, 该冲头有着面向成型品的所述腹板并且, 和所述纵壁以及所述凸缘部分别应对的形状的该前端面、该外侧面以及该衔接为差别的那种阶面, 在借由该点缀衬托和该冲头夹制该被加工材料地宽度方向的中间那段, 且借由该压料圈和该冲模管束该被加工材料的宽度方向这外缘部分状态情况下, 叫该冲头与该冲模于冲压方向上相对地移动, 由此那段致使上述被加工这个材料的宽度方向里于之外缘段与该压料圈和该及之间脱出该且外有形状位置, 借由该冲模和该冲头的阶差面对对应于上述凸缘部进行精细加工。2.有着像权利要求1所讲述的冲压成型装置, 其特别之处在于, 拥有一种机构, 该机构是以能让上述压料圈跟上述冲模之间的间隔不会变为规定间隔以下的形式来维持这个间隔。3.有一种冲压成型装置, 如权利要求2所述, 其特点在于, 当把加工前的那种被加工材料的板厚设定为t的时候, 上述规定间隔g满足t乘0.5小于g且g小于t乘1.5。有一种冲压成型方法, 它使用冲压成型装置, 借助拉深加工从平板状、金属制的被加工材料来成型成型品, 此冲压成型装置具备冲头, 还有配置在冲头旁边、能沿冲压方向滑动的压料圈, 与冲头成对的冲模, 以及与冲头对置配置、能沿冲压方向滑动的衬垫, 冲头有分别和成型品的腹板部、纵壁部以及凸缘部分别对应的形状的前端面、外侧面以及阶差面, 成型品具腹板部, 在腹板部一方侧延伸的第1纵壁部, 在腹板部另一方侧延伸的第2纵壁部, 以及从第1纵壁部至少在长度方向一部分进一步延伸的第1凸缘部和从第2纵壁部至少在长度方向一部分进一步延伸的第2凸缘部中的至少一方。该冲压成型方法的特性是, 包含这样的一些步骤, 通过衬垫和冲头夹持住被加工材料宽度方向的中间部, 并且通过压料圈和冲模约束住被加工材料宽度方向的外缘部, 通过让冲头与冲模在冲压方向相对移动, 从而使得被加工材料宽度方向的外缘部由压料圈与冲模间脱出以后, 对腹板部、纵壁部进行精加工, 以及通过冲模和冲头的阶差面对凸缘部进行精加工, 还有在对腹板部、纵壁部以及凸缘部进行精加工之后, 让冲头与冲模相对移动而分离。
有一种冲压成型装置以及冲压成型方法可供提供, 它具备冲头, 冲头旁边配置有压料圈, 还有与冲头成对的冲模以及与冲头对置配置的衬垫, 冲头具有前端面, 该前端面与成型品的腹板部对应, 也具有外侧面, 此外侧面与成型品的纵壁部对应, 另外还具有阶差面, 这一阶差面与成型品的凸缘部对应。还有, 冲模以被冲头刺穿那样的方式设置在冲头周围, 衬垫则被配置在冲模与冲头隔着成型品而相对的位置上。在借助衬垫(42)与冲头(31)夹持有被加工材料(50)宽度方向的中间部分的时刻, 并且伴随着经由压料圈(32)和冲模(41)约束被加工材料(50)宽度方向的外侧边缘部分时, 使得冲头(31)跟冲模(41)于冲压方向彼此相对地开展移动, 这样以来被加工材料(50)宽度方向的外侧边缘部分自压料圈(32)同冲模(41)之间摆脱出来, 凭借冲模(41)以及冲头(31)设置的阶差面(31c)对凸缘部分实施精细加工。
【公开号】CN105324192
【申请号】CN201480035607
【发明人】西村隆一, 大塚研一郎, 小川惠司, 中泽嘉明
【申请人】新日铁住金株式会社
【公开日】2016年2月10日
【申请日】2014年6月27日
登记号为 CA2914273A1, 还有 EP3017893A1, 以及 US20160114379, 另外还有 WO2015002077A1, 这些都是公告号。







